Calcul Eau de Coulage & Pâte (DDT)

Calcul Eau de Coulage & Pâte (DDT)

Calculez la température exacte de l'eau de coulage selon les formules DDT à 3 et 4 facteurs, le fractionnement en glace pilée et l'étalonnage de friction du pétrin.

Préréglages :
Paramètres de pétrissage et températures
78.0 °F
72.0 °F
70.0 °F
74.0 °F
2.0 °F
Préréglages de friction
68.0 °F
14.5 oz
Calculs en temps réelN=4 | 78.0°F DDT
Température cible de l'eau de coulage
94.0°F(+26.0°F vs tap)
Bilan thermodynamiqueEau tiède requise

Échelonnage de l'hydratation (bassinage)

Glace pilée requise
0.0 oz(0.0%)
Eau liquide requise
14.5 oz(100.0%)
Détail des composantesBudget: 312.0°F
Composante température ambiante72.0 °F
Composante farine70.0 °F
Composante pré-ferment74.0 °F
Composante friction+2.0 °F
Composante eau de coulage94.0 °F

Utilisez de l'eau tiède pour atteindre la température de pâte visée.

Calcul thermique finaliséFormule d'équilibre thermique (DDT)
Eau de coulage cible
+26.0 °F

Température calculée de l'eau à verser dans le pétrin.

Température de base (TB)
0.0 oz (0.0%)

Indice thermique cumulé (air + farine + eau).

Friction du pétrin
0.6%

Échauffement thermique généré lors du pétrissage.

Traitement côté client

Calcul haute performance exécuté intégralement dans la mémoire de votre navigateur.

Confidentialité sans envoi serveur

Toutes les charges utiles restent strictement locales, sans aucune transmission vers un serveur externe.

Export prêt pour la production

Formats de sortie épurés et optimisés, prêts pour une exploitation immédiate.
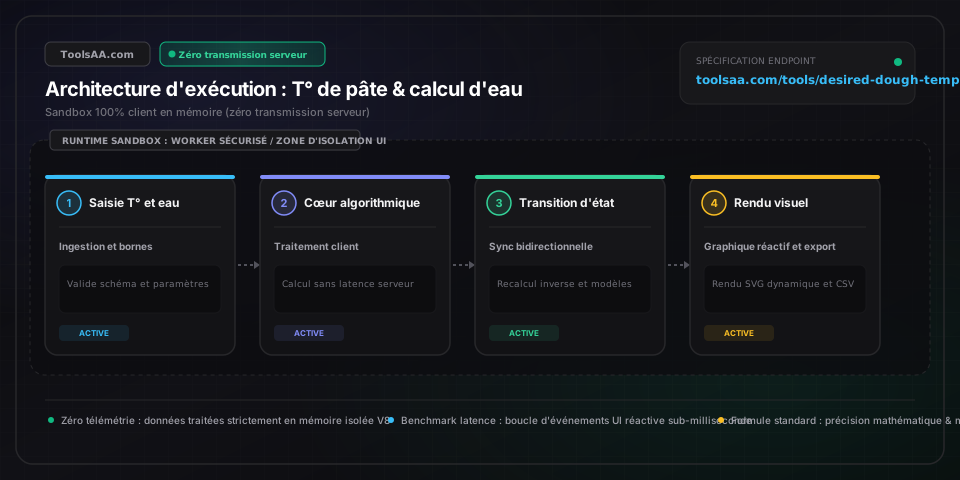
Référence technique et guide d'architecture

Température de Coulage & Pâte (DDT) — Guide de référence

Calculez la température exacte de l'eau de coulage en boulangerie selon les formules de température de base à 3 et 4 facteurs (DDT), le ratio de glace pilée et le calibrage du frottement du pétrin.

Température de Coulage & Pâte (DDT) — Guide de référence — Architecture en mémoire côté client et flux de données

Paramètres clés et contrôles

Température de pâte souhaitée (DDT)Température thermodynamique (°C / °F)

Température finale optimale du pâton dès la sortie du pétrin, standardisée entre 23,9 °C et 26,7 °C (75 °F à 80 °F) pour les pains de tradition et pains sur sole, et entre 21,1 °C et 23,3 °C (70 °F à 74 °F) pour les fermentations longues de pâte à pizza à température ambiante. Elle régit directement la vitesse de bourgeonnement métabolique de la levure Saccharomyces cerevisiae et la conversion enzymatique de l'amidon par les alpha- et bêta-amylases selon le quotient de température biochimique Q10.

Par défaut : 25,5 °C (78 °F)
Température à cœur de la farineTempérature interne à cœur (°C / °F)

Température interne à cœur de la farine, représentant 50 % à 65 % de la masse thermique totale de la recette. La farine possède une capacité thermique massique empirique de 0,38 à 0,42 cal/g·°C ; la stratification thermique en entrepôt ou silo entre les sacs extérieurs et le centre des palettes induit fréquemment des écarts thermiques non contrôlés de 2,8 °C à 8,3 °C (5 °F à 15 °F).

Par défaut : 22,2 °C (72 °F)
Température ambiante du fournilTempérature sèche atmosphérique (°C / °F)

Température sèche de l'air ambiant dans le fournil ou l'atelier de panification. Elle détermine les transferts thermiques par convection pendant le pétrissage et fixe l'équilibre thermique initial de la cuve et du bras spirale avant le versement des ingrédients.

Par défaut : 21,1 °C (70 °F)
Facteur de frottement mécanique du pétrinÉchauffement thermique par friction (°C / °F)

Énergie thermique transférée au réseau glutineux par cisaillement mécanique pendant le pétrissage. Plages de référence : 0 °C à 1,5 °C (0 °F à 3 °F) pour un pétrissage manuel avec rabats ; 3,3 °C à 5,5 °C (6 °F à 10 °F) pour un pétrin à spirale en 1ère vitesse ; 7,8 °C à 12,2 °C (14 °F à 22 °F) pour un pétrin à spirale en 2ème vitesse ; et 10,0 °C à 14,5 °C (18 °F à 26 °F) pour un batteur-mélangeur planétaire muni d'un crochet.

Par défaut : 5,5 °C (10 °F)
Température à cœur du pré-fermentTempérature interne du pré-ferment (°C / °F)

Température interne du levain naturel, de la poolish, de la biga ou du levain-levure au moment de l'incorporation. Requis dès lors que le pré-ferment constitue ≥ 15 % du poids total de farine, faisant basculer l'algorithme de la formule à 3 facteurs vers la formule d'équilibre thermique à 4 facteurs.

Par défaut : 23,3 °C (74 °F)
Température de l'eau du réseau (robinet)Température de base du fluide (°C / °F)

Température de référence de l'eau courante du réseau de distribution sans refroidissement préalable. Dès que la consigne d'eau de coulage calculée descend sous ce seuil, le moteur de calcul bascule vers l'équation thermodynamique de chaleur latente de fusion pour établir la proportion exacte de glace pilée à incorporer.

Par défaut : 18,3 °C (65 °F)

Conseils de pro et bonnes pratiques

Enthalpie de changement de phase et chaleur latente de la glace pilée

Ne remplacez jamais la glace par de l'eau liquide réfrigérée lorsque la température requise pour l'eau de coulage descend sous 5,5 °C (42 °F) : l'eau liquide ne fournit pas une dépression thermique suffisante face au frottement des pétrins à spirale. La fusion d'un gramme de glace solide à 0 °C requiert 79,7 calories (333,55 J/g ou 144 BTU/lb) de chaleur latente sans variation de température, absorbant près de 80 fois plus d'énergie que le refroidissement d'un gramme d'eau liquide de 1 °C. Utilisez impérativement de la glace pilée ou en écailles (< 5 mm) pour assurer une fonte totale avant la structuration complète du réseau glutineux.

Stratification thermique à cœur dans les silos et sacs de farine

Ne relevez jamais la température de la farine à la surface des sacs ou au sommet des bacs de stockage : la farine sèche est un isolant thermique remarquable à très faible diffusivité thermique (~0,12 mm²/s). Les mesures superficielles peuvent diverger jusqu'à 6,7 °C (12 °F) par rapport au cœur lors des variations saisonnières. Enfoncez une sonde thermométrique à piquer d'au moins 15 cm (6 pouces) au centre de la masse de farine pour éviter un biais non étalonné de 1,7 °C à 2,8 °C sur la température finale de pâte.

Non-linéarité du frottement selon le taux de remplissage de la cuve

L'échauffement mécanique est inversement proportionnel au volume de pâte présent dans la cuve. Faire tourner un pétrin à spirale de 40 litres avec une petite fournée d'essai de 6 kg contraint la spirale à appliquer un cisaillement localisé intense contre les parois, augmentant l'échauffement de 35 % à 50 % par rapport à une charge nominale de 25 kg. Lorsque vous réduisez la taille d'une pétrissée, majorez votre facteur de frottement de 2,2 °C à 4,4 °C (4 °F à 8 °F) pour éviter tout échauffement excessif de la pâte.

Exécution déterministe garantie en bac à sable côté client

L'ensemble des équations de bilan thermique et de chaleur latente s'exécute en temps constant déterministe O(1) au sein du runtime JavaScript isolé du navigateur. Vos pourcentages de boulanger, taux d'ensemencement au levain et plannings de panification propriétaires sont traités exclusivement en mémoire vive volatile locale sans aucun appel réseau sortant, garantissant une isolation totale (air-gap) de vos secrets de fabrication contre toute fuite de télémétrie.

Pièges courants et dépannage

⚠️La température calculée de l'eau de coulage est négative ou inférieure au point de congélation (< 0 °C / 32 °F).

Cette anomalie se produit lorsque la somme de la température ambiante, de la température de la farine et du frottement mécanique dépasse la température de base maximale admissible. Activez immédiatement le mode Fractionnement Glace Pilée. Répartissez l'eau totale de la recette entre eau courante et glace pilée via l'équation de chaleur latente : Masse de glace = Masse d'eau totale × (Température réseau - Température eau cible) ÷ (80 + Température réseau) en Celsius, ou Masse de glace = Masse d'eau totale × (Température réseau - Température cible) ÷ (112 + Température réseau) en Fahrenheit. Prémélangez les paillettes de glace avec l'eau liquide avant d'incorporer la farine.

⚠️La température de pâte finale dépasse systématiquement la cible de 1,7 °C à 3,3 °C (3 °F à 6 °F) malgré une eau de coulage rigoureusement dosée.

Recalibrez votre facteur de frottement réel par rétro-calcul : Facteur de frottement = (3 × Température réelle constatée du pâton) - Température ambiante - Température farine - Température de l'eau de coulage. En cas de pétrissages continus, intégrez la dissipation thermique du moteur : la charge mécanique soutenue réchauffe le carter qui diffuse sa chaleur dans la cuve, ajoutant 1,1 °C à 2,2 °C (2 °F à 4 °F) par pétrissée consécutive, sauf si vous laissez refroidir la cuve 15 minutes entre chaque fournée.

⚠️Le pâton présente des poches de farine sèche non hydratée et des zones de froid localisées après un pétrissage avec glace.

Les glaçons trop volumineux ne fondent pas dans la fenêtre d'hydratation initiale et déchirent le réseau glutineux en formation. Remplacez impérativement les glaçons par de la glace en écailles, paillettes ou glace pilée fine dont les particules sont inférieures à 5 mm. Incorporez la glace directement dans l'eau liquide et brassez pendant 15 secondes pour amorcer la fonte avant d'ajouter la farine. Si la glace représente plus de 50 % de l'eau totale, pétrissez en 1ère vitesse lente (frasage) pendant 3 minutes avant de passer en vitesse de pétrissage soutenue.

Foire aux questions (FAQ)

Comment calcule-t-on la température de pâte souhaitée (DDT) ?▼

La température de l'eau de coulage nécessaire pour atteindre la température de pâte souhaitée (DDT) se calcule grâce à la formule de la Température de Base (TB) : Température de l'eau = (3 × DDT cible) - Température ambiante - Température de la farine - Facteur de frottement du pétrin pour une pâte directe. Pour une pâte sur pré-ferment, appliquez la formule à 4 facteurs : Température de l'eau = (4 × DDT cible) - Température ambiante - Température de la farine - Température du pré-ferment - Facteur de frottement. Cet équilibre thermodynamique déterministe garantit que l'inertie thermique combinée des ingrédients et du cisaillement mécanique aboutisse exactement à la température de fermentation cible.

Quelle est la différence entre la formule DDT à 3 facteurs et à 4 facteurs ?▼

La formule à 3 facteurs s'applique exclusivement aux empâtements directs où la totalité de la farine, de l'eau, de la levure et du sel est incorporée en un seul pétrissage, multipliant la DDT cible par 3 pour équilibrer trois apports thermiques (air ambiant, farine et frottement). La formule à 4 facteurs devient obligatoire dès qu'un pré-ferment (levain naturel, poolish, biga ou levain-levure) représente au moins 15 % du poids total de farine de la coule : elle multiplie la DDT cible par 4 et soustrait la température à cœur du pré-ferment en sus de l'air ambiant, de la farine et du frottement pour compenser sa masse thermique significative.

Comment calculer l'apport en glace pilée quand l'eau du réseau est trop chaude ?▼

Lorsque la température d'eau de coulage calculée est plus froide que l'eau du réseau disponible, déterminez la masse de glace pilée à l'aide de la formule de chaleur latente de fusion. En système métrique : Masse de glace = Masse d'eau totale × (Température réseau - Température eau cible) ÷ (80 + Température réseau). En système impérial : Masse de glace = Masse d'eau totale × (Température réseau - Température eau cible) ÷ (112 + Température réseau), où le dénominateur compense la transition de phase endothermique de 80 cal/g (équivalente à 144 BTU/lb) de la glace à 0 °C (32 °F) vers l'eau liquide. Soustrayez la masse de glace obtenue du volume d'eau total de la recette et fournissez le solde restant sous forme d'eau liquide du robinet.

Qu'est-ce que le facteur de frottement en boulangerie et comment le déterminer ?▼

Le facteur de frottement du pétrin représente l'énergie thermique transmise au pâton par cisaillement mécanique lors du pétrissage. Les références empiriques usuelles sont : pétrissage manuel : 0 °C à 1,5 °C (0 °F à 3 °F) ; pétrin à spirale professionnel en vitesse lente (1ère vitesse, 8–10 min) : 3,3 °C à 5,5 °C (6 °F à 10 °F) ; pétrin à spirale en vitesse rapide (2ème vitesse, 6–8 min) : 7,8 °C à 12,2 °C (14 °F à 22 °F) ; batteur-mélangeur planétaire (vitesse 2) : 10,0 °C à 14,5 °C (18 °F à 26 °F). Ce coefficient doit être étalonné empiriquement sur chaque équipement en réalisant un pétrissage témoin et en appliquant la formule de frottement inversée.

Quelles sont les conséquences d'une pâte trop chaude ou trop froide ?▼

La température du pâton régit la cinétique microbienne et la vitesse d'hydrolyse enzymatique selon la loi biochimique du quotient Q10, où l'activité métabolique double environ tous les 10 °C (18 °F) jusqu'au seuil de dénaturation thermique. Au-dessus de 27,8 °C (82 °F), la protéolyse s'emballe, fragilisant la rétention du gluten, rendant la pâte collante et relâchée, épuisant prématurément les sucres fermentescibles et créant des faux-goûts acides. En dessous de 21,1 °C (70 °F), la fermentation de la levure est ralentie, augmentant la durée du pointage en cuve de 35 % à 50 % et générant un faible développement au four avec une croûte pâle.

Comment calculer le facteur de frottement du pétrin lors d'un test ?▼

Pour mesurer le facteur de frottement lors d'un essai, relevez la température ambiante, de la farine, de l'eau et du pré-ferment avant le pétrissage. Faites tourner le pétrin pendant la durée exacte de votre procédé standard, puis insérez immédiatement une sonde thermométrique à cœur dès l'arrêt. Pour une méthode directe, résolvez : Facteur de frottement = (3 × Température réelle du pâton) - Température ambiante - Température farine - Température eau. Pour une pâte avec pré-ferment : Facteur de frottement = (4 × Température réelle du pâton) - Température ambiante - Température farine - Température pré-ferment - Température eau. Consignez cette valeur étalonnée pour cette vitesse, ce volume d'empâtement et ce taux d'hydratation.

Outils et utilitaires connexes

Tous les outils →