Druckluftkessel-Rechner
Standard

Druckluftkessel Rechner & Auslegung

Druckluftkessel und Druckluftspeicher präzise auslegen in Litern, m³ und Gallonen nach ASME- und CAGI-Formeln: Optimale Abstimmung von Kompressor-Liefermenge (SCFM/FAD), Spitzenbedarf, Schaltdifferenz (ΔP) und maximaler Schalthäufigkeit.

Beispieldaten laden

Berechnungsmodus

Zulässige Druckdifferenz (ΔP) = 20 psi
125

Effektive Liefermenge des Kompressors (SCFM / FAD)

140

Maximaler Druckluftbedarf während Spitzenlastzeiten

1.00 min
psi
psi
Empfohlenes Kesselvolumen
1,168
gal (156.2 ft³)
ASME-V-1550
Pufferzeit
448
s (7.5 min)
Pufferstatus: Sicher
Nutzbare Druckluft
216
SCF (ΔP Cushion)
125 → 105 PSI
Wiederaufladezeit
104
s (Recharge cycle)
9 Schalthäufigkeit: Normal
Stehend ASME VIII
KondensatablassSicherheitsventilDrucklufteintritt125 cfmDruckluftaustritt140 cfmBehältervolumen1550 Gal125 PSIØ 54" × 168" H

Mathematischer Berechnungsnachweis

Schritt 1: Berechnungsformel
V (cu ft) = [ T_min × (C_demand - Q_supply) × P_atm ] / ΔP
Schritt 2: Werte einsetzen
V = [ 1.00 min × (154.0 - 125 SCFM) × 14.43 psia ] / 20 psi
Schritt 3: Berechnungsergebnis
V = 156.19 ft³ × 7.48052 = 1,168 gal (4,421 L)

Standard-Druckluftkessel (ASME)

Druckbehälter-Richtwerte nach ASME und europäischen Normen

BehältermodellVolumen (gal)Volumen (l)AbmessungenBauformEignung
ASME-V-303011416" × 38"Stehend-
ASME-V-606022720" × 48"Stehend-
ASME-V-808030324" × 48"Stehend-
ASME-V-12012045424" × 68"Stehend-
ASME-H-12012045424" × 68"Liegend-
ASME-V-20020075730" × 72"Stehend-
ASME-V-24024090830" × 84"Stehend-
ASME-H-24024090830" × 84"Liegend-
ASME-V-4004001,51436" × 93"Stehend-
ASME-V-5005001,89336" × 115"Stehend-
ASME-V-6606602,49842" × 115"Stehend-
ASME-V-8008003,02848" × 112"Stehend-
ASME-V-10601,0604,01348" × 144"Stehend-
ASME-V-15501,5505,86754" × 168"StehendBeste Wahl
ASME-V-20002,0007,57160" × 172"StehendAlternative
ASME-V-25602,5609,69066" × 178"Stehend-
ASME-V-30003,00011,35672" × 182"Stehend-
Systemelastizität
Druckstabilisierung

Dämpft Druckstöße und gleicht Verbrauchsspitzen im Druckluftnetz zuverlässig aus.

Kondensatabscheidung
Passive Vorkühlung

Kühlt die Druckluft ab und scheidet Feuchtigkeit vor der Aufbereitung effektiv ab.

Motor- & Verschleißschutz
Reduzierte Taktung

Verhindert übermäßiges Takten des Kompressors und schont Motor sowie Schaltschütze.

Clientseitige Berechnung

Hochleistungsberechnung direkt und vollständig im Arbeitsspeicher Ihres Browsers.

Kein Server-Upload

Alle Daten verbleiben ausschließlich lokal ohne jegliche externe Serverkommunikation.

Produktionsreifer Export

Saubere, optimierte Datenformate für die direkte industrielle Weiterverarbeitung.
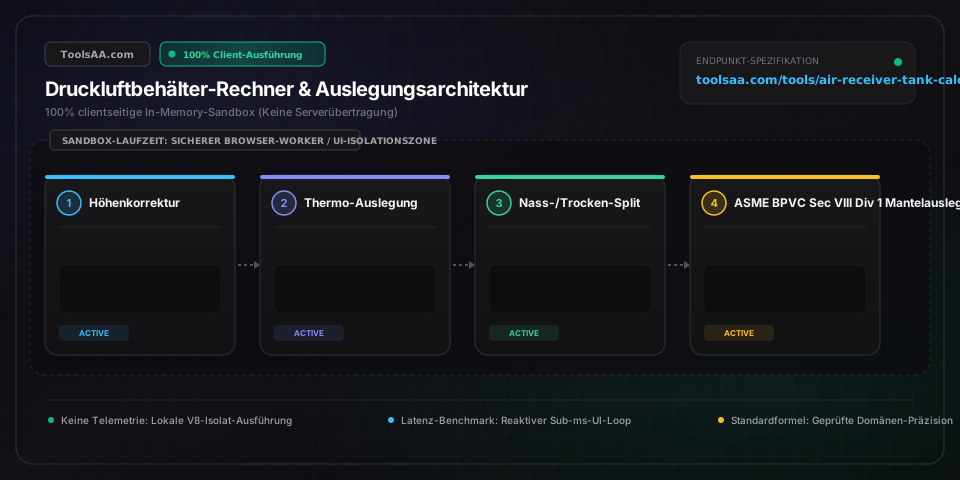
Technische Referenz & Architektur-Leitfaden

Druckluftbehälter Rechner & Auslegung — Referenzhandbuch

Berechnen Sie das optimale Volumen für Druckluftbehälter in Litern und Kubikmetern nach ISO 1217 / AD 2000 und ASME-Entleerungsformeln – abgestimmt auf Kompressor-Liefermenge (FAD), Spitzenbedarfe, Schaltdifferenz (Δp) und maximale Schalthäufigkeit.

Druckluftbehälter Rechner & Auslegung — Referenzhandbuch — Client-seitige In-Memory-Architektur und Datenfluss

Wichtige Parameter & Einstellungen

Effektive Liefermenge des Kompressors (FAD / l/min)Kontinuierlicher Volumenstrom (FAD)

Tatsächlich nutzbarer Volumenstrom (Free Air Delivery, FAD) des Kompressors bei vollem Betriebsdruck gemäß ISO 1217 bzw. CAGI. In Handwerk und Industrie liefert 1 kW Motorleistung typischerweise etwa 140 bis 180 l/min (ca. 3,5 bis 4,5 SCFM pro PS) bei 7 bis 8,5 bar(ü).

Standard: 700 l/min (25 SCFM)
Spitzen-Druckluftbedarf bei Intervallbetrieb (l/min)Maximaler Druckluftverbrauch der Verbraucher

Der maximale summierte Druckluftbedarf kurzzeitig zugeschalteter Druckluftwerkzeuge – wie Sandstrahlkabinen, Lackierpistolen, Exzenterschleifer oder schwere Schlagschrauber –, der die Liefermenge des Kompressors vorübergehend übersteigt.

Standard: 1.270 l/min (45 SCFM)
Zulässige Schaltdifferenz / Druckspanne (Δp)Nutzbare Druckdifferenz (Ausschalt- vs. Einschaltdruck)

Die zulässige Druckdifferenz zwischen Abschaltdruck (Höchstdruck im Kessel) und minimalem Einschaltdruck am Werkzeug. Industriestandards empfehlen eine Schaltdifferenz von 1,0 bis 2,0 bar (ca. 15 bis 30 PSI), um Taktraten zu schonen und pro 1 bar Druckabsenkung rund 6 bis 8 % Energie einzusparen.

Standard: 1,4 bar (20 PSI)
Dauer des Spitzenbedarfs (Minuten)Entnahmezeitfenster der Spitzenlast

Das ununterbrochene Zeitfenster, in dem der Werkzeugverbrauch die Lieferleistung des Kompressors übersteigt. Auslegungsberechnungen nach AD 2000 / ASME erfordern ein definiertes Puffervolumen, um diese Fehlmenge ohne Unterschreiten des Mindestnetzdrucks zu überbrücken.

Standard: 1,5 min
Kompressor-Antriebsart & LastprofilVerdichtertechnologie und Regelungsart

Die Verdichterbauart bestimmt die zulässige Schalthäufigkeit und Pulsationsdämpfung: Kolbenkompressoren benötigen 25 bis 40 l pro 100 l/min Liefermenge zur Pulsationsglättung; Schraubenkompressoren fester Drehzahl benötigen 15 bis 25 l pro 100 l/min, um unter 10–12 Schaltzyklen/h zu bleiben (VDE/DIN EN 60034); drehzahlgeregelte Kompressoren (VSD) genügen 8 bis 12 l pro 100 l/min zur Regelstabilität.

Standard: Schraubenkompressor mit fester Drehzahl (20 l pro 100 l/min)

Profi-Tipps & Best Practices

70/30-Aufteilung in Nass- und Trockenspeicher nutzen

Wird das gesamte Speichervolumen hinter dem Kältetrockner platziert, führen schlagartige Entnahmen zu Strömungsspitzen, die den Wärmetauscher überfordern und Kondensat in Lackierpistolen oder Schleifwerkzeuge mitreißen. Der industrielle Best-Practice-Standard ist eine geteilte Pufferung: Ein Nassbehälter (30 bis 40 % des Volumens) zwischen Nachkühler und Trockner scheidet flüssiges Wasser und Ölaerosole vorab ab; ein nachgeschalteter Trockenbehälter (60 bis 70 %) puffert Lastspitzen ab, ohne die Verweilzeit im Trockner zu destabilisieren.

Größere Schaltdifferenz mit Druckregler kombinieren (Energieverluste vermeiden)

Eine Erhöhung der Schaltdifferenz (Δp) von 1 bar auf 2 bar verdoppelt zwar das nutzbare Speichervolumen im selben Kessel, doch jedes bar höherer Enddruck erhöht die Stromkosten des Motors um ca. 6 bis 8 % (rund 0,5 % pro PSI). Die energieeffizienteste Lösung: Den Kessel auf z. B. 8,5 bar(ü) aufladen, am Abgang jedoch einen übergeordneten Präzisions-Druckminderer auf konstant 6 bar(ü) Netzdruck einstellen. So steht maximale Pufferkapazität bereit, ohne Werkzeuge mit Überdruck zu beaufschlagen oder Energie zu verschwenden.

Nutzvolumen sichern: Niveaugeregelte elektronische Kondensatableiter einsetzen

In einem 500-Liter-Behälter können bei feuchter Werkstattluft täglich 8 bis 15 Liter Kondensat anfallen. Bei manuellen Ablassventilen sammelt sich das Wasser unbemerkt am Behälterboden an und stiehlt wertvolles Kesselvolumen, sodass der Kompressor nach Monaten plötzlich ins Takten gerät. Rüsten Sie einen niveaugeregelten elektronischen Kondensatableiter (Zero-Air-Loss) nach: Er führt anfallendes Kondensat automatisch und verlustfrei ab, ohne teure Druckluft abzublasen.

Ausschließlich zertifizierte Druckbehälter nach DGRL (2014/68/EU) oder ASME nutzen

Verwenden Sie niemals ausrangierte Propangasflaschen, Warmwasserspeicher oder unzertifizierte Import-Stahlbehälter als Druckluftspeicher. Druckluft speichert immense mechanische Federenergie; ein Kesselbersten führt zu lebensgefährlichen Trümmer- und Druckwellen. Vorschriftsmäßige Kessel müssen eine CE-Kennzeichnung gemäß EU-Druckgeräterichtlinie (DGRL 2014/68/EU) bzw. einen ASME Section VIII Div. 1 Stempel tragen, einer hydrostatischen Druckprüfung (1,43-facher maximal zulässiger Betriebsdruck PS) unterzogen worden sein und über ein bauteilgeprüftes TÜV-/ASME-Sicherheitsventil verfügen.

Häufige Fehlerquellen & Fehlerbehebung

⚠️Kompressor taktet extrem schnell alle 30 bis 90 Sekunden (Gefahr von Motorüberhitzung und Schützflattern)

Häufiges Takten tritt auf, wenn das Puffervolumen zu klein ist oder der Kesseleinlass durch Drosseln verengt wird. Prüfen Sie zunächst, ob die Druckschalterleitung hinter engmaschigen Koaleszenzfiltern oder zu dünnen Schläuchen misst – der dortige dynamische Druckabfall täuscht dem Druckschalter einen leeren Behälter vor. Ist der Leitungsquerschnitt ausreichend, vergleichen Sie das Behältervolumen mit den zulässigen Motor-Schalthäufigkeiten (nach VDE/DIN EN 60034): Halten Sie bei Schraubenkompressoren mindestens 20 Liter Kesselvolumen pro 100 l/min Liefermenge vor oder schalten Sie einen sekundären Pufferkessel parallel, um die Laufzyklen auf materialschonende 6 bis 10 Minuten zu strecken.

⚠️Massiver Druckabfall am Werkzeug, obwohl das Kesselmanometer vollen Abschaltdruck anzeigt

Dieses Problem deutet auf dynamische Rohrleitungsverluste durch unterdimensionierte Querschnitte, lange Schlauchwege oder zugesetzte Filterelemente hin, nicht auf einen zu kleinen Hauptkessel. Überprüfen Sie die Strömungsgeschwindigkeit im Rohrnetz: In Hauptleitungen sollte sie 6 bis 10 m/s nicht überschreiten. Befindet sich der Hauptspeicher mehr als 15 Meter von impulsintensiven Verbrauchern entfernt (z. B. Plasmaschneider, Reifenfüllkanonen, Strahlkabinen), installieren Sie direkt vor Ort einen 100- bis 250-Liter-Pufferbehälter mit vollem Durchgang, um Spitzenströme lokal bereitzustellen.

⚠️Sicherheitsventil bläst beim Erreichen des Abschaltdrucks sporadisch ab oder zischt

Überprüfen Sie den Abstand zwischen dem Abschaltdruck des Druckschalters und dem Ansprechdruck des Sicherheitsventils. Das Sicherheitsventil ist auf den maximal zulässigen Betriebsüberdruck (PS) des Behälters ausgelegt; der Abschaltdruck des Kompressors muss jedoch zwingend mindestens 1,0 bis 1,5 bar (15 bis 20 PSI) darunter eingestellt sein. Stimmt der Abstand rechnerisch (z. B. 10 bar Abschaltdruck vs. 11,5 bar Sicherheitsventil), prüfen Sie das Manometer auf Messabweichungen (Rohrfedermanometer driften oft um 0,5 bis 1 bar) oder kontrollieren Sie das Entlastungsventil am Kompressorkopf, falls Restüberdruck nach dem Abschalten nicht sauber entweicht.

Häufig gestellte Fragen (FAQ)

Wie berechnet man die Größe eines Druckluftbehälters?▼

Das erforderliche Kesselvolumen wird über die Entleerungsformel berechnet: V = (t * (V_Bedarf - V_Lieferung) * p_amb) / Δp. Dabei ist V das Behältervolumen in Kubikmetern (m³), t die Dauer der Verbrauchsspitze in Minuten, V_Bedarf der Werkzeugverbrauch (Norm-m³/min), V_Lieferung die Kompressor-Liefermenge (Norm-m³/min), p_amb der Umgebungsdruck (1,013 bar absolut) und Δp die zulässige Druckdifferenz in bar. Multiplizieren Sie das Ergebnis mit 1.000, um das Volumen in Litern zu erhalten. Als praxiserprobte Faustformel für Standardanwendungen ohne extreme Lastspitzen gilt: ca. 20 bis 40 Liter Behältervolumen je 100 l/min Liefermenge des Kompressors.

Welche Faustregel gilt für die Dimensionierung von Druckluftbehältern?▼

In der europäischen Drucklufttechnik gilt als Standard-Richtwert ein Speichervolumen von 15 bis 40 Litern pro 100 l/min Liefermenge (bzw. ca. 10 bis 30 Liter je m³/h). Bei drehzahlgeregelten Schraubenkompressoren (VSD/FU) reichen meist 8 bis 15 Liter je 100 l/min, da der Motor die Verdichterdrehzahl dynamisch anpasst. Frequenzstarre Schraubenkompressoren erfordern 20 bis 30 Liter je 100 l/min, um die nach VDE/DIN EN 60034 zulässigen 10 bis 12 Lastwechsel pro Stunde nicht zu überschreiten. Kolbenkompressoren und stark pulsierende Verbraucher benötigen 30 bis 50 Liter je 100 l/min, um Hubschläge sicher abzufedern.

Was passiert, wenn ein Druckluftbehälter zu klein gewählt wird?▼

Ein zu kleiner Druckluftbehälter führt zu extrem kurzen Schaltzyklen (Takten). Der Kompressor schaltet dutzende Male pro Stunde zwischen Last und Leerlauf um, was drei gravierende Schadensbilder verursacht: Erstens überhitzen die Motorwicklungen durch wiederkehrende Einschaltstromspitzen, was zum Durchbrennen des Stators führt; zweitens verschleißen Ansaugregler, Einlassventile und Ölabscheider vorzeitig, wodurch vermehrt Kompressoröl ins Druckluftnetz gelangt; drittens bricht bei plötzlicher Werkzeugbetätigung sofort der Netzdruck ein, was pneumatische CNC-Spannsysteme stoppt, Lackierergebnisse ruiniert und Not-Aus-Druckwächter auslöst.

Was ist der Unterschied zwischen einem Nass- und einem Trockenluftbehälter?▼

Ein Nassbehälter (Wet Receiver) ist dem Drucklufttrockner vorgeschaltet, während ein Trockenbehälter (Dry Receiver) hinter der Trocknungs- und Filtrationsstufe installiert wird. Der Nassbehälter dient als thermischer Puffer und Grobabscheider: Er kühlt die heiße Druckluft ab und scheidet 60 bis 70 % des kondensierten Wassers sowie grobe Öltröpfchen vorab aus. Der Trockenbehälter speichert aufbereitete, entfeuchtete Druckluft und fungiert als reiner Dynamikpuffer für die Werkzeuge, ohne dass abrupte Druckabfälle hohe Strömungsgeschwindigkeiten im Trockner hervorrufen und dessen Drucktaupunkt gefährden.

Welchen Einfluss hat die Schaltdifferenz (Ein- und Abschaltdruck) auf das Speichervolumen?▼

Das nutzbare Druckluftspeichervolumen ist direkt proportional zur Druckdifferenz zwischen Abschaltdruck und gefordertem Mindesteinschaltdruck (Δp). Eine Erweiterung der Druckspanne von 1 bar auf 2 bar verdoppelt die tatsächlich nutzbare Luftmasse im identischen Kesselkörper – ein 500-Liter-Kessel mit 2 bar Schaltdifferenz puffert folglich genauso viel Luft wie ein 1.000-Liter-Behälter mit nur 1 bar Spanne. Allerdings verbraucht jedes zusätzliche Bar Verdichtungsüberdruck ca. 6 bis 8 % mehr elektrische Antriebsenergie, weshalb Kesselgröße und Kesseldruck wirtschaftlich exakt aufeinander abgestimmt werden müssen.

Wie dimensioniert man einen Druckluftbehälter für hohe periodische Spitzenlasten?▼

Zur Auslegung bei intermittierenden Spitzenbedarfen berechnet man das Fehlvolumen zwischen dem momentanen Werkzeugverbrauch und der Kompressorleistung über die Entnahmedauer: V = (t * (V_Bedarf - V_Lieferung) * p_amb) / Δp. Beispiel: Benötigt eine Sandstrahlkabine für 2 Minuten einen Volumenstrom von 2.500 l/min, der Kompressor liefert aber nur 800 l/min (Defizit von 1.700 l/min über 2 Minuten = 3.400 Normliter), und die zulässige Druckdifferenz beträgt 1,5 bar, ergibt sich ein Mindestspeichervolumen von V = (2 * 1.700 * 1,013) / 1,5 ≈ 2.296 Liter. In der Praxis wird hierfür ein 2.000- bis 2.500-Liter-Pufferspeicher unmittelbar an der Strahlkabine installiert.

Verwandte Tools & Hilfsprogramme

Alle Tools →
Kreuzprodukt-Rechner (3D & Fläche)math

Berechnen Sie das 3D-Kreuzprodukt A × B mit schrittweiser 3×3-Determinantenentwicklung, interaktiver 3D-Echtzeit-Visualisierung, Einheitsnormalenvektor, Parallelogrammfläche und Orthogonalitätsprüfung.

Tool öffnen→
Warteschlangenrechner (Erlang C & M/M/c)math

Industrietauglicher Warteschlangenrechner für die Modelle M/M/1, M/M/c (Erlang C), M/M/c/K (begrenzter Warteraum) und M/M/c/c (Erlang B Verlustsystem). Berechnen Sie Serverauslastung, Wartezeitwahrscheinlichkeit, mittlere Wartezeit (Wq), Warteschlangenlänge (Lq) und Service-Level-Prozentsätze (SLA). Inklusive automatisierter Personalbedarfsplanung (Reverse Staffing Solver), Shrinkage-Korrektur, Kostenoptimierung, Sensitivitätsanalysen und A/B-Architekturvergleich.

Tool öffnen→
Karbonisierungsrechner (Bier)Dienstprogramm

Berechnen Sie die exakte Zuckermenge zur Flaschengärung in Gramm und Unzen für Dextrose, Haushaltszucker, Trockenmalzextrakt (DME) und Honig – mit Berstdruckkontrolle und Spritzendosierung.

Tool öffnen→
Einstandspreis & Landed Cost Rechnerfinance

Berechnen Sie den Einstandspreis (Landed Cost) und Importstückkosten inklusive Zoll, Seefracht, Verzollung, Versicherung und Hafengebühren. Zielmargen sofort kalkulieren.

Tool öffnen→
Zollrechner & Einfuhrabgabenfinance

Berechnen Sie exakte Zölle, Einfuhrumsatzsteuer (EUSt) und Einstandspreise (Landed Cost) für EU, USA, UK und CA. Inklusive FOB- vs. CIF-Bewertung, De-minimis-Freigrenzen und Section-301-Tarifen.

Tool öffnen→
Cap Rate Rechner & NOI (Reinertrag)finance

Institutioneller Immobilienrechner zur präzisen Bewertung von Cap Rate und Reinertrag (NOI) für Wohn- und Gewerbeobjekte. Umfasst detaillierte Pro-forma-Bewirtschaftungskosten, inverse Zielpreis-Berechnung, Finanzierungskennzahlen (Cash-on-Cash-Rendite, DSCR, Break-Even-Auslastung), dynamische 2D-Preissensitivitätsmatrizen und 1-Klick-Exporte für PDF und Excel.

Tool öffnen→