Kanban-Rechner & Meldebestand

Kanban-Rechner & Meldebestand

Optimale Kanban-Behältergrößen, Meldebestände im Zwei-Behälter-System und Sicherheitsbestände berechnen. Wiederbeschaffungsbedarf, Lagerumschlag und Kapazitäten sofort simulieren.

Voreinstellung wählen:
Architekturmodell
Bedarf & Wiederbeschaffungszeit
1,200 Stück
Gesamte Wiederbeschaffungszeit (WBZ):3.00 Tage
Lieferanten-Wiederbeschaffungszeit
Transportzeit (Tage)
Interne Prüfdauer (Tage)
Behälter & Sicherheitsbestand
500 Stück
20%
Finanzen & Kosten
Behälter gesamt
9
Umlaufende Kanban-Behälter
Meldebestand
4,365
Bestellauslösendes Bestandsniveau
Sicherheitsbestand
728
Puffer gegen Nachfrageschwankungen
Zyklusintervall
0.4Tage
3 Stunden / Behälter
Sägezahndiagramm (Bestandsverlauf)
HöchstbestandMeldebestand-Signal (ROP)Mindestsicherheitsbestand
Mindestsicherheitsbestand: 728 StückMeldebestand: 4,365 StückHöchstbestand: 4,500 StückZeitachse (Tage) →Lagerbestand (Stück) ↑
Formelnachweis & Berechnungsgrundlage
Schritt 1

D_eff = 1200 / (1 - 0.010) = 1212.1 Stück/Tage

Schritt 2

L = 2 + 0.5 + 0.5 = 3.00 Tage

Schritt 3

SS = D_eff * L * 20% = 728 Stück

Schritt 4

ROP = (D_eff * L) + SS = 3636 + 728 = 4365 Stück

Schritt 5

K = ceil[ (D_eff * L + SS) / C ] = ceil[ (3636 + 728) / 500 ] = ceil[8.73] = 9 Behälter (Mindestanforderung: 2 - two_bin)

Effektiver Abruf1212.1 Stück/Tage
Kapitalbindung$810.00
Behälter-Bruttogewicht42.2 lbs

Clientseitige Berechnung

Hochperformante Berechnung, die vollständig im Browserspeicher ausgeführt wird.

Kein Server-Upload & Datenschutz

Alle Daten verbleiben strikt lokal ohne jede externe Serverkommunikation.

Produktionsreifer Export

Saubere, optimierte Ausgabeformate für den direkten Praxiseinsatz.
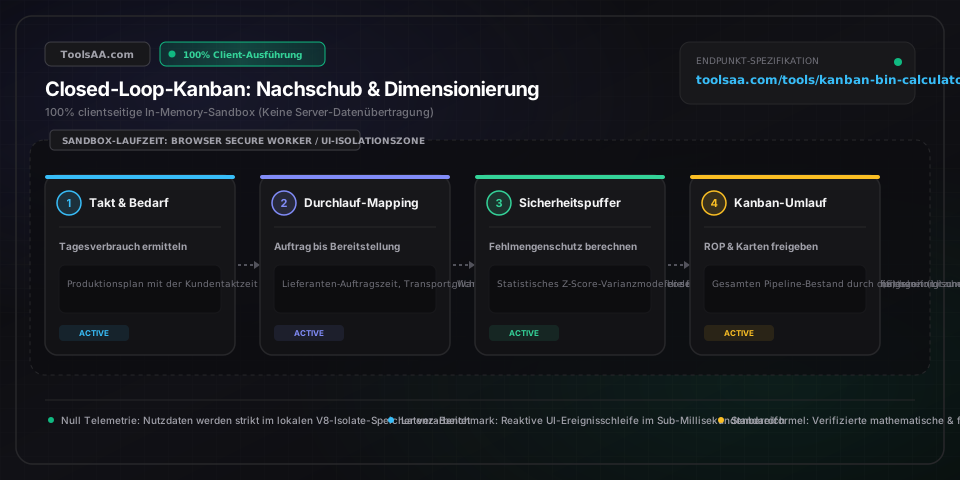
Technische Referenz & Architektur-Leitfaden

Kanban-Behälter & Meldebestand Rechner — Referenzhandbuch

Berechnen Sie die optimale Kanban-Behältergröße, Meldebestände im Zwei-Behälter-System und Sicherheitsbestände. Simulieren Sie Wiederbeschaffungszeitbedarf, Lagerumschlag und Behälterkapazität in Echtzeit.

Kanban-Behälter & Meldebestand Rechner — Referenzhandbuch — Client-seitige In-Memory-Architektur und Datenfluss

Wichtige Parameter & Einstellungen

Durchschnittlicher Tagesbedarf (D)Stück pro Arbeitstag

Erwartete Stückzahl pro Produktionstag. Berechnet durch Division des wöchentlichen Bruttobedarfs durch die geplanten Arbeitstage oder abgeleitet aus dem Kundentakt (D = Verfügbare Betriebssekunden / Taktzeit).

Standard: 1200
Gesamte Wiederbeschaffungszeit (L)Dezimal-Arbeitstage

Gesamte Durchlaufzeit von der physischen Kanban-Kartenauslösung bzw. dem Behälter-Scan bis zur Bereitstellung an der Linie: Lieferantenbearbeitungszeit + Transportdauer + Wareneingangsprüfung und Einlagerung (Dock-to-Line).

Standard: 3.0
Nutzbare Behälterkapazität (C)Einheiten pro Behälter

Teilemenge in einem einzelnen physischen Behälter (KLT). Vorgegeben durch Gebindegrößen des Lieferanten, Verpackungsvielfache und ergonomische Grenzwerte der Lastenhandhabung (nach DGUV-Richtlinien i. d. R. maximal 15 kg Gesamtgewicht).

Standard: 500
Sicherheitspuffer-Faktor (S)Prozentualer Pufferzuschlag

Lean-Production-Sicherheitszuschlag (Standardbereich 15 % bis 40 %) zur Abdeckung von Mikrostörungen, Transportverzögerungen und saisonalen Bedarfsschwankungen ohne Aufbau überdimensionierter Pufferlager.

Standard: 20
Statistischer Lieferbereitschaftsgrad (Z)Standardnormalverteilungswert

Konfidenzniveau zur Vermeidung von Fehlmengen (Stockouts). Typische Fertigungsstandards: 95 % (Z = 1,65) für unkritische Normteile; 99 % (Z = 2,33) für automatisierte Montagelinien; 99,9 % (Z = 3,09) für sterile Medizintechnik- und Luftfahrtbaugruppen.

Standard: 95
Betriebliche Ausschuss- und FehlerrateProzentualer Ertragsverlust

Historischer Prozentsatz von Bauteilen, die bei Montage, Rüstvorgängen oder durch Transportschäden ausfallen. Die Formel korrigiert die Kartenanzahl um den Faktor 1 / (1 - Ausschussrate) nach oben, um vorzeitige Bandabrisse zu verhindern.

Standard: 1.0

Profi-Tipps & Best Practices

Die Halbbehälter-Auslösefalle im 2-Behälter-Pull vermeiden

Lösen Sie in einem strikten Zwei-Behälter-System niemals eine Nachbestellung aus, wenn ein Behälter noch halbvoll ist. Die Kanban-Karte MUSS exakt in dem Moment ausgelöst werden, in dem der erste Behälter vollständig geleert ist. Ein vorzeitiges Auslösen bei Teilmengen verfälscht die Wiederbeschaffungszeiterfassung, macht Behälterberechnungen hinfällig und führt zu unkontrollierten Schattenbeständen auf dem Hallenboden.

Strikte Behälter-Tara und ergonomische Gewichtsgrenzen einhalten

Dimensionieren Sie Behälter niemals rein nach mathematischen Losgrößenformeln. Eine rechnerisch optimale Kapazität von 1.000 Stück ist unbrauchbar, wenn das Gesamtgewicht 15 kg überschreitet, da dies gegen DGUV-Richtlinien zur manuellen Lastenhandhabung verstößt und unwirtschaftliche Zwei-Personen-Hebungen erzwingt. Begrenzen Sie die Kapazität C über die ergonomische Obergrenze: C_max = floor((15 kg - Taragewicht) / Teilegewicht).

Mindestbestellmengen (MOQ) der Lieferanten entkoppeln

Fordert ein Zulieferer eine Mindestbestellmenge (MOQ) von 2.000 Stück, Ihre optimale liniennahe Kanban-Behälterkapazität beträgt jedoch nur 250 Einheiten, vergrößern Sie keinesfalls den liniennahen Behälter auf 2.000 Stück. Richten Sie stattdessen einen internen Zentrallager-Puffer ein: Die Linie arbeitet mit acht 250er-Karten im Pull-Prinzip, während die externe Nachbestellung erst triggert, wenn sich ein Sammelauftrag von 8 Karten in der zentralen Bereitstellungswarteschlange angesammelt hat.

Physischen Kartenumlauf mit elektronischen Scans abgleichen

Die Hauptursache für Materialabrisse im hybriden Kanban ist Kartenverlust: Werker werfen laminierte physische Karten beim Anbrechen eines neuen KLT nicht sofort in die Sammelbox. Implementieren Sie eine Barcode-Verifikation an der Abwurfbox und führen Sie wöchentliche Karten-Audits durch: Gesamtzahl der Karten im Umlauf = Aktive Vollbehälter + Bereitgestellte Pufferbehälter + Offene Bestellungen im Durchlauf.

Häufige Fehlerquellen & Fehlerbehebung

⚠️Materialabriss an der Linie trotz rechnerisch sicherem Puffer von 20 %

Überprüfen Sie die tatsächliche Dock-to-Line-Verzögerung. Berechnungen gehen oft davon aus, dass die Wiederbeschaffung mit der Lkw-Ankunft am Werkstor endet. Dabei werden 12 bis 36 Stunden Verzugszeit im Wareneingang, Qualitätsquarantäne und Staplerwartezeiten ignoriert. Rechnen Sie diese internen Transferzeiten bis zum Point-of-Use direkt in die Gesamtdurchlaufzeit (L) ein.

⚠️Berechnete Anzahl der Kanban-Behälter ergibt eine unpraktikable Kommazahl

Wenden Sie auf die berechnete Kartenanzahl immer die mathematische Aufrundungsfunktion ceil() an, niemals kaufmännisches Runden. Ein Abrunden (z. B. von 3,2 Behältern auf 3) eliminiert rechnerisch Ihren Sicherheitsbestand und führt bei minimalen Lieferverzögerungen unweigerlich zum Abriss. Entsteht durch Aufrunden auf 4 ein zu hoher Lagerbestand, verringern Sie die Behälterkapazität C oder vereinbaren Sie kürzere Lieferanten-Prüfzyklen.

⚠️Überfüllte Regale und akuter Platzmangel in nachfrageschwachen Zeiten

Ihre Kanban-Kartenanzahl wurde für Nachfragespitzen ausgelegt. Im Lean Management müssen Kanban-Karten dynamisch angepasst werden. Bei geplanten Modellwechseln oder saisonalen Flauten muss die Produktionssteuerung physische Karten aus dem Umlauf nehmen ('Karten einfrieren'), um den Umlaufbestand synchron zum gesunkenen Tagesbedarf zu reduzieren.

⚠️Häufige Fehlauslösungen bei sensor- und gewichtsbasierten E-Kanban-Systemen

Werden automatische Nachbestellungen über Wägezellen ausgelöst, können Taragewicht-Veränderungen durch Schmutz, Ölrückstände oder wechselnde Kartonage-Einleger einen Leerbehälter vortäuschen. Kalibrieren Sie den Nullpunkt der Waagen wöchentlich und setzen Sie den Triggerschwellenwert auf 95 % Entleerung statt auf absoluten Nullwert.

Häufig gestellte Fragen (FAQ)

Wie berechnet man die Anzahl der Kanban-Behälter?▼

Die Standardformel des Toyota-Produktionssystems (TPS) lautet: Behälteranzahl (K) = ceil([D * L * (1 + S/100)] / C), wobei D der durchschnittliche Tagesbedarf, L die Wiederbeschaffungszeit in Tagen, S der prozentuale Sicherheitszuschlag und C die nutzbare Behälterkapazität ist. Beispiel: Bei einem Tagesbedarf von 500 Teilen, 2 Tagen Wiederbeschaffungszeit, 20 % Puffer und Behältern für 400 Teile ergibt sich: K = ceil([500 * 2 * 1,20] / 400) = ceil(1200 / 400) = 3 Behälter im Gesamtumlauf.

Was ist der Unterschied zwischen einem 2-Behälter- und einem 3-Behälter-System?▼

Ein 2-Behälter-System nutzt zwei identische Behälter direkt am Arbeitsplatz: Der Werker entnimmt Teile ausschließlich aus Behälter 1. Sobald dieser leer ist, wandert er in die Wiederbeschaffung und der Werker greift auf Behälter 2 zu. Dies setzt voraus, dass die Wiederbeschaffungszeit strikt kürzer ist als die Verbrauchszeit eines vollen Behälters. Ein 3-Behälter-System ergänzt einen Puffer: Behälter 1 ist aktiv am Arbeitsplatz, Behälter 2 dient als liniennahe Reserve und Behälter 3 befindet sich im Zulauf vom externen Lieferanten, was Ausfallsicherheit bei längeren Transportzeiten schafft.

Wie bestimmt man den Sicherheitsbestand für einen Kanban-Behälter?▼

Der Sicherheitsbestand lässt sich über einen prozentualen Lean-Faktor (üblicherweise 10 % bis 30 % des Wiederbeschaffungsbedarfs) oder statistisch über die Standardabweichung ermitteln: Sicherheitsbestand = Z * sqrt(L * σ_d^2 + D^2 * σ_l^2). Hierbei ist Z der Faktor des Servicegrads (1,65 für 95 %, 2,33 für 99 %), L die Wiederbeschaffungszeit, D der mittlere Tagesbedarf, σ_d die Standardabweichung des Bedarfs und σ_l die Standardabweichung der Lieferzeit. Die statistische Methode verhindert Überdimensionierung bei stabilen Prozessen und schützt vor volatilen Lieferketten.

Welche Ursachen führen zum Scheitern oder Bandabriss im Kanban-Pull-System?▼

Die drei häufigsten Fehlerursachen sind: 1) Mangelnde Kartendisziplin – physische Kanban-Karten gehen verloren, verbleiben in Kitteltaschen der Werker oder werden beim Anbrechen eines Behälters nicht sofort gescannt; 2) Unbemerkte Durchlaufzeitverlängerung – Lieferantenverzug oder Rückstaus im Wareneingang verlängern die reale Wiederbeschaffungszeit über den Parameter L hinaus; 3) Verstoß gegen das Pull-Prinzip durch Losbildung – Logistiker sammeln Kanban-Signale, um 'volle Paletten' abzuwarten, statt Aufträge verbrauchsgesteuert sofort auszulösen.

Verwandte Tools & Hilfsprogramme

Alle Tools →