Calculateur Kanban & Point de Commande

Calculateur Kanban & Point de Commande

Calculez le dimensionnement optimal des bacs Kanban, le point de commande (système 2 bacs) et le stock de sécurité. Simulez la demande sur délai, la rotation des stocks et la capacité des contenants en temps réel.

Choisir une configuration type:
Modèle de boucle Kanban
Demande & Délai d'approvisionnement
1,200 Unités
Délai total d'approvisionnement:3.00 Jours
Délai fournisseur
Durée de transit (jours)
Délai de revue interne (jours)
Bacs & Stock de sécurité
500 Unités
20%
Finances & Coûts de possession
Nombre total de bacs
9
Contenants en rotation
Point de commande
4,365
Seuil de déclenchement
Stock de sécurité
728
Tampon contre les aléas
Intervalle de réapprovisionnement
0.4Jours
3 Heures / Bac
Graphique de stock en dents de scie
Stock maximal (Pic)Seuil de déclenchement (ROP)Stock plancher de sécurité
Stock plancher de sécurité: 728 UnitésPoint de commande: 4,365 UnitésStock maximal (Pic): 4,500 UnitésChronologie (jours) →Quantité (unités) ↑
Détail de la formule et calculs
Étape 1

D_eff = 1200 / (1 - 0.010) = 1212.1 Unités/Jours

Étape 2

L = 2 + 0.5 + 0.5 = 3.00 Jours

Étape 3

SS = D_eff * L * 20% = 728 Unités

Étape 4

ROP = (D_eff * L) + SS = 3636 + 728 = 4365 Unités

Étape 5

K = ceil[ (D_eff * L + SS) / C ] = ceil[ (3636 + 728) / 500 ] = ceil[8.73] = 9 Bacs (Minimum requis: 2 - two_bin)

Flux tiré effectif1212.1 Unités/Jours
Capital immobilisé$810.00
Poids brut par bac42.2 lbs

Calcul 100 % local

Calculs haute performance exécutés exclusivement dans la mémoire de votre navigateur.

Zéro transfert de données

Vos données restent strictement sur votre appareil, sans aucune transmission vers des serveurs externes.

Export prêt pour la production

Formats de sortie propres et optimisés, directement exploitables en atelier.
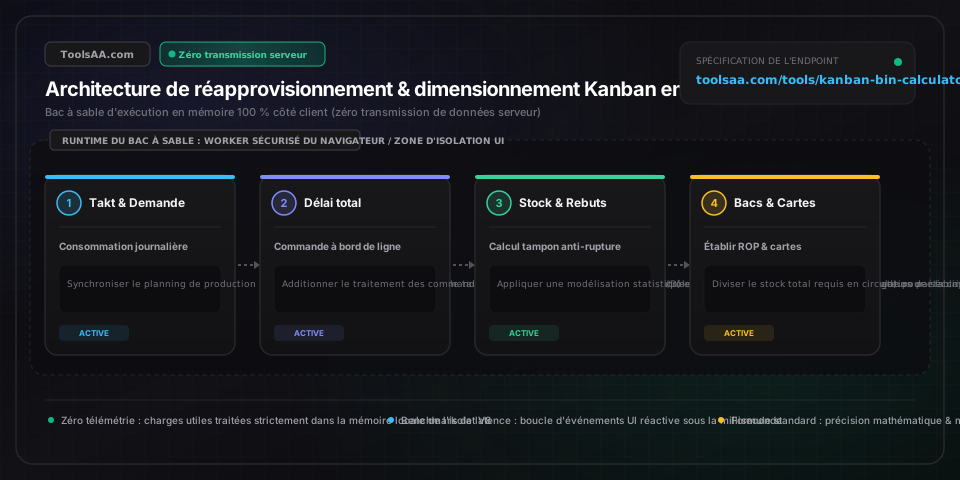
Référence technique et guide d'architecture

Calculateur Kanban & Point de Commande — Guide de référence

Calculez le dimensionnement optimal des bacs Kanban, le point de commande à double bac et le stock de sécurité. Simulez instantanément la demande sur délai, la rotation des stocks et la capacité des contenants.

Calculateur Kanban & Point de Commande — Guide de référence — Architecture en mémoire côté client et flux de données

Paramètres clés et contrôles

Taux de consommation journalière moyenne (D)pièces par jour ouvré

Unités consommées prévues par jour d'exploitation. Calculé en divisant les besoins bruts hebdomadaires par les jours ouvrés planifiés ou dérivé du takt time client (D = Temps d'ouverture net en secondes / Takt Time).

Par défaut : 1200
Délai total de réapprovisionnement (L)jours ouvrés (décimal)

Temps total écoulé entre le déclenchement de la carte Kanban (ou scan du bac) et la mise à disposition bord de ligne : Délai de fabrication fournisseur + Transit logistique + Réception, contrôle quai et mise en stock.

Par défaut : 3.0
Capacité utile du bac ou contenant (C)unités par contenant

Quantité de pièces contenue dans un bac physique. Déterminée par le conditionnement fournisseur, les sous-multiples d'emballage et les seuils ergonomiques de port de charge manuel (maximum 15 kg selon l'INRS).

Par défaut : 500
Facteur de marge de sécurité (S)pourcentage de marge

Coefficient de sécurité Lean (plage standard de 15 % à 40 %) appliqué pour absorber les micro-arrêts, les aléas logistiques et la volatilité de la demande sans surcharger l'en-cours.

Par défaut : 20
Niveau de service statistique (Z)score de loi normale centrée réduite

Niveau de confiance visant à prévenir les ruptures de stock. Repères industriels : 95 % (Z = 1,65) pour la quincaillerie standard ; 99 % (Z = 2,33) pour les lignes d'assemblage automatisées ; 99,9 % (Z = 3,09) pour le matériel médical stérile et l'aéronautique.

Par défaut : 95
Taux de rebuts et défauts d'exploitationpourcentage de perte de rendement

Pourcentage historique de pièces rebutées lors de l'assemblage, des réglages machine ou endommagées durant le transport. La formule majore le nombre de cartes par 1 / (1 - TauxRebut) afin d'éviter toute rupture prématurée.

Par défaut : 1.0

Conseils de pro et bonnes pratiques

Éviter le piège du réapprovisionnement à demi-bac

Dans un système strict à double bac (2-bin), ne déclenchez jamais la commande lorsqu'un bac est à moitié vide. La carte Kanban DOIT être libérée à la seconde exacte où le premier bac est totalement vide. Déclencher un réapprovisionnement sur un bac entamé fausse le suivi des délais réels, désynchronise le calcul des cartes et génère des stocks fantômes incontrôlés dans l'atelier.

Respecter la tare et les limites ergonomiques de port de charge

Ne dimensionnez jamais un bac uniquement selon des critères mathématiques de lot. Un calcul optimal de 1 000 pièces est inutilisable si la masse brute dépasse 15 kg, ce qui enfreint les recommandations ergonomiques de l'INRS et impose une manipulation à deux opérateurs. Plafonnez la capacité C par la contrainte ergonomique : C_max = sol((15 kg - PoidsTare) / PoidsUnitaire).

Gérer la friction des quantités minimales de commande (QMC / MOQ)

Si un fournisseur impose une quantité minimale de commande (QMC / MOQ) de 2 000 pièces alors que la taille optimale de votre bac Kanban bord de ligne est de 250 pièces, n'augmentez surtout pas votre bac de poste à 2 000. Créez un sas tampon intermédiaire au magasin central : la ligne fonctionne avec 8 cartes de 250 pièces, et la commande fournisseur n'est émise que lorsque le lot de 8 cartes est réuni au magasin central.

Auditer la boucle physique des cartes face aux scans numériques

La cause majeure des ruptures en usine hybride réside dans la perte de cartes physiques : les opérateurs oublient de déposer l'étiquette dans la boîte aux lettres Kanban à l'ouverture d'un nouveau bac. Mettez en place un contrôle par lecture code-barres au point de dépôt et effectuez un inventaire hebdomadaire des cartes en circulation : Cartes totales = Bacs pleins en cours + Bacs préparés + Commandes fournisseurs en cours.

Pièges courants et dépannage

⚠️Rupture de stock bord de ligne malgré une marge de sécurité calculée de 20 %

Mesurez le délai réel de transit quai-à-ligne. Les modèles supposent souvent que le délai s'achève à l'arrivée du camion à l'usine, omettant 12 à 36 heures d'engorgement à la réception, d'attente d'échantillonnage qualité et de manutention interne. Intégrez ce délai interne quai-poste directement dans le Délai total de réapprovisionnement (L).

⚠️Le calcul théorique du nombre de bacs Kanban donne une valeur décimale

Appliquez systématiquement la fonction d'arrondi à l'entier supérieur ceil(), jamais un arrondi arithmétique classique. Arrondir à l'entier inférieur (ex. 3,2 bacs arrondi à 3) supprime mathématiquement votre stock de sécurité et provoque une rupture au moindre retard logistique. Si l'arrondi supérieur à 4 génère un surstock excessif, réduisez la capacité du bac C ou négociez des cycles de livraison plus fréquents.

⚠️Débordement des bacs et encombrement des rayonnages en période de basse activité

Votre boucle Kanban a été dimensionnée pour le pic de charge saisonnier. En Lean manufacturing, le nombre de cartes doit rester dynamique. Lors des arrêts programmés ou des baisses saisonnières de cadence, le management doit retirer physiquement des cartes de la boucle (« geler des cartes ») pour ajuster les encours à la baisse de la demande journalière.

⚠️Déclenchements intempestifs fréquents avec les bacs connectés à capteurs de poids

Lors de l'utilisation de balances connectées (e-Kanban), l'accumulation de poussières, de résidus d'huile ou les variations d'épaisseur d'intercalaires en carton faussent la tare et simulent un bac vide. Réétalonnez la tare à zéro chaque semaine et configurez le seuil de déclenchement à 95 % de vide plutôt qu'à zéro absolu.

Foire aux questions (FAQ)

Comment calcule-t-on le nombre optimal de bacs Kanban ?▼

La formule standard du Système de Production Toyota (TPS) est : Nombre de bacs (K) = ceil([D * L * (1 + S/100)] / C), où D est la consommation journalière moyenne, L le délai total de réapprovisionnement en jours, S le pourcentage de marge de sécurité et C la capacité utile du bac. Par exemple, pour une demande journalière de 500 pièces, un délai de 2 jours, une marge de 20 % et des bacs de 400 pièces : K = ceil([500 * 2 * 1,20] / 400) = ceil(1200 / 400) = 3 bacs en circulation totale.

Quelle est la différence entre un système Kanban à 2 bacs et à 3 bacs ?▼

Le système à double bac (2-bin) utilise deux contenants identiques au poste de travail : l'opérateur prélève exclusivement dans le bac 1 ; dès qu'il est vide, il part en réapprovisionnement pendant que l'opérateur bascule sur le bac 2. Cela impose que le délai de réapprovisionnement soit strictement inférieur au temps de vidage d'un bac. Le système à 3 bacs ajoute un stock tampon dédié : le bac 1 est actif au poste, le bac 2 est en réserve bord de ligne, et le bac 3 est en cours de transit ou fabrication fournisseur, offrant une robustesse accrue pour les délais d'approvisionnement plus longs.

Comment déterminer le stock de sécurité pour un bac Kanban ?▼

Le stock de sécurité peut être défini par un coefficient Lean forfaitaire (généralement 10 % à 30 % de la demande sur délai) ou par une approche statistique en environnement instable : Stock de sécurité = Z * sqrt(L * σ_d^2 + D^2 * σ_l^2), où Z est le facteur de distribution normale (1,65 pour 95 % de niveau de service, 2,33 pour 99 %), L le délai d'approvisionnement, D la demande journalière moyenne, σ_d l'écart-type de la demande et σ_l l'écart-type du délai. Ce dimensionnement statistique évite les surstocks sur les références régulières tout en protégeant les flux volatils.

Quelles sont les causes principales d'échec ou de rupture d'un flux tiré Kanban ?▼

Les trois causes majeures de défaillance sont : 1) Le manque de rigueur dans la gestion des cartes (cartes égarées, conservées dans les poches des opérateurs ou non scannées dès l'ouverture d'un bac) ; 2) La dérive non mesurée des délais réels (retards fournisseurs ou saturation des réceptions quai allongeant le délai L au-delà des paramètres de calcul) ; 3) Le non-respect du flux tiré par constitution artificielle de lots (manutentionnaires attendant de regrouper une palette complète avant de lancer le réapprovisionnement au lieu d'expédier dès le déclenchement du signal).

Outils et utilitaires connexes

Tous les outils →