Takt Time & Temps de cycle

Calcul Takt Time & Temps de Cycle

Calculez le takt time, le temps de cycle requis et la cadence de production selon le temps net disponible et la demande client. Équilibrez vos lignes Lean et éliminez les goulots d'étranglement.

Charger un préréglage
Saisie des paramètres
Détails des horaires de poste6.67 h Temps de travail net
8.0 h
min
min
min
min
min
Temps d'arrêt total (min):80 min / Par poste
Demande client
Unités
2.0 %
Demande effective:918 Unités
Contenu de travail total8.00 min (480 s)
secondes

Somme des temps opératoires nécessaires pour assembler ou produire une unité.

88 %
5 %
pièces
Takt Time (secondes)
52.3s
0.87 min / Unités
Temps de cycle cible
43.7s
0.73 min (88% TRS)
Opérateurs requis
11opérateurs
Effectif théorique exact: 10.99
Pièces par heure
69/ h
459 / Par poste
Battement du métronome
Rythme de cadenceCadence soutenue
Takt Time (secondes)52.27 s
Pas de cadencement (Pitch)17.42 min(20 Unités)
Ligne cible: 43.7 sLigne Takt Time: 52.3 s
Répartition des temps d'arrêt
83.3%Temps de travail net
Temps de travail net
400 min
Pause déjeuner
30 min
Pauses de repos
20 min
Maintenance
10 min
Briefings d'équipe
10 min
Changement de série
10 min
Référence technique et guide d'architecture

Calcul Takt Time & Temps de Cycle — Guide de référence

Calculez le takt time, le temps de cycle cible et la cadence de production à partir du temps disponible net et de la demande client. Équilibrez vos lignes d'assemblage lean et éliminez les goulots d'étranglement.

Calcul Takt Time & Temps de Cycle — Guide de référence — Architecture en mémoire côté client et flux de données

Paramètres clés et contrôles

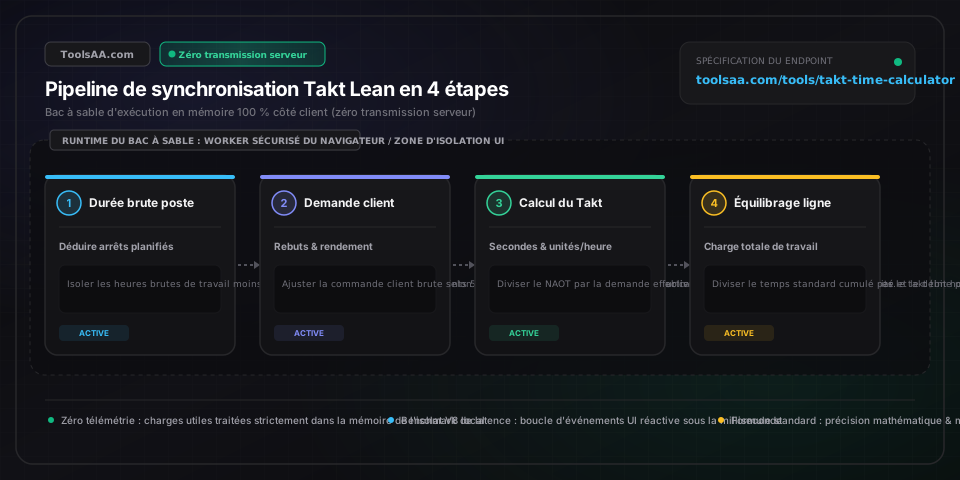
Temps de fonctionnement net disponible (NAOT)Durée d'ouverture nette (secondes ou minutes par poste)

Durée brute totale du poste diminuée strictement des arrêts planifiés et prévisibles (pauses repas, réunions d'équipe 5S, maintenance préventive programmée). Ne déduisez jamais ici les pannes imprévues ou arrêts d'urgence, sous peine de fausser la cadence réelle de la demande client.

Par défaut : 25 200 secondes (7,0 heures)
Volume de la demande clientUnités cibles (pièces par poste ou par jour)

Quantité réelle tirée par les clients en aval ou acheteurs finaux sur la plage horaire programmée, garantissant une production à flux tiré sans surproduction spéculative.

Par défaut : 450 unités
Rendement au premier passage & taux de rebut (%)Taux de conformité qualité (pourcentage)

Marge de non-conformité anticipée. Si 2 % des assemblages échouent au contrôle final, renseigner votre taux de rebut majore automatiquement l'objectif brut de production afin que les livraisons nettes réelles respectent les engagements clients.

Par défaut : 2,0 %
Temps de gamme total cumuléTemps de travail standard (secondes cumulées)

Cumul des secondes séquentielles d'assemblage manuel et d'usinage machine requises pour fabriquer une unité finie, de la mise à disposition des matières brutes jusqu'au contrôle qualité final et à l'emballage.

Par défaut : 360 secondes
Marge de sécurité du temps de cycle cible (%)Ratio d'efficacité du cadencement (% du Takt)

Ratio de sécurité opérationnelle Lean. Les meilleures pratiques industrielles préconisent d'ajuster le temps de cycle des postes entre 85 % et 92 % du takt time pour absorber la variabilité humaine naturelle, les micro-réglages d'outillage et le réapprovisionnement sans bloquer la ligne.

Par défaut : 85,0 %

Conseils de pro et bonnes pratiques

Ne jamais déduire les pannes d'équipement non planifiées du NAOT

Le takt time incarne le rythme de la demande client et non la disponibilité machine. Déduire les pannes machines imprévues ou les ruptures d'approvisionnement du temps disponible accélère artificiellement la cadence requise, imposant aux opérateurs des cadences intenables tout en masquant les gaspillages (muda).

Calibrer le temps de cycle poste entre 85 % et 92 % du takt time

Dimensionner le temps de cycle d'un poste de travail à 100 % du takt time garantit l'échec des quotas de poste en raison des micro-arrêts, de la fatigue ergonomique et du chargement des composants. Viser un temps de cycle cible entre 85 % et 92 % du takt offre la marge d'amortissement indispensable à la stabilité du flux pièce à pièce.

Planifier le réapprovisionnement Kanban selon des multiples du pitch

Le takt time donne le tempo unitaire, mais les flux de matières s'effectuent par contenants standardisés. Calculez le Pitch = Takt Time × Taille du contenant (ex. : takt de 50 s × 24 pièces par bac = pitch de 20 minutes) pour déclencher des tournées logistiques visuelles régulières sans microgérer les postes.

Ne rééquilibrer les postes de travail qu'en cas de variation durable de la demande

Évitez de reconfigurer vos cellules d'assemblage pour des variations journalières mineures de ±5 %. Amortissez ces micro-fluctuations par un stock tampon kanban de produits finis, et ne réaffectez formellement les fiches d'équilibrage des opérateurs que lorsque la demande structurelle varie de plus de 15 % à 20 % sur plusieurs semaines.

Pièges courants et dépannage

⚠️Le temps de cycle d'un poste dépasse le takt time (goulot d'étranglement)

Fractionnez l'opération critique sur deux postes en parallèle, déléguez les tâches annexes de préparation (kitting, scan de codes-barres, déconditionnement) à un petit train logistique (water spider), ou menez un chantier kaizen ciblé pour ramener le temps manuel sous le plafond du takt time.

⚠️Le calcul théorique de main-d'œuvre donne un effectif fractionnaire inefficace (ex. : 3,3 opérateurs)

Affecter 4 opérateurs pour une charge de 3,3 personnes fait chuter l'efficacité d'équilibrage à environ 82 %. Éliminez 15 à 20 secondes de gestes sans valeur ajoutée pour tourner confortablement à 3 opérateurs, ou confiez au 4e opérateur un rôle polyvalent de soutien aux changements de série et à l'approvisionnement.

⚠️Le temps de polymérisation, soudage ou traitement thermique dépasse le takt time

Lorsque des contraintes physico-chimiques incompressibles (polymérisation de colle, chauffe, étuvage) bloquent le flux, installez plusieurs outillages en parallèle ou des postes à double empreinte pour que les machines alimentent la ligne en alternance au tempo unitaire du takt time.

⚠️Des changements fréquents de séries dérèglent la cadence du takt time sur une ligne mixte

Appliquez la méthode SMED (Single-Minute Exchange of Die) pour convertir les réglages internes en préparation externe pendant que la ligne tourne. Si des arrêts résiduels conséquents restent inévitables, déduisez ces temps de changement planifiés du NAOT pour déterminer le takt time effectif par lot.

Foire aux questions (FAQ)

Comment calculer le takt time en lean manufacturing ?▼

Le takt time se calcule selon la formule : Takt Time = Temps de fonctionnement net disponible / Demande client. Par exemple, pour un poste de 8 heures (28 800 secondes) comprenant 60 minutes de pauses et réunions planifiées (3 600 secondes), le temps disponible net s'élève à 25 200 secondes. Si la demande client est de 504 unités par poste, Takt Time = 25 200 / 504 = 50 secondes par unité.

Quelle est la différence entre takt time et temps de cycle ?▼

Le takt time correspond au rythme imposé par la demande client (la fréquence à laquelle une unité doit sortir de la ligne), tandis que le temps de cycle représente la durée réelle nécessaire à un opérateur ou à une machine pour fabriquer une unité. Sur une ligne lean équilibrée, le temps de cycle réel est volontairement conçu pour être 8 % à 15 % plus court que le takt time afin d'absorber les aléas humains et mécaniques.

Comment calculer le nombre d'opérateurs nécessaires à partir du takt time ?▼

L'effectif théorique requis se calcule ainsi : Opérateurs requis = Temps total de gamme / Takt Time. Si la fabrication complète d'un produit requiert 320 secondes de travail manuel réparties sur les postes et que votre takt time est de 40 secondes, vous aurez besoin d'exactement 320 / 40 = 8 opérateurs. Si le résultat est fractionnaire (ex. : 8,2), vous devez soit dimensionner à 9 opérateurs, soit éliminer les gaspillages gestuels pour fonctionner sereinement à 8.

Faut-il inclure les pauses déjeuner et les pannes machines dans le takt time ?▼

Les arrêts prévus tels que les pauses repas, les temps de repos et les rituels 5S doivent impérativement être déduits du temps de poste brut pour obtenir le temps disponible net (NAOT). En revanche, les pannes d'équipement, ruptures d'approvisionnement et aléas techniques ne doivent jamais être retranchés : les soustraire accélérerait artificiellement la cadence requise et dissimulerait le manque de fiabilité des installations.

Quelle est la différence entre takt time, temps de traversée (lead time) et pitch ?▼

Le takt time mesure la cadence de sortie unitaire (ex. : 45 secondes par pièce), le temps de traversée (lead time de fabrication) mesure le délai total écoulé entre l'entrée de la matière brute et l'expédition du produit fini (ex. : 36 heures), et le pitch désigne la fréquence périodique d'évacuation des contenants de transport, calculée par la formule Takt Time × Taille du lot de manutention (ex. : 45 secondes × 40 pièces = pitch de réapprovisionnement de 30 minutes).

Outils et utilitaires connexes

Tous les outils →