Calculadora de Takt Time y Ciclo

Calculadora Takt Time & Tiempo de Ciclo

Calcula el takt time, el tiempo de ciclo requerido y el ritmo de producción según el tiempo operativo neto y la demanda del cliente. Equilibra líneas de montaje lean y elimina cuellos de botella.

Cargar preajuste
Entrada de parámetros
Detalles del horario de turnos6.67 h Tiempo de trabajo disponible
8.0 h
min
min
min
min
min
Inactividad total (min):80 min / Por turno
Demanda del cliente
Unidades
2.0 %
Demanda efectiva:918 Unidades
Contenido total de trabajo8.00 min (480 s)
segundos

Tiempo de trabajo total requerido por unidad

88 %
5 %
piezas
Tiempo Takt (segundos)
52.3s
0.87 min / Unidades
Tiempo de ciclo objetivo
43.7s
0.73 min (88% OEE)
Operarios requeridos
11operarios
Dotación exacta: 10.99
Unidades por hora
69/ h
459 / Por turno
Pulso del metrónomo
Cadencia de trabajoRitmo acelerado
Tiempo Takt (segundos)52.27 s
Tiempo de pitch17.42 min(20 Unidades)
Línea objetivo: 43.7 sLínea de Takt: 52.3 s
Desglose de tiempos de inactividad
83.3%Tiempo de trabajo disponible
Tiempo de trabajo disponible
400 min
Almuerzo
30 min
Pausas de descanso
20 min
Mantenimiento
10 min
Reuniones de equipo
10 min
Cambio de modelo
10 min
Referencia técnica y guía de arquitectura

Guía de Takt Time & Tiempo de Ciclo — Guía de referencia

Calcula el takt time, el tiempo de ciclo requerido y el ritmo de producción según el tiempo neto disponible y la demanda del cliente. Equilibra líneas de montaje lean y elimina cuellos de botella.

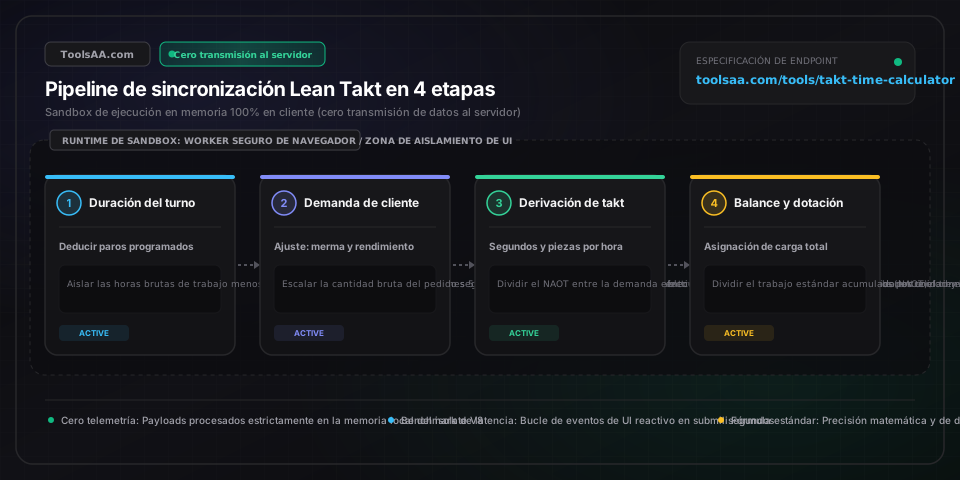
Guía de Takt Time & Tiempo de Ciclo — Guía de referencia — Arquitectura en memoria del lado del cliente y flujo de datos

Parámetros clave y controles

Tiempo neto de operación disponible (NAOT)Duración operativa (segundos o minutos por turno)

Duración bruta del turno descontando estrictamente los eventos no productivos planificados y predecibles, como pausas de descanso o comida, reuniones operativas matutinas y mantenimiento preventivo programado. Jamás descuentes averías imprevistas de maquinaria ni paradas de emergencia en este apartado, ya que distorsionarían la cadencia real demandada por el cliente.

Por defecto: 25.200 segundos (7,0 horas)
Volumen de demanda del clienteUnidades objetivo (piezas por turno o día)

Cantidad real demandada bajo flujo pull por los clientes finales o procesos posteriores dentro del intervalo operativo programado, garantizando una producción ajustada y sin sobreproducción especulativa.

Por defecto: 450 unidades
Rendimiento de primer paso y factor de desecho (%)Tasa de rendimiento de calidad (porcentaje)

Margen previsto para piezas defectuosas. Si el 2 % de los ensamblajes no supera la verificación al final de la línea, ingresar tu porcentaje de merma incrementará de forma automática el objetivo bruto de fabricación para que los envíos netos cumplan con los compromisos del cliente.

Por defecto: 2,0 %
Contenido total de trabajo acumuladoDuración estándar de trabajo (segundos acumulados)

Suma secuencial de segundos de ensamblaje manual y procesamiento en máquina necesarios para fabricar una unidad terminada, desde el posicionamiento inicial de la materia prima hasta el control de calidad final y el embalaje.

Por defecto: 360 segundos
Margen de seguridad del tiempo de ciclo objetivo (%)Ratio de eficiencia del ritmo (porcentaje del takt)

Coeficiente de seguridad operativo en Lean. Los estándares de referencia industrial recomiendan diseñar los tiempos de ciclo de cada puesto entre el 85 % y el 92 % del takt time, absorbiendo variaciones ergonómicas humanas, ajustes menores de herramientas y reposición de componentes sin detener la línea.

Por defecto: 85,0 %

Consejos profesionales y mejores prácticas

Nunca descuentes averías no planificadas del tiempo neto disponible

El takt time marca el ritmo de la demanda del cliente, no la disponibilidad de las máquinas. Restar las paradas imprevistas o la escasez de componentes del tiempo disponible acelera artificialmente el tiempo de ciclo requerido, forzando a los operarios a ritmos insostenibles y ocultando los desperdicios (muda) de la línea.

Calibra el tiempo de ciclo del puesto entre el 85 % y el 92 % del takt time

Diseñar los puestos de trabajo al 100 % del takt time garantiza incumplir las cuotas del turno ante cualquier microparada, fatiga ergonómica o carga de piezas. Fijar el tiempo de ciclo objetivo entre el 85 % y el 92 % del takt proporciona el margen de maniobra indispensable para mantener un flujo continuo de pieza a pieza (one-piece flow).

Programa la reposición kanban mediante múltiplos de pitch

El takt time marca la finalización de una pieza individual, pero los materiales se mueven en contenedores estandarizados. Calcula el Pitch = Takt Time × Cantidad por contenedor (p. ej., 50 s de takt × 24 piezas en una caja = 20 minutos de pitch) para activar rutas de reposición visual programadas sin necesidad de microgestionar las estaciones.

Rebalancea las estaciones solo ante variaciones sostenidas de demanda

Evita rediseñar las células de montaje por oscilaciones diarias de ventas de ±5 %. Absorbe las fluctuaciones menores con un colchón de producto terminado gestionado por kanban, y reasigna formalmente las hojas de balance de operarios solo cuando la demanda estructural cambie más del 15 % al 20 % en un horizonte de varias semanas.

Problemas comunes y soluciones

⚠️El tiempo de ciclo de una estación supera el takt time (cuello de botella por saturación)

Divide la operación más larga entre dos puestos en paralelo, traslada las tareas preparatorias secundarias (premontaje de kits, escaneo de etiquetas, desembalaje de piezas) a un abastecedor ágil (water spider) o ejecuta un kaizen puntual para reducir los segundos de manipulación manual por debajo del límite del takt time.

⚠️El cálculo teórico de operarios arroja un valor fraccionario ineficiente (p. ej., 3,3 operarios)

Asignar 4 operarios para una carga de trabajo de 3,3 personas reduce la eficiencia del balanceo de línea a cerca del 82 %. Elimina entre 15 y 20 segundos de movimientos sin valor añadido para operar de forma fluida con 3 operarios, o asigna al cuarto operario una función híbrida de apoyo en cambios de modelo y suministro de materiales.

⚠️El tiempo de curado, soldadura o ciclo térmico automatizado excede el takt time

Cuando los límites físicos del proceso (curado de adhesivos, calentamiento o unión química) no puedan reducirse, incorpora utillajes paralelos o estaciones de doble nido para que máquinas alternas alimenten la línea a la cadencia continua de una pieza por takt.

⚠️Los cambios frecuentes de producto desestabilizan el takt time en líneas de modelos mixtos

Aplica técnicas de cambio rápido de herramientas (SMED) para convertir los ajustes internos en tareas externas realizadas mientras la línea sigue activa. Si aún persiste una parada técnica inevitable y prolongada, deduce las horas programadas de cambio del tiempo neto disponible para calcular cadencias takt específicas por lote.

Preguntas frecuentes (FAQ)

¿Cómo se calcula el takt time en lean manufacturing?▼

El takt time se calcula mediante la fórmula: Takt Time = Tiempo neto de operación disponible / Demanda del cliente. Por ejemplo, si una planta opera en un turno de 8 horas (28.800 segundos) con 60 minutos de descansos y reuniones planificadas (3.600 segundos), el tiempo disponible neto es de 25.200 segundos. Si la demanda del cliente es de 504 unidades por turno, Takt Time = 25.200 / 504 = 50 segundos por unidad.

¿Cuál es la diferencia entre takt time y tiempo de ciclo?▼

El takt time es la cadencia que marca la demanda del cliente e indica cada cuánto tiempo debe completarse una unidad, mientras que el tiempo de ciclo es el tiempo real transcurrido que necesita un operario o máquina para fabricar una pieza. En una línea lean equilibrada, el tiempo de ciclo real se diseña intencionadamente entre un 8 % y un 15 % más rápido que el takt time para absorber variaciones humanas y mecánicas normales.

¿Cómo se calcula la cantidad de operarios necesarios a partir del takt time?▼

La cantidad mínima de operarios se calcula como: Operarios necesarios = Contenido total de trabajo / Takt Time. Si fabricar un producto requiere un total acumulado de 320 segundos de mano de obra en todas las estaciones y el takt time calculado es de 40 segundos, se necesitan exactamente 320 / 40 = 8 operarios. Si el resultado es fraccionario (como 8,2), se asignan 9 operarios o se eliminan movimientos sin valor añadido para operar de forma segura con 8.

¿Se deben incluir las pausas para comer y las averías en el cálculo del takt time?▼

Los eventos no productivos planificados, como descansos para comer, pausas y reuniones diarias de 5S, deben descontarse del tiempo bruto de turno para obtener el tiempo neto de operación disponible. Por el contrario, las paradas imprevistas como averías de máquinas, fallos de herramientas o roturas de stock jamás deben descontarse; restarlas aumentaría artificialmente la velocidad de producción exigida y ocultaría la falta de fiabilidad de los equipos.

¿Cuál es la diferencia entre takt time, lead time y pitch?▼

El takt time mide el compás o ritmo de finalización de una unidad (p. ej., 45 segundos por pieza), el tiempo de entrega o lead time de fabricación mide la duración total en el calendario que tarda una pieza individual desde la recepción de la materia prima hasta el muelle de expedición (p. ej., 36 horas), y el pitch es el intervalo regular para transferir lotes en contenedores, calculado como Takt Time × Tamaño del contenedor (p. ej., 45 segundos × 40 piezas = pitch de reposición de 30 minutos).

Herramientas y utilidades relacionadas

Todas las herramientas →
Calculadora de Balaustres & BarandillasUtilidad

Calcula al instante el espaciado de balaustres, cantidad de barrotes y marcas de cinta de replanteo. Cumple la norma de seguridad de 10 cm (4") para barandillas y escaleras.

Abrir herramienta→
Calculadora de Adhesivo para ContrapisoUtilidad

Calcula al instante los tubos de adhesivo para contrapisos y el rendimiento en viguetas. Introduce dimensiones del suelo, separación de viguetas, diámetro del cordón y juntas entre paneles para un cómputo exacto.

Abrir herramienta→
Calculadora DPO & Periodo Medio de Pagofinance

Calculadora interactiva de DPO (Periodo Medio de Pago y rotación de cuentas por pagar) con análisis y visualización en tiempo real en el navegador.

Abrir herramienta→
Clase de Flete & Densidad (NMFC)Utilidad

Calcule al instante la clase de flete y la densidad NMFC según las dimensiones y el peso del palé. Estime la clasificación de envío LTL, pies cúbicos y el ahorro con la regla de bumping.

Abrir herramienta→
Ciclo de Conversión de Efectivo (CCC)finance

Calcule el Ciclo de Conversión de Efectivo (CCC), Días de Inventario (DIO), Días de Cobro (DSO) y Días de Pago (DPO). Libere capital de trabajo inmovilizado mediante simulación interactiva de escenarios.

Abrir herramienta→
Calculadora Retiro Seguro (FIRE & SWR)finance

Calcula la tasa segura de retiro (SWR), el patrimonio de jubilación, bandas de Guyton-Klinger, referencias del Estudio Trinity, erosión por comisiones y riesgo de secuencia de rentabilidades.

Abrir herramienta→