Calculadora Takt Time & Tempo de Ciclo

Calculadora Takt Time & Tempo de Ciclo

Calcule o takt time, o tempo de ciclo necessário e o ritmo de produção com base no tempo líquido de operação e na demanda do cliente. Equilibre linhas de montagem lean e elimine gargalos.

Carregar Predefinição
Entrada de Parâmetros
Detalhes da Escala de Turnos6.67 h Tempo Disponível de Trabalho
8.0 h
min
min
min
min
min
Paradas Totais (min):80 min / por turno
Demanda do Cliente
Unidades
2.0 %
Demanda Efetiva:918 Unidades
Conteúdo Total de Trabalho8.00 min (480 s)
Segundos

Tempo total de trabalho necessário para montar ou produzir uma unidade.

88 %
5 %
peças
Takt Time (segundos)
52.3s
0.87 min / Unidades
Tempo de Ciclo Alvo
43.7s
0.73 min (88% OEE)
Operadores Necessários
11operadores
Dimensionamento Exato de Operadores: 10.99
Unidades por Hora
69/ h
459 / por turno
Batida do Metrônomo
Cadência de ProduçãoAlta Velocidade
Takt Time (segundos)52.27 s
Tempo de Pitch17.42 min(20 Unidades)
Linha de Meta: 43.7 sLinha de Takt: 52.3 s
Detalhamento das Paradas
83.3%Tempo Disponível de Trabalho
Tempo Disponível de Trabalho
400 min
Almoço
30 min
Intervalos e Pausas
20 min
Manutenção
10 min
Reuniões Diárias (DDS)
10 min
Tempo de Setup
10 min
Referência técnica e guia de arquitetura

Guia de Takt Time & Tempo de Ciclo — Guia de referência

Calcule o takt time, o tempo de ciclo necessário e o ritmo de produção com base no tempo operacional líquido e na demanda do cliente. Equilibre linhas de montagem lean e elimine gargalos.

Guia de Takt Time & Tempo de Ciclo — Guia de referência — Arquitetura em memória do lado do cliente e fluxo de dados

Parâmetros-chave e controles

Tempo Operacional Líquido Disponível (NAOT)Duração Operacional (Segundos ou Minutos por Turno)

Duração bruta total do turno deduzida estritamente de paradas não produtivas planejadas e previsíveis, como intervalos para refeição, reuniões de equipe (huddles) e manutenção preventiva agendada. Nunca deduza quebras inesperadas de máquinas ou paradas emergenciais aqui, pois isso distorce a cadência real da demanda.

Padrão: 25.200 segundos (7,0 horas)
Volume de Demanda do ClienteUnidades-Meta (Peças por Turno ou Dia)

Quantidade real demandada (puxada) pelo cliente externo ou consumidor final dentro da janela operacional programada, consolidando uma produção puxada autêntica sem superprodução especulativa.

Padrão: 450 unidades
Rendimento de Primeira Passagem (FPY) e Fator de Refugo (%)Taxa de Qualidade e Rendimento (Porcentagem)

Margem prevista para perdas e defeitos na produção. Se 2% das montagens falharem no controle de qualidade final, inserir sua taxa de refugo recalcula e eleva automaticamente a meta de produção bruta para que as entregas líquidas reais cumpram os compromissos com o cliente.

Padrão: 2,0%
Conteúdo Total de Trabalho AcumuladoDuração do Trabalho Padronizado (Segundos Acumulados)

Tempo sequencial em segundos de montagem manual e processamento em máquinas necessário para produzir uma unidade acabada, desde a preparação inicial da matéria-prima até a inspeção final de qualidade e embalagem.

Padrão: 360 segundos
Margem de Segurança do Tempo de Ciclo Planejado (%)Índice de Eficiência de Cadência (% do Takt)

Margem de segurança operacional lean. As melhores práticas industriais recomendam projetar os tempos de ciclo dos postos de trabalho entre 85% e 92% do takt time para absorver variações naturais de movimentos humanos, pequenos ajustes em ferramentas e reposição de componentes sem interromper a linha.

Padrão: 85,0%

Dicas profissionais e melhores práticas

Nunca deduza quebras não planejadas de equipamentos do NAOT

O takt time reflete o ritmo da demanda do cliente, não a disponibilidade dos equipamentos. Deduzir paradas imprevistas de máquinas ou falta de insumos do tempo disponível acelera artificialmente o tempo de ciclo exigido, impondo sobrecarga insustentável aos operadores e mascarando desperdícios operacionais (muda).

Calibre o tempo de ciclo do posto entre 85% e 92% do takt time

Dimensionar os tempos de ciclo das estações em 100% do takt time inevitavelmente provoca o descumprimento das metas do turno devido a microparadas, fadiga ergonômica e abastecimento de peças. Definir o ciclo planejado entre 85% e 92% do takt cria a folga crítica necessária para sustentar um fluxo contínuo peça a peça estável.

Programe o reabastecimento kanban com múltiplos de pitch

Enquanto o takt time dita o ritmo de conclusão unitária, os materiais circulam em embalagens padrão. Calcule o Pitch = Takt Time × Quantidade por Contentor (ex.: 50 s de takt × 24 peças por caixa = pitch de 20 minutos) para definir rotas visuais e previsíveis de abastecimento sem precisar microgerenciar cada estação.

Rebalanceie as estações apenas mediante oscilações consolidadas da demanda

Evite reprogramar células de montagem diante de variações diárias pontuais de ±5% nas vendas. Absorva pequenas flutuações com um estoque pulmão (buffer) kanban de produtos acabados e só altere formalmente o quadro de balanceamento de operadores quando houver uma mudança estrutural na demanda superior a 15% a 20% ao longo de várias semanas.

Armadilhas comuns e solução de problemas

⚠️O tempo de ciclo do posto de trabalho excede o takt time (estrangulamento e desabastecimento da linha)

Divida a operação mais longa em dois postos paralelos, transfira etapas de preparação secundárias (kitting, leitura de etiquetas, desempacotamento de peças) para um abastecedor dedicado (water spider) ou execute kaizens pontuais para reduzir os segundos de manuseio manual abaixo do limite do takt time.

⚠️O cálculo teórico de operadores resulta em um número fracionário ineficiente (ex.: 3,3 operadores)

Alocar 4 operadores para uma carga de trabalho de 3,3 pessoas reduz a eficiência do balanceamento da linha para cerca de 82%. Elimine de 15 a 20 segundos de movimentos sem valor agregado para operar de forma enxuta com 3 operadores, ou atribua ao quarto operador uma função híbrida de apoio a trocas de ferramentas (setup) e abastecimento de materiais.

⚠️O tempo de cura automatizada, soldagem ou ciclo térmico é superior ao takt time

Quando limitações físicas de processo (cura de adesivos, aquecimento, colagem química) não puderem ser reduzidas, implemente múltiplos dispositivos de fixação em paralelo ou estações de alojamento duplo, garantindo que máquinas alternadas alimentem a linha na cadência contínua unitária do takt time.

⚠️Trocas frequentes de produto (setup) desestabilizam o ritmo do takt time em linhas multiproduto

Aplique técnicas de Troca Rápida de Ferramentas (SMED) para converter etapas internas de setup em preparação externa realizada com a linha em pleno funcionamento. Caso paradas significativas permaneçam inevitáveis, deduza as horas programadas de setup do NAOT para calcular o takt time específico de cada lote.

Perguntas frequentes (FAQ)

Como calcular o takt time na manufatura enxuta (lean)?▼

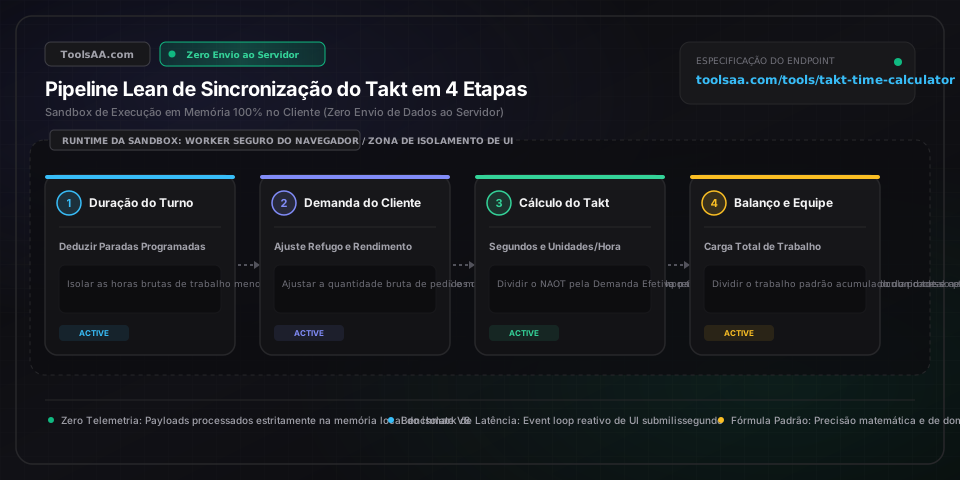
O takt time é calculado pela fórmula: Takt Time = Tempo Operacional Líquido Disponível / Demanda do Cliente. Por exemplo, se uma fábrica opera em um turno de 8 horas (28.800 segundos) com 60 minutos de paradas planejadas para refeições e reuniões (3.600 segundos), o tempo líquido disponível é de 25.200 segundos. Se a demanda do cliente for de 504 unidades por turno, Takt Time = 25.200 / 504 = 50 segundos por peça.

Qual é a diferença entre takt time e tempo de ciclo?▼

O takt time representa o ritmo de compra do cliente e define com que frequência uma peça pronta deve sair da linha, enquanto o tempo de ciclo é a duração real necessária para um operador ou equipamento concluir uma unidade. Em uma linha lean equilibrada, o tempo de ciclo real é intencionalmente projetado para ser de 8% a 15% menor que o takt time, absorvendo variações naturais humanas e operacionais.

Como calcular o número de operadores necessários a partir do takt time?▼

O número mínimo de operadores é calculado como: Operadores Necessários = Conteúdo Total de Trabalho / Takt Time. Se a montagem completa de um produto exigir 320 segundos de trabalho manual somando todos os postos e o takt time for de 40 segundos, serão necessários exatamente 320 / 40 = 8 operadores. Caso o resultado seja fracionário (como 8,2), deve-se alocar 9 operadores ou eliminar desperdícios de movimentação para operar com segurança com 8.

O horário de almoço e as paradas de máquina devem ser incluídos no takt time?▼

Paradas planejadas, como almoço, intervalos de descanso e reuniões de 5S, devem ser deduzidas do tempo bruto do turno para apurar o Tempo Operacional Líquido Disponível. Já paradas não planejadas, como panes de máquinas, quebra de ferramentas e falta de peças, jamais devem ser deduzidas; subtraí-las inflaciona artificialmente a velocidade exigida de produção e oculta a baixa confiabilidade dos equipamentos.

Qual é a diferença entre takt time, lead time e pitch?▼

O takt time mede o compasso de conclusão de cada unidade (ex.: 45 segundos por peça); o lead time de fabricação mede o tempo total de calendário que uma peça leva da entrada da matéria-prima até a expedição (ex.: 36 horas); e o pitch é o intervalo rítmico para movimentação de lotes em contentores padronizados, calculado como Takt Time × Capacidade da Caixa (ex.: 45 segundos × 40 peças = pitch de reabastecimento de 30 minutos).

Ferramentas e utilitários relacionados

Todas as ferramentas →
Calculadora de Balaústres & DecksUtilidade

Calcule instantaneamente o espaçamento de balaústres de deck, contagem de peças e marcações na trena. Em conformidade com o código de obras IRC (regra de 4 pol / 10 cm) para guarda-corpos retos e de escada.

Abrir ferramenta→
Calculadora de Adesivo para ContrapisoUtilidade

Calcule o rendimento de tubos de adesivo e a cobertura de cola nas vigas instantaneamente. Insira as dimensões do piso, espaçamento das vigas, diâmetro do cordão e juntas dos painéis para um orçamento exato.

Abrir ferramenta→
Calculadora DPO & Prazo Médio (PMP)finance

Calculadora interativa de DPO (Prazo Médio de Pagamento e Giro de Fornecedores) com análise em tempo real e projeções no navegador.

Abrir ferramenta→
Calculadora de Classe de Frete (NMFC)Utilidade

Calcule a classe de frete e a densidade NMFC instantaneamente pelas dimensões e pelo peso do palete. Estime a classe LTL, pés cúbicos e economia com a regra de bumping.

Abrir ferramenta→
Ciclo de Conversão de Caixa (CCC)finance

Calcule o Ciclo de Conversão de Caixa (CCC), Prazo Médio de Estoque (DIO), Prazo Médio de Recebimento (DSO) e Prazo Médio de Pagamento (DPO). Libere capital de giro retido com modelagem interativa de cenários.

Abrir ferramenta→
Taxa Segura de Retirada (FIRE & SWR)finance

Calcule a taxa segura de retirada (SWR), patrimônio para aposentadoria, guardrails de Guyton-Klink, benchmarks do Estudo Trinity, arraste de taxas e risco da sequência de retornos.

Abrir ferramenta→