Summe aller Bearbeitungs- und Montageschritte zur Fertigstellung einer Einheit.
Berechnen Sie Taktzeit, Soll-Zykluszeit und Produktionstempo aus Netto-Betriebszeit und Kundenbedarf. Montage- und Fertigungslinien optimal austakten und Engpässe vermeiden.
Summe aller Bearbeitungs- und Montageschritte zur Fertigstellung einer Einheit.
Berechnen Sie Taktzeit, erforderliche Zykluszeit und Produktionstakt aus Netto-Betriebszeit und Kundenbedarf. Optimieren Sie Montagelinien nach Lean-Prinzipien und vermeiden Sie Engpässe.
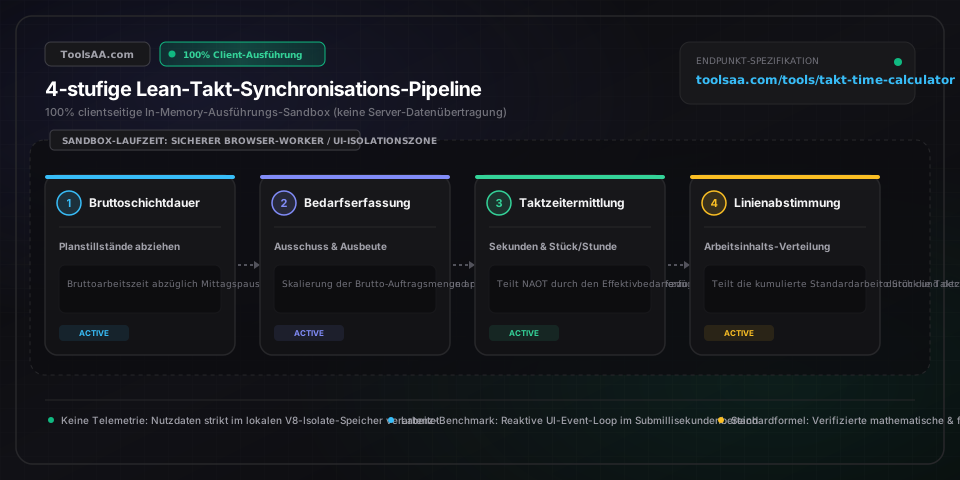
Gesamte Bruttoschichtdauer abzüglich aller geplanten, vorhersehbaren Stillstandzeiten wie Essenspausen, Schichtübergaben, Teambesprechungen und geplanter vorbeugender Instandhaltung. Ungeplante Maschinenausfälle oder Not-Stopps dürfen keinesfalls abgezogen werden, da dies den tatsächlichen Kundentakt verfälscht.
Tatsächliche externe Abrufmenge nachgelagerter Prozesse oder Endkunden innerhalb des geplanten Zeitfensters – die Grundlage für eine echte Pull-Produktion ohne spekulative Überproduktion.
Kalkulierter Produktionsausschuss. Wenn 2 % der Baugruppen die Endprüfung nicht bestehen, passt die Eingabe der Ausschussquote den Brutto-Produktionsplan automatisch an, damit die tatsächliche Netto-Liefermenge den Kundenzusagen entspricht.
Die Summe aller sequenziellen manuellen Montage- und maschinellen Bearbeitungszeiten in Sekunden, die für die Herstellung einer fertigen Einheit von der Bauteilbereitstellung bis zur Endkontrolle und Verpackung erforderlich sind.
Sicherheitsfaktor im Lean Management. Als Industriestandard gilt, Stationszykluszeiten auf 85 % bis 92 % der Taktzeit auszulegen, um natürliche Bewegungsschwankungen, Werkzeugwechsel und Materialnachschub aufzufangen, ohne den Bandfluss zu unterbrechen.
Die Taktzeit spiegelt den Herzschlag der Kundennachfrage wider, nicht die Maschinenverfügbarkeit. Wer ungeplante Störungen oder Materialmängel von der verfügbaren Zeit abzieht, verkürzt künstlich die erforderliche Zykluszeit, zwingt Mitarbeiter zu unhaltbarer Hektik und verschleiert bestehende Verschwendung (Muda).
Wird eine Arbeitsstation auf 100 % der Taktzeit ausgelegt, führen Mikrostopps, ergonomische Ermüdung und Materialbestückung unweigerlich zu Schichtverlusten. Eine Zielzykluszeit von 85 % bis 92 % des Taktes schafft den nötigen Puffer für einen stabilen One-Piece-Flow (Ein-Stück-Fluss).
Die Taktzeit steuert die Fertigstellung einzelner Teile, Material bewegt sich jedoch in standardisierten Behältern. Die Formel lautet: Pitch = Taktzeit × Behälterkapazität (z. B. 50 s Takt × 24 Teile pro Kiste = 20 Minuten Pitch). So etablieren Sie planbare, visuelle Nachschubrouten ganz ohne Mikromanagement.
Vermeiden Sie es, Montagezellen wegen kurzfristiger Tagesschwankungen von ±5 % umzugestalten. Fangen Sie geringe Schwankungen über einen Fertigwaren-Kanban-Puffer ab und tarieren Sie Arbeitsplätze erst dann neu aus, wenn sich der Bedarf über mehrere Wochen um mehr als 15 % bis 20 % verschiebt.
Teilen Sie den längsten Arbeitsgang auf zwei parallele Stationen auf, lagern Sie Vorbereitungsschritte (Kommissionierung, Scannen, Entpacken) an einen Water Spider (Routengänger) aus oder eliminieren Sie per Point Kaizen unproduktive Handgriffe, um unter dem Taktlimit zu bleiben.
Der Einsatz von 4 Mitarbeitern bei einem Arbeitsvolumen von 3,3 senkt den Liniengütegrad auf ca. 82 %. Eliminieren Sie 15 bis 20 Sekunden nicht-wertschöpfender Tätigkeiten, um stabil mit 3 Mitarbeitern zu arbeiten, oder weisen Sie der vierten Person eine Hybridrolle für Rüstvorgänge und Materiallogistik zu.
Lassen sich physikalische Prozessgrenzen (Klebstoffaushärtung, Erwärmung, chemische Bindung) nicht verkürzen, setzen Sie Mehrfachaufnahmen oder parallele Doppel-Stationen ein, sodass abwechselnd arbeitende Maschinen den kontinuierlichen Ein-Stück-Takt bedienen.
Wenden Sie SMED-Methoden (Rüsten im einstelligen Minutenbereich) an, um interne Rüstschritte in externe Vorbereitung bei laufender Linie umzuwandeln. Sind Stillstände unvermeidbar, ziehen Sie geplante Rüstzeiten von der Netto-Betriebszeit ab, um getrennte Chargen-Taktzeiten zu berechnen.
Die Taktzeit wird nach der Formel berechnet: Taktzeit = Netto-Betriebszeit / Kundenbedarf. Beispiel: Ein Werk arbeitet im 8-Stunden-Schichtbetrieb (28.800 Sekunden) mit 60 Minuten geplanten Pausen und Besprechungen (3.600 Sekunden). Die Netto-Betriebszeit beträgt 25.200 Sekunden. Bei einem Kundenbedarf von 504 Stück pro Schicht ergibt sich: Taktzeit = 25.200 / 504 = 50 Sekunden pro Stück.
Die Taktzeit gibt den Takt der Kundennachfrage vor – also wie oft ein fertiges Teil die Linie verlassen muss. Die Zykluszeit ist die tatsächlich benötigte Zeit, in der ein Mitarbeiter oder eine Maschine ein Werkstück fertigstellt. In einer austarierten Lean-Linie wird die Zykluszeit gezielt 8 % bis 15 % schneller als die Taktzeit ausgelegt, um manuelle und technische Schwankungen abzufedern.
Der Mindestpersonalbedarf berechnet sich wie folgt: Benötigte Mitarbeiter = Gesamtarbeitsinhalt / Taktzeit. Beträgt die kumulierte manuelle Arbeitszeit über alle Stationen 320 Sekunden und die Taktzeit 40 Sekunden, werden exakt 320 / 40 = 8 Mitarbeiter benötigt. Ergibt die Division einen Bruchwert (z. B. 8,2), setzt man entweder 9 Personen ein oder eliminiert Verschwendung, um den Prozess stabil mit 8 Mitarbeitern zu betreiben.
Geplante Stillstände wie Mittagspausen, Erholungszeiten und feste 5S-Besprechungen müssen von der Bruttoschichtzeit abgezogen werden, um die Netto-Betriebszeit zu ermitteln. Ungeplante Ausfälle wie Maschinenpannen, Werkzeugbrüche oder Bauteilengpässe dürfen hingegen niemals abgezogen werden; ein Abzug würde die erforderliche Produktionsgeschwindigkeit künstlich erhöhen und technische Unzuverlässigkeit verschleiern.
Die Taktzeit bestimmt den Takt der Teilefertigstellung (z. B. 45 Sekunden pro Stück). Die Durchlaufzeit (Lead Time) misst die gesamte Zeitspanne, die ein Teil von der Materialbereitstellung bis zum Warenausgang benötigt (z. B. 36 Stunden). Der Pitch ist das Taktraster für Behälterchargen und berechnet sich aus Taktzeit × Behälterlosgröße (z. B. 45 Sekunden × 40 Teile = 30 Minuten Nachschubtakt).
Stababstand, Stabanzahl und fortlaufende Anreißmaße für Geländer und Treppen berechnen. Konform mit DIN 18065 & Bauvorschriften.
Ermitteln Sie präzise den Kartuschenbedarf für Unterbodenkleber und Balkenleim. Berechnen Sie die Reichweite anhand von Raummaßen, Balkenabstand, Raupendurchmesser und Plattenstößen.
Interaktiver DPO-Rechner (Lieferantenziel & Kreditorenumschlag) mit Echtzeit-Analyse und Working-Capital-Visualisierung direkt im Browser.
Frachtklasse und NMFC-Dichte direkt aus Palettenmaßen und Gewicht berechnen. Ermitteln Sie LTL-Klasse, Frachtvolumen und Ersparnisse durch Bumping.
Berechnen Sie die Geldumschlagsdauer (CCC), Lagerdauer (DIO), Debitorenlaufzeit (DSO) und Kreditorenlaufzeit (DPO). Setzen Sie gebundenes Working Capital durch interaktive Szenariosimulationen frei.
Berechnen Sie sichere Entnahmeraten, Ruhestandskapital, Guyton-Klinger-Leitplanken, Trinity-Studie-Benchmarks, Gebühreneffekte und das Renditereihenfolgerisiko.