Calculadora Kanban & Punto de Pedido

Calculadora Kanban & Punto de Pedido

Calcule el tamaño óptimo de contenedores Kanban, puntos de pedido de doble gaveta y stock de seguridad. Simule demanda en plazo de entrega, rotación de inventario y capacidad al instante.

Seleccionar preajuste:
Modelo de arquitectura
Demanda y plazo de entrega
1,200 Unidades
Plazo de entrega total (Lead Time):3.00 días
Plazo de entrega del proveedor
Días de tránsito
Días de revisión interna
Contenedor y stock de seguridad
500 Unidades
20%
Costes y finanzas
Contenedores totales
9
Capacidad operativa en circuito
Punto de pedido
4,365
Umbral para emitir orden de reposición
Stock de seguridad
728
Protección ante variabilidad de demanda
Intervalo entre ciclos
0.4días
3 horas / Contenedor
Gráfico en diente de sierra
Stock máximoDisparador de punto de pedido (ROP)Nivel mínimo de seguridad
Nivel mínimo de seguridad: 728 UnidadesPunto de pedido: 4,365 UnidadesStock máximo: 4,500 UnidadesLínea de tiempo (días) →Cantidad (unidades) ↑
Desglose y verificación de fórmulas
Paso 1

D_eff = 1200 / (1 - 0.010) = 1212.1 Unidades/días

Paso 2

L = 2 + 0.5 + 0.5 = 3.00 días

Paso 3

SS = D_eff * L * 20% = 728 Unidades

Paso 4

ROP = (D_eff * L) + SS = 3636 + 728 = 4365 Unidades

Paso 5

K = ceil[ (D_eff * L + SS) / C ] = ceil[ (3636 + 728) / 500 ] = ceil[8.73] = 9 Contenedores (Mínimo necesario: 2 - two_bin)

Consumo efectivo1212.1 Unidades/días
Capital circulante$810.00
Peso bruto del contenedor42.2 lbs

Procesamiento en el cliente

Cálculo de alto rendimiento ejecutado íntegramente en la memoria del navegador.

Sin envío de datos a servidores

Todos los datos se procesan de forma estrictamente local, sin comunicación con servidores externos.

Exportación lista para producción

Formatos depurados y optimizados, listos para su uso e integración inmediata.
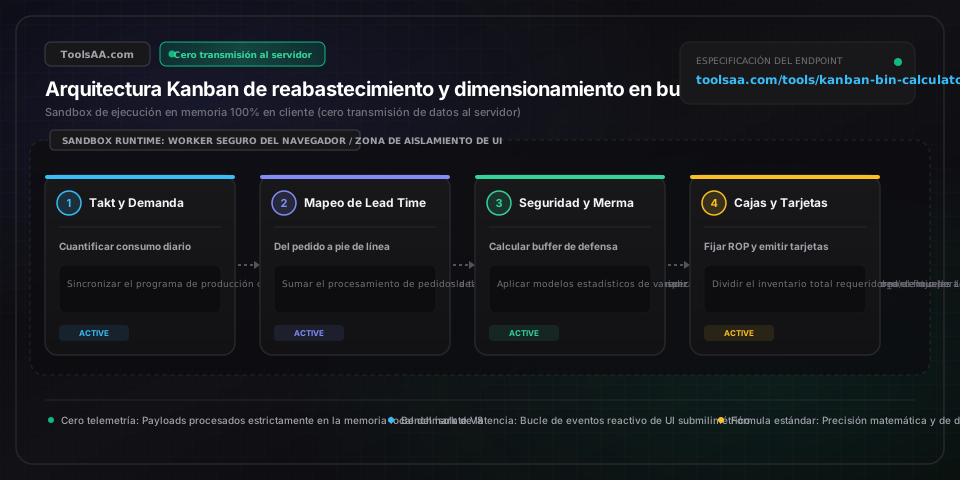
Referencia técnica y guía de arquitectura

Calculadora Kanban & Punto de Pedido — Guía de referencia

Calcula el dimensionamiento óptimo de contenedores Kanban, puntos de pedido para sistemas de doble depósito (2-bin) y stock de seguridad. Simula al instante la demanda en plazo de entrega, rotación de inventario y capacidad de carga.

Calculadora Kanban & Punto de Pedido — Guía de referencia — Arquitectura en memoria del lado del cliente y flujo de datos

Parámetros clave y controles

Consumo medio diario (D)piezas por día laborable

Unidades previstas de consumo por jornada operativa. Se calcula dividiendo las necesidades brutas semanales entre los días laborables programados o a partir del tiempo takt del cliente (D = Segundos operativos disponibles / Tiempo takt).

Por defecto: 1200
Plazo de entrega total de reposición (L)días laborables decimales

Tiempo total transcurrido desde la activación física de la tarjeta Kanban o escaneo del contenedor hasta su disponibilidad en línea: tiempo de procesamiento del proveedor + tránsito logístico + recepción, inspección en muelle y ubicación.

Por defecto: 3.0
Capacidad útil del contenedor / caja (C)unidades por contenedor

Cantidad de piezas contenidas en un único contenedor físico. Regulada por el estándar de empaque del proveedor, múltiplos de submúltiplos internos y límites ergonómicos de levantamiento manual (manteniendo el peso bruto por debajo de 15 kg / 35 lb).

Por defecto: 500
Factor de colchón de seguridad (S)porcentaje de amortiguación

Multiplicador de protección Lean (rango estándar del 15 % al 40 %) aplicado para absorber microparadas, demoras logísticas y variaciones estacionales de la demanda sin inflar innecesariamente el inventario de reserva.

Por defecto: 20
Nivel de servicio estadístico (Z)puntuación de distribución normal estándar

Nivel de confianza para la prevención de roturas de stock. Estándares industriales habituales: 95 % (Z = 1,65) para piezas de ferretería no críticas; 99 % (Z = 2,33) para líneas de montaje automatizadas; 99,9 % (Z = 3,09) para componentes aeroespaciales y dispositivos médicos estériles.

Por defecto: 95
Tasa operativa de mermas y defectosporcentaje de pérdida de rendimiento

Porcentaje histórico de piezas descartadas durante el ensamblaje, la puesta a punto de línea o por daños en transporte. La fórmula ajusta la cantidad de tarjetas al alza mediante 1 / (1 - TasaMermas) para evitar roturas prematuras.

Por defecto: 1.0

Consejos profesionales y mejores prácticas

Evita la trampa del disparo a medio contenedor en sistemas de 2 depósitos

En un sistema estricto de dos depósitos (two-bin pull), jamás lances el pedido de reposición cuando el contenedor esté a la mitad. La tarjeta de reposición DEBE emitirse en el instante exacto en que el primer contenedor queda completamente vacío. Disparar con contenedores a medias genera un seguimiento errático del plazo de entrega, desvirtúa el cómputo de tarjetas y crea inventario fantasma no registrado en la planta de producción.

Aplica límites estrictos de tara y ergonomía en cada contenedor

Nunca dimensiones un contenedor basándote únicamente en fórmulas matemáticas de lote. Un cálculo óptimo de 1.000 piezas resulta inviable si el peso bruto supera los 15 kg (35 lb), ya que infringe las normativas ergonómicas de manipulación manual de cargas (INSST/OSHA) y obliga a levantamientos entre dos personas. Limita la capacidad C según el umbral ergonómico: C_max = floor((15 kg - PesoTara) / PesoUnitario).

Gestiona la fricción con la cantidad mínima de pedido (MOQ) del proveedor

Si un proveedor exige una cantidad mínima de pedido (MOQ) de 2.000 unidades pero la capacidad óptima de tu contenedor Kanban en línea es de 250 unidades, NO aumentes el tamaño del contenedor a pie de línea a 2.000. Establece un almacén regulador interno de consolidación: la línea opera con 8 tarjetas de extracción de 250 unidades, mientras que la orden al proveedor externo solo se dispara cuando se acumula el lote completo de 8 tarjetas en la cola central de preparación.

Audita la circulación de tarjetas físicas frente a lecturas electrónicas

La causa principal de desabastecimiento Kanban en fábricas híbridas es la pérdida de tarjetas físicas: operarios que olvidan depositar las tarjetas plastificadas en el buzón de recolección al abrir una nueva caja. Implementa siempre confirmación por código de barras en el buzón de depósito y realiza auditorías semanales donde Tarjetas Totales en Circulación = Contenedores Llenos Activos + Contenedores en Reserva + Órdenes de Compra en Tránsito.

Problemas comunes y soluciones

⚠️Rotura de stock a pie de línea pese a que la calculadora indica un margen seguro del 20 %

Audita el tiempo real de traslado del muelle a la línea (dock-to-line putaway). Con frecuencia, los cálculos asumen que el tránsito finaliza cuando el camión llega a la fábrica, ignorando entre 12 y 36 horas de cuello de botella en recepción, cuarentena de calidad y tiempos de espera de carretillas. Añade directamente al Plazo de Entrega Total (L) el tiempo medido desde la descarga en muelle hasta el punto de uso.

⚠️El número calculado de contenedores Kanban arroja una fracción inmanejable

Aplica siempre la función matemática techo ceil() al recuento final de tarjetas, nunca el redondeo estándar round(). Redondear a la baja (por ejemplo, 3,2 contenedores a 3) elimina matemáticamente el stock de seguridad y garantiza la rotura ante el más mínimo retraso en el suministro. Si redondear al alza a 4 genera exceso de inventario, reduce la capacidad del contenedor C o negocia ciclos de revisión más cortos con el proveedor.

⚠️Desbordamiento severo de contenedores y falta de espacio en estanterías en periodos de baja demanda

El dimensionamiento de tarjetas Kanban se calculó para picos de demanda estacional. En manufactura esbelta (Lean manufacturing), las tarjetas Kanban deben ser dinámicas. Durante cambios de modelo programados o caídas estacionales de demanda, el equipo de gestión debe retirar físicamente tarjetas de circulación ('congelar tarjetas') para reducir el inventario en curso proporcionalmente a la menor demanda diaria.

⚠️Disparos falsos de reposición provocados por variaciones en el peso unitario de las piezas

Al emplear sensores de pesaje en estanterías para disparar la reposición Kanban electrónica de forma automática, la acumulación de suciedad, restos de aceite o variaciones de peso en los separadores de cartón pueden simular que el contenedor está vacío. Calibra la tara a cero semanalmente y configura el umbral de disparo al 95 % de vaciado en lugar de esperar al cero absoluto.

Preguntas frecuentes (FAQ)

¿Cómo se calcula el número de contenedores Kanban?▼

La fórmula estándar del Sistema de Producción Toyota (TPS) para Kanban es: Número de Contenedores (K) = ceil([D * L * (1 + S/100)] / C), donde D es el Consumo Medio Diario, L es el Plazo de Entrega Total en días, S es el porcentaje de Stock de Seguridad y C es la Capacidad Útil del Contenedor. Por ejemplo, con una demanda diaria de 500 piezas, un plazo de entrega de 2 días, un colchón de seguridad del 20 % y contenedores de 400 piezas: K = ceil([500 * 2 * 1,20] / 400) = ceil(1200 / 400) = 3 contenedores en circulación total.

¿Cuál es la diferencia entre un sistema Kanban de 2 contenedores y uno de 3 contenedores?▼

Un sistema de 2 contenedores (two-bin) emplea dos recipientes idénticos en el punto de uso: el operario trabaja exclusivamente con el Contenedor 1; cuando este se vacía, se envía a reposición mientras el operario pasa al Contenedor 2, lo que exige que el plazo de reposición sea estrictamente menor que el tiempo necesario para consumir un contenedor entero. El sistema de 3 contenedores añade un pulmón intermedio: el Contenedor 1 está activo en la célula de trabajo, el Contenedor 2 permanece en reserva a pie de línea y el Contenedor 3 se encuentra en tránsito desde el proveedor externo, aportando resiliencia ante plazos de aprovisionamiento más dilatados.

¿Cómo se determina el stock de seguridad de un contenedor Kanban?▼

El stock de seguridad puede determinarse mediante un factor porcentual Lean (típicamente del 10 % al 30 % de la demanda durante el plazo de entrega) o mediante desviación estándar estadística en entornos con alta variabilidad: Stock de Seguridad = Z * sqrt(L * σ_d^2 + D^2 * σ_l^2), donde Z es el factor de distribución normal (1,65 para un 95 % de nivel de servicio; 2,33 para el 99 %), L es el plazo de entrega, D es la demanda media diaria, σ_d es la desviación estándar de la demanda y σ_l es la desviación estándar del plazo de entrega. Este cálculo estadístico evita el sobrealmacenamiento en piezas de consumo predecible y blinda la línea ante suministros volátiles.

¿Qué causas provocan que un sistema pull Kanban falle o sufra roturas de stock?▼

Los tres modos de fallo principales son: 1) Pérdida de disciplina en el circuito de tarjetas, cuando las tarjetas Kanban físicas se extravían, se quedan en los bolsillos de los operarios o no se escanean de inmediato al desprecintar una caja; 2) Incremento no medido del plazo de entrega, cuando retrasos de proveedores o atascos en recepción alargan el plazo real más allá del parámetro L configurado; y 3) Violaciones por acumulación en lotes, cuando los operarios logísticos retienen las señales de reposición hasta completar un palé entero en lugar de despachar las órdenes según el disparo unitario del sistema pull.

Herramientas y utilidades relacionadas

Todas las herramientas →
Calculadora Takt Time & Tiempo de CicloUtilidad

Calcula el takt time, el tiempo de ciclo requerido y el ritmo de producción según el tiempo operativo neto y la demanda del cliente. Equilibra líneas de montaje lean y elimina cuellos de botella.

Abrir herramienta→
Calculadora de Balaustres & BarandillasUtilidad

Calcula al instante el espaciado de balaustres, cantidad de barrotes y marcas de cinta de replanteo. Cumple la norma de seguridad de 10 cm (4") para barandillas y escaleras.

Abrir herramienta→
Calculadora de Adhesivo para ContrapisoUtilidad

Calcula al instante los tubos de adhesivo para contrapisos y el rendimiento en viguetas. Introduce dimensiones del suelo, separación de viguetas, diámetro del cordón y juntas entre paneles para un cómputo exacto.

Abrir herramienta→
Calculadora DPO & Periodo Medio de Pagofinance

Calculadora interactiva de DPO (Periodo Medio de Pago y rotación de cuentas por pagar) con análisis y visualización en tiempo real en el navegador.

Abrir herramienta→
Clase de Flete & Densidad (NMFC)Utilidad

Calcule al instante la clase de flete y la densidad NMFC según las dimensiones y el peso del palé. Estime la clasificación de envío LTL, pies cúbicos y el ahorro con la regla de bumping.

Abrir herramienta→
Ciclo de Conversión de Efectivo (CCC)finance

Calcule el Ciclo de Conversión de Efectivo (CCC), Días de Inventario (DIO), Días de Cobro (DSO) y Días de Pago (DPO). Libere capital de trabajo inmovilizado mediante simulación interactiva de escenarios.

Abrir herramienta→