Kernlochrechner & Gewindetabelle

Kernlochrechner & Gewindetabelle

Berechnen Sie exakte Kernlochdurchmesser für metrische ISO- (M1–M68) und Unified-Zollgewinde (UNC, UNF, UNEF #0–2") beim Gewindeschneiden und spanlosen Gewindefurchen – inklusive anpassbarer Gewindetragtiefe (% Flankenüberdeckung), Werkstoffempfehlungen und automatischer Bohrerzuordnung (metrisch, Bruch, Letter, Number).

Voreinstellungen
Bohr- & Gewindeparameter
M6
1.000 mm(25.4 Gänge/Zoll (TPI))
Soll-Traganteil75%
mm
Bohrmaße & Ergebnisse
Empfohlener Bohrer
5.0 mm(5.00 mm / 0.1969 in)
77.0% GewindetraganteilMaßabweichung (Δ) -0.026 mm
Theoretisches Kernloch5.026 mm(0.1979 in)
Bohrer-Quervergleich & Nächste Maße
Metrisch (mm)5.0 mm77.0% Gewinde
Zoll (Bruch)13/64"64.7% Gewinde
Number (#1–#80)#872.7% Gewinde
Letter (A–Z)Letter A4.3% Gewinde
Zulässiger Bereich4.96 mm - 5.29 mm
80% (4.96 mm / Max Torque)75%55% (5.29 mm / Stripping Limit)
Bohrtiefe & Mindestgewindetiefe
Nutzbare Gewindetiefe12.0 mm
Anschnittform & Fasenlänge4.00
Bohrtiefe (Schulter)19.00
Bohrtiefe (Spitze)20.50
Umkehrrechner (Bohrung zu Traganteil)
5.0 mm

Berechnet die resultierende Gewindetragtiefe (% Flankenüberdeckung) auf Basis eines vorhandenen Bohrerdurchmessers.

Resultierender Traganteil77.0%
75% - 82% — High Torque Warning

Tapping torque rises by 80%. Acceptable in soft aluminum; high risk of breaking small taps in steels.

Drehmomentfaktor1.08× baseline
Ausreißfestigkeit~100%
Gewindeprofil & Schnittansicht
Bohrungskontur (5.0 mm)Außendurchmesser (Spitze) = 6.00 mmFlankendurchmesserKerndurchmesser (Grund) = 4.92 mm60° ISO / Unified V-Thread Profile (75% Engagement)Gewindeeingriff
Gewindetabelle & Kernlochmatrix
GewindeSteigungKernloch (Schneiden)Schneidend 65 %Kernloch (Formen)Aktion
M1.6 × 0.350.35 mm (72.6 TPI)1.26 mm1.30 mm1.43 mm
M2 × 0.40.40 mm (63.5 TPI)1.61 mm1.66 mm1.81 mm
M2.5 × 0.450.45 mm (56.4 TPI)2.06 mm2.12 mm2.29 mm
M3 × 0.50.50 mm (50.8 TPI)2.51 mm2.58 mm2.76 mm
M3.5 × 0.60.60 mm (42.3 TPI)2.92 mm2.99 mm3.21 mm
M4 × 0.70.70 mm (36.3 TPI)3.32 mm3.41 mm3.67 mm
M5 × 0.80.80 mm (31.8 TPI)4.22 mm4.32 mm4.62 mm
M6 × 1.01.00 mm (25.4 TPI)5.03 mm5.16 mm5.52 mm
M7 × 1.01.00 mm (25.4 TPI)6.03 mm6.16 mm6.52 mm
M8 × 1.251.25 mm (20.3 TPI)6.78 mm6.94 mm7.41 mm
M10 × 1.51.50 mm (16.9 TPI)8.54 mm8.73 mm9.29 mm
M12 × 1.751.75 mm (14.5 TPI)10.30 mm10.52 mm11.17 mm
M14 × 2.02.00 mm (12.7 TPI)12.05 mm12.31 mm13.05 mm
M16 × 2.02.00 mm (12.7 TPI)14.05 mm14.31 mm15.05 mm
M18 × 2.52.50 mm (10.2 TPI)15.56 mm15.89 mm16.81 mm
M20 × 2.52.50 mm (10.2 TPI)17.56 mm17.89 mm18.81 mm
M22 × 2.52.50 mm (10.2 TPI)19.56 mm19.89 mm20.81 mm
M24 × 3.03.00 mm (8.5 TPI)21.08 mm21.47 mm22.57 mm
M27 × 3.03.00 mm (8.5 TPI)24.08 mm24.47 mm25.57 mm
M30 × 3.53.50 mm (7.3 TPI)26.59 mm27.04 mm28.33 mm
M36 × 4.04.00 mm (6.3 TPI)32.10 mm32.62 mm34.10 mm
M4 × 0.50.50 mm (50.8 TPI)3.51 mm3.58 mm3.76 mm
M5 × 0.50.50 mm (50.8 TPI)4.51 mm4.58 mm4.76 mm
M6 × 0.750.75 mm (33.9 TPI)5.27 mm5.37 mm5.64 mm
M8 × 1.01.00 mm (25.4 TPI)7.03 mm7.16 mm7.52 mm
M10 × 1.01.00 mm (25.4 TPI)9.03 mm9.16 mm9.52 mm
M10 × 1.251.25 mm (20.3 TPI)8.78 mm8.94 mm9.40 mm
M12 × 1.251.25 mm (20.3 TPI)10.78 mm10.94 mm11.40 mm
M12 × 1.51.50 mm (16.9 TPI)10.54 mm10.73 mm11.29 mm
M14 × 1.51.50 mm (16.9 TPI)12.54 mm12.73 mm13.29 mm
M16 × 1.51.50 mm (16.9 TPI)14.54 mm14.73 mm15.29 mm
M20 × 1.51.50 mm (16.9 TPI)18.54 mm18.73 mm19.29 mm
#0-80 UNC0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-64 UNC0.40 mm (64.0 TPI)1.47 mm1.52 mm1.67 mm
#2-56 UNC0.45 mm (56.0 TPI)1.74 mm1.80 mm1.97 mm
#3-48 UNC0.53 mm (48.0 TPI)2.00 mm2.07 mm2.26 mm
#4-40 UNC0.64 mm (40.0 TPI)2.23 mm2.31 mm2.54 mm
#5-40 UNC0.64 mm (40.0 TPI)2.56 mm2.64 mm2.87 mm
#6-32 UNC0.79 mm (32.0 TPI)2.73 mm2.83 mm3.13 mm
#8-32 UNC0.79 mm (32.0 TPI)3.39 mm3.50 mm3.79 mm
#10-24 UNC1.06 mm (24.0 TPI)3.79 mm3.93 mm4.32 mm
#12-24 UNC1.06 mm (24.0 TPI)4.45 mm4.59 mm4.98 mm
1/4"-20 UNC1.27 mm (20.0 TPI)5.11 mm5.28 mm5.75 mm
5/16"-18 UNC1.41 mm (18.0 TPI)6.56 mm6.75 mm7.27 mm
3/8"-16 UNC1.59 mm (16.0 TPI)7.98 mm8.18 mm8.77 mm
7/16"-14 UNC1.81 mm (14.0 TPI)9.34 mm9.58 mm10.25 mm
1/2"-13 UNC1.95 mm (13.0 TPI)10.80 mm11.05 mm11.77 mm
9/16"-12 UNC2.12 mm (12.0 TPI)12.23 mm12.50 mm13.28 mm
5/8"-11 UNC2.31 mm (11.0 TPI)13.63 mm13.93 mm14.78 mm
3/4"-10 UNC2.54 mm (10.0 TPI)16.58 mm16.91 mm17.84 mm
7/8"-9 UNC2.82 mm (9.0 TPI)19.48 mm19.84 mm20.88 mm
1"-8 UNC3.17 mm (8.0 TPI)22.31 mm22.72 mm23.89 mm
#0-80 UNF0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-72 UNF0.35 mm (72.0 TPI)1.51 mm1.56 mm1.69 mm
#2-64 UNF0.40 mm (64.0 TPI)1.80 mm1.85 mm2.00 mm
#3-56 UNF0.45 mm (56.0 TPI)2.07 mm2.13 mm2.30 mm
#4-48 UNF0.53 mm (48.0 TPI)2.33 mm2.40 mm2.59 mm
#5-44 UNF0.58 mm (44.0 TPI)2.61 mm2.69 mm2.90 mm
#6-40 UNF0.64 mm (40.0 TPI)2.89 mm2.97 mm3.20 mm
#8-36 UNF0.71 mm (36.0 TPI)3.48 mm3.57 mm3.83 mm
#10-32 UNF0.79 mm (32.0 TPI)4.05 mm4.16 mm4.45 mm
#12-28 UNF0.91 mm (28.0 TPI)4.60 mm4.72 mm5.05 mm
1/4"-28 UNF0.91 mm (28.0 TPI)5.47 mm5.58 mm5.92 mm
5/16"-24 UNF1.06 mm (24.0 TPI)6.91 mm7.04 mm7.43 mm
3/8"-24 UNF1.06 mm (24.0 TPI)8.49 mm8.63 mm9.02 mm
7/16"-20 UNF1.27 mm (20.0 TPI)9.87 mm10.04 mm10.51 mm
1/2"-20 UNF1.27 mm (20.0 TPI)11.46 mm11.63 mm12.10 mm
9/16"-18 UNF1.41 mm (18.0 TPI)12.91 mm13.10 mm13.62 mm
5/8"-18 UNF1.41 mm (18.0 TPI)14.50 mm14.68 mm15.20 mm
3/4"-16 UNF1.59 mm (16.0 TPI)17.50 mm17.71 mm18.29 mm
7/8"-14 UNF1.81 mm (14.0 TPI)20.46 mm20.69 mm21.36 mm
1"-12 UNF2.12 mm (12.0 TPI)23.34 mm23.61 mm24.39 mm
1/4"-32 UNEF0.79 mm (32.0 TPI)5.58 mm5.68 mm5.97 mm
3/8"-32 UNEF0.79 mm (32.0 TPI)8.75 mm8.85 mm9.15 mm
1/2"-28 UNEF0.91 mm (28.0 TPI)11.82 mm11.93 mm12.27 mm
1/16"-27 NPT0.94 mm (27.0 TPI)7.02 mm7.14 mm7.49 mm
1/8"-27 NPT0.94 mm (27.0 TPI)9.37 mm9.49 mm9.84 mm
1/4"-18 NPT1.41 mm (18.0 TPI)12.34 mm12.52 mm13.04 mm
3/8"-18 NPT1.41 mm (18.0 TPI)15.77 mm15.95 mm16.47 mm
1/2"-14 NPT1.81 mm (14.0 TPI)19.57 mm19.80 mm20.47 mm
3/4"-14 NPT1.81 mm (14.0 TPI)24.90 mm25.14 mm25.81 mm
1"-11.5 NPT2.21 mm (11.5 TPI)31.25 mm31.54 mm32.35 mm
CNC-Rüstdaten & G-Code
CNC-Bearbeitungsparameter
Schnittgeschwindigkeit15 m/min (50 SFM)
Vorschub pro Umdrehung (f)1.000 mm/rev
Vorschubgeschwindigkeit (G94 F)500 mm/min (19.69 IPM)
Kühlschmierstoff-Empfehlung (KSS)Chlorinated / sulfurized heavy cutting oil
(========================================================)
( TOOLS AA CNC TAPPING SETUP SHEET & TOOLING NOTE )
( Standard: METRIC_COARSE | Fastener: M6 )
(========================================================)
THREAD PROFILE:
  Nominal Size:       M6
  Major Diameter:     6.000 mm  (0.2362 in)
  Thread Pitch:       1.000 mm  (25.40 TPI)
  Tap Process Type:   CUTTING TAP (Fluted Shear Cutting)
  Target Engagement:  75%

RECOMMENDED PRE-DRILL HOLE:
  Primary Drill Bit:  5.0 mm
  Drill Diameter:     5.000 mm  (0.1969 in)
  Theoretical Bore:   5.026 mm
  Actual Engagement:  77.0%
  Safe Drill Range:   4.96 mm to 5.29 mm

DEPTH STOPS (BLIND HOLE):
  Full Usable Thread: 12.00 mm
  Chamfer Style:      PLUG TAP (3-5 leads)
  Stop to Shoulder:   19.00 mm
  Stop to Drill Tip:  20.50 mm  (118-deg jobber point)

CNC RIGID TAPPING SPEED & FEED (G84 CYCLE):
  Workpiece Material: Low Carbon / Mild Steel 1018 (70% engagement)
  Cutting Lubricant:  Chlorinated / sulfurized heavy cutting oil
  Spindle Speed:      S500 RPM  (Vc = 15 m/min / 50 SFM)
  Feed Rate (G94):    F500 mm/min
  Feed Rate (G95):    F1.0000 mm/rev  (0.03937 in/rev)

SAMPLE RIGID TAPPING G-CODE SNIPPET:
  G90 G54 G00 X0. Y0.
  G43 H01 Z5.0 M08
  (TOOL 1: PRE-DRILL HOLE)
  G83 Z-20.50 R2.0 Q3.0 F120.
  G80
  (TOOL 2: RIGID TAP)
  M29 S500
  G84 Z-19.00 R5.0 F500
  G80
  G00 Z50. M09
(========================================================)
Hauptkennzahl5.0 mm
Effizienz / Auslastung5.026 mm
Netto-Ergebnis500 mm/min
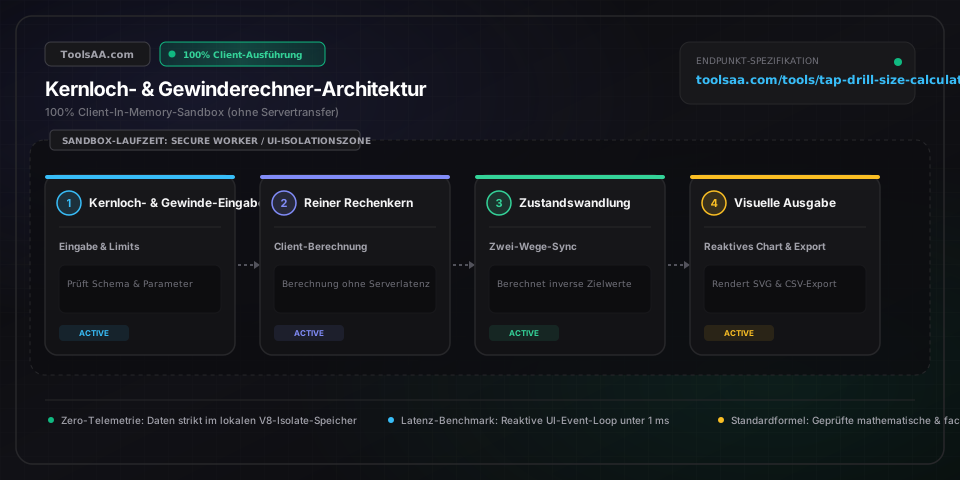
Technische Referenz & Architektur-Leitfaden

Kernlochrechner & Gewindetabelle — Referenzhandbuch

Berechnen Sie präzise Kernlochdurchmesser für metrische ISO-Gewinde (M1–M68) und Unified-Zollgewinde (UNC, UNF, UNEF #0–2") für spanende Gewindebohrer und spanlose Gewindeformer – mit anpassbarer Flankenüberdeckung (% Tragtiefe), Werkstoffempfehlungen und automatischer Zuordnung zum optimalen Bohrer (metrisch, Zollbruchteile, Draht- und Buchstabenmaße).

Kernlochrechner & Gewindetabelle — Referenzhandbuch — Client-seitige In-Memory-Architektur und Datenfluss

Wichtige Parameter & Einstellungen

nenngewinde_bezeichnungISO Metrisch (M) / Unified Inch (UNC/UNF/UNEF)

Definiert die Gewindenenngeometrie gemäß ISO 261 / ISO 965-1 (metrisches Regel- und Feingewinde M1–M68) sowie ASME B1.1 (Unified-Zollgewinde #0000–2" UNC, UNF, UNEF). Bestimmt den Außendurchmesser (D_major) und die Steigung (P in mm bzw. TPI = Gänge pro Zoll). Die Berechnung erfolgt vollständig clientseitig im Browser-Arbeitsspeicher ohne jegliche Netzwerktelemetrie – für absolute Vertraulichkeit geschützter CAD/CAM-Konstruktionsdaten.

Standard: M8 × 1,25 (Metrisches Regelgewinde)
gewindewerkzeug_verfahrenSpanender Gewindebohrer | Spanloser Gewindeformer

Wählt das mechanische Fertigungsverfahren. Spanende Gewindebohrer schneiden Werkstoff am Kerndurchmesser ab (D_minor = D_major - 1,08253 × P) und führen Späne über Spannuten ab. Spanlose Gewindeformer (Furchen) verdrängen duktiles Metall plastisch in Gewindespitzen und -gründe ohne Spanbildung, wodurch sich der erforderliche Kernlochdurchmesser in Richtung des Flankendurchmessers verschiebt (D_form ≈ D_major - 0,5 × P).

Standard: Spanender Gewindebohrer (Standard mit Spannuten)
ziel_flankenueberdeckung_prozentProzentwert (50,0 % – 85,0 %)

Gibt die angestrebte prozentuale Flankenüberdeckung (Tragtiefe) bezogen auf die theoretische Dreieckshöhe des Grundprofils an (H = 0,866025 × P). Der Zerspanungsstandard liegt bei 60 %–75 %. Physikalisch bestimmt durch die Schrauben-Bruchgrenze: Ab einer Einschraubtiefe von 1,5× Nenndurchmesser gewährleistet eine 60%ige Überdeckung bereits >95 % der vollen Schraubenzugfestigkeit, während ein Anstieg über 75 % bei legierten Stählen das Schnittdrehmoment um bis zu 300 % in die Höhe treibt – ohne statischen Festigkeitsgewinn.

Standard: 75,0 %
werkstoff_materialklasseWerkstoffhärte & Zähigkeitsgruppe (ISO P/M/K/N/S/H)

Kalibriert sichere Flankenüberdeckungsgrenzen basierend auf Kaltverfestigung und Scherfestigkeit des Werkstoffs. Duktiles Aluminium (z. B. EN AW-6061-T6) und Messing erlauben 70 %–75 % Überdeckung. Austenitische Edelstähle (V2A / 1.4301 / AISI 304, V4A / 1.4401 / AISI 316) und Titan Grade 5 (Ti-6Al-4V) erfordern eine Reduzierung auf 55 %–62 % sowie Hochdruck-Schmierstoffe (EP), um Kaltverschweißung, Werkzeugbruch und Bohrerverlauf zu verhindern.

Standard: Unlegierter Baustahl (S235JR, C15 / AISI 1018)
bohrer_raster_katalogMetrisch (0,05 mm) | Zollbruchteile (1/64") | Drahtmaße (#1–#80) | Buchstaben (A–Z)

Steuert den binären O(log n)-Quantisierungsalgorithmus, der theoretisch errechnete Kernlochmaße mit über 250 handelsüblichen Bohrerabmessungen abgleicht. Berechnet die exakte resultierende Flankenüberdeckungs-Abweichung (Δ% Tragtiefe) in 64-Bit-IEEE-754-Präzision, um zu prüfen, ob ein metrischer Bohrer, Drahtmaß-, Zollbruch- oder Buchstabenbohrer innerhalb der mechanischen Toleranzgrenzen liegt.

Standard: Alle Werkzeugsysteme (Nächstgelegenes Optimum)

Profi-Tipps & Best Practices

Das Festigkeitsparadoxon der 60 % Flankenüberdeckung

Über 90 % aller Werkzeugbrüche in der Fertigung resultieren aus dem Irrglauben, für maximale Belastbarkeit sei eine 100%ige Flankenüberdeckung erforderlich. Zugversuche gemäß DIN/ISO und ASME B1.1 belegen: Ab einer Einschraubtiefe von 1,5× Gewindedurchmesser reißt der Schraubenschaft ab, noch bevor das Innengewinde abstreift – selbst bei nur 60 % Überdeckung. Eine Steigerung von 65 % auf 80 % bringt weniger als 3 % zusätzliche Scherfestigkeit, steigert das Schnittdrehmoment jedoch um 200 % bis 300 %. Wählen Sie bei austenitischem Edelstahl (1.4301 / 1.4404 bzw. V2A/V4A) und Vergütungsstahl (42CrMo4) stets 58 %–65 % Überdeckung, um Kaltverfestigung und das Festfressen des Gewindebohrers auszuschließen.

Maßkollaps beim spanlosen Gewindefurchen

Bohren Sie ein Kernloch für einen Gewindeformer niemals nach einer Tabelle für spanende Gewindebohrer! Spanende Bohrer zerspanen Metall und verlangen bei M8 × 1,25 ein Kernloch von 6,8 mm. Gewindeformer verdrängen das Material spanlos und erfordern bei M8 × 1,25 einen Vorbohrdurchmesser von 7,4 mm (29/64" / 0,2913 in). Wird ein M8-Gewindeformer in eine 6,8-mm-Bohrung getrieben, müssen über 125 % des theoretischen Gewindevolumens verdrängt werden. Der resultierende hydrostatische Radialdruck sprengt VHM- und HSS-E-Werkzeuge bereits nach 1 bis 2 Umdrehungen.

Sacklochtiefe, Spanraum und Bohrspitzengeometrie

Läuft ein Gewindebohrer auf Späne oder die kegelige Grundfläche eines Sacklochs auf, bricht das Werkzeug unweigerlich. Die gesamte Kernlochtiefe muss sich zusammensetzen aus: Nutzbare Gewindetiefe + Anschnittlänge des Bohrers (1,5 Steigungen bei Fertigschneidern/Form E, 3–5 Steigungen bei Form B/C, 8 Steigungen bei Vorschneidern/Form A) + Spanraumreserve (2–4 Steigungen) + Spitzenhöhe des Bohrerkegels (L_spitze). Für Standard-Spiralbohrer mit 118°-Spitzenwinkel gilt: L_spitze = 0,300 × Bohrerdurchmesser; bei Hochleistungsbohrern mit 135°-Kreuzanschliff: L_spitze = 0,207 × Bohrerdurchmesser.

Clientseitige Zero-Drift-Architektur nach IEEE 754

Bei Einheitenumrechnungen in CAD/CAM-Workflows führen Gleitkomma-Rundungsfehler (z. B. 20 TPI → 1,2700000000000002 mm) zu binärem Repräsentationsdrift, der Schwellenwerte für Draht- und Zollmaße verfälschen kann. ToolsAA verarbeitet Zollgewinde über exakte rationale Bruchdarstellungen und führt eine binäre O(log n)-Suche über eine isolierte, unveränderliche Werkzeugtabelle aus. Dies garantiert eine deterministische Bohrerzuordnung (z. B. löst 1/4-20 UNC exakt auf Bohrer #7 bei 0,2010 in / 5,105 mm mit 75,2 % Überdeckung auf) – ohne Cloud-Latenz und ohne Abfluss vertraulicher Konstruktionsdaten.

Häufige Fehlerquellen & Fehlerbehebung

⚠️Gewindebohrer klemmt, rattert oder bricht nach 2 bis 3 Umdrehungen ab

Prüfen Sie zunächst, ob versehentlich ein Gewindeformer in eine für spanende Gewindebohrer ausgelegte Bohrung getrieben wurde (z. B. 6,8 mm statt 7,4 mm bei M8). Wenden Sie zweitens die Rückrechnungsformel an: % Überdeckung = (D_major - D_ist) × 76,98 / P (metrisch) bzw. (D_major - D_ist) × TPI / 0,01299 (Zoll). Liegt der Traganteil bei Edelstahl oder legiertem Stahl über 70 %, wählen Sie einen größeren Bohrer, um 60 %–65 % zu erreichen. Tauschen Sie drittens stumpfe Spiralbohrer aus, da diese die Lochwandung polieren und kaltverfestigen. Kontrollieren Sie schließlich den Rundlauffehler der Spindel (<0,02 mm) und wechseln Sie auf eine hochwirksame EP-Schneidpaste (Extreme Pressure).

⚠️Innengewinde fällt durch Grenzlehrdorn-Prüfung (Gut/Ausschuss) oder reißt vorzeitig ab

Lässt sich der Ausschuss-Gewindelehrdorn eindrehen, ist das Kernloch zu groß gebohrt oder der Bohrer hat geflattert. Überprüfen Sie Rundlauf und Spannzange: Zweischneidige Spiralbohrer ohne NC-Anbohrer schneiden häufig 0,08–0,20 mm über Maß (Dreikantunrundheit). Bei engen Toleranzklassen wie ISO 6H oder 2B/3B: Zentrier-/Anbohren, 0,2 mm untermaßig bohren und mit einer Reibahle auf Maß reiben. Beim Gewindefurchen deutet ein unvollständiges Profil (Krallenbildung) auf ein Übermaß der Vorbohrung hin; stellen Sie sicher, dass die Bruchdehnung des Werkstoffs ≥10 % beträgt, und tolerieren Sie die Vorbohrung auf ±0,02 mm.

⚠️Spänestau und Ausreißen der Gewindeflanken beim Reversieren im Sackloch

Der Einsatz geradegenuteter Handgewindebohrer oder Bohrer mit Schälanschnitt in Sacklöchern führt dazu, dass sich Späne am Bohrungsgrund stauen. Beim Reversieren klemmen die Späne zwischen den Zähnen, reißen die Flanken auf oder brechen das Werkzeug. Ersetzen Sie geradegenutete Werkzeuge durch rechtsspiralgenutete Maschinengewindebohrer (35° bis 45° Drallwinkel), die Späne zuverlässig nach oben aus dem Loch fördern. Setzen Sie bei schmierenden Werkstoffen (Baustahl S235JR / C15, austenitische Edelstähle) Minimalmengenschmierung unter Druck oder hochviskoses Schneidöl ein und halten Sie mindestens 3 Steigungen Spanraum am Grund frei.

Häufig gestellte Fragen (FAQ)

Wie berechnet man den Kernlochdurchmesser mit der Standardformel?▼

Für genormte 60°-Gewindebohrer gilt die elementare Werkstattformel: Kernloch = Nenndurchmesser - (Steigung × % Tragtiefe / 76,98) für metrische Gewinde, bzw. Kernloch = Nenndurchmesser - (% Tragtiefe × 0,01299 / TPI) für Zollgewinde. Als bewährte Faustformel für ca. 75 % Flankenüberdeckung gilt: Metrischer Bohrer = Nenndurchmesser - Steigung (z. B. erfordert M6 × 1,0 eine Bohrung von 6,0 - 1,0 = 5,0 mm). Bei Zollgewinden gilt näherungsweise: Bohrer = Nenndurchmesser - (1 / TPI) (z. B. erfordert 1/4-20 UNC rechnerisch 0,250 - 0,050 = 0,200 in, was ideal durch den Bohrer #7 mit 0,2010 in abgedeckt wird).

Welche prozentuale Flankenüberdeckung (Tragtiefe) sollte gewählt werden?▼

Ein weit verbreiteter Fertigungsmythos besagt, dass Gewinde eine 100%ige Flankenüberdeckung benötigen. In der Praxis erreicht eine Überdeckung von 60 % bis 65 % bereits über 95 % der maximalen Ausreißkraft eines 100%igen Gewindes, da bei einer Einschraubtiefe ab 1,5× Nenndurchmesser die Schraube abreißt, bevor das Mutterngewinde abschert. Eine Steigerung von 65 % auf 85 % verdreifacht das Schnittdrehmoment und erhöht die Bruchgefahr dramatisch – insbesondere bei kaltverfestigenden Edelstählen (V2A/V4A) und Titanlegierungen. Richtwert: 70 %–75 % für weiche Metalle (Aluminium, Messing) und 55 %–65 % für zähe Vergütungsstähle und Edelstahl.

Warum benötigen Gewindeformer deutlich größere Kernlochbohrer als spanende Gewindebohrer?▼

Spanende Gewindebohrer schneiden Späne aus dem Vollen und führen sie über Nuten ab – das Kernloch entspricht daher dem Kerndurchmesser. Gewindeformer (spanlose Furcheinheiten) hingegen verdrängen das Metall plastisch in Gewindespitzen und -gründe, ganz ohne Spanbildung. Daher muss das Vorbohrmaß nahe dem Flankendurchmesser liegen. Die Berechnungsformel für Gewindeformer lautet: Vorbohrdurchmesser = Nenndurchmesser - (0,0068 × % Tragtiefe × Steigung), was bei 75 % Überdeckung vereinfacht der Formel entspricht: Nenndurchmesser - (0,5 × Steigung). Für ein Gewinde M8 × 1,25 benötigt ein spanender Bohrer 6,8 mm, ein Gewindeformer jedoch zwingend 7,4 mm. Wird ein Former in eine 6,8-mm-Bohrung gefahren, zerspringt er augenblicklich!

Welcher Bohrer wird für ein M8-Gewinde benötigt?▼

Für ein metrisches M8 × 1,25 Regelgewinde mit spanendem Gewindebohrer (Standard ~75 % Überdeckung) wird ein 6,8-mm-Bohrer verwendet (nächstes Zoll-Äquivalent: 17/64" oder Buchstabe 'H' mit 0,2660 in / 6,76 mm). Für ein M8 × 1,0 Feingewinde (spanend) beträgt der Bohrdurchmesser 7,0 mm. Für einen M8 × 1,25 Gewindeformer (spanlos) ist ein Vorbohrer von 7,4 mm erforderlich.

Welchen Bohrer benötigt man für ein 1/4-20 Gewinde?▼

Für ein Standard-Zollgewinde 1/4-20 UNC (spanend) bei 75 % Flankenüberdeckung ist der Industriestandard ein Drahtmaßbohrer #7 (0,2010 in / 5,105 mm). Steht kein Bohrer #7 zur Verfügung, liefert ein 13/64"-Bohrer (0,2031 in / 5,16 mm) 72 % Überdeckung (ausreichend für Baustahl); ein metrischer 5,0-mm-Bohrer erzielt 76 % Überdeckung.

Wie tief muss ein Kernloch bei einem Sackloch gebohrt werden?▼

Um das Aufsitzen und Abscheren des Gewindebohrers zu verhindern, muss das Sackloch stets tiefer als die geforderte nutzbare Gewindetiefe gebohrt werden. Gesamte Bohrtiefe = gewünschte nutzbare Gewindetiefe + Anschnittlänge des Gewindebohrers (1–2 Steigungen bei Fertigschneidern/Form E, 3–5 Steigungen bei Form B/C, 7–10 Steigungen bei Vorschneidern/Form A) + Spanraum-Sicherheitsabstand (2–4 Steigungen) + Bohrerspitzenhöhe (bei 118°-Spitzenwinkel: +0,3 × Bohrerdurchmesser; bei 135°: +0,2 × Bohrerdurchmesser).

Verwandte Tools & Hilfsprogramme

Alle Tools →