Calculadora de Broca Previa & Roscas

Calculadora de Broca Previa & Roscas

Calcula el diámetro exacto de broca previa para roscas Métricas ISO (M1–M68) e Imperiales Unificadas (UNC, UNF, UNEF #0–2") para machos de corte y de laminación, con porcentaje de contacto (% de rosca) ajustable, recomendaciones de material y ajuste a la broca fraccionaria, métrica, por letra o número más cercana.

Preajustes
Parámetros de roscado
M6
1.000 Milímetros(25.4 Hilos por pulgada)
Contacto de rosca objetivo75%
Milímetros
Lectura de broca recomendada
Broca recomendada
5.0 mm(5.00 mm / 0.1969 in)
77.0% Contacto de roscaDesviación (Delta) -0.026 mm
Taladro previo teórico5.026 mm(0.1979 in)
Referencia cruzada
Métrica5.0 mm77.0% Rosca
Fraccionaria13/64"64.7% Rosca
Número#872.7% Rosca
LetraLetter A4.3% Rosca
Rango admisible4.96 mm - 5.29 mm
80% (4.96 mm / Max Torque)75%55% (5.29 mm / Stripping Limit)
Topes de profundidad
Rosca útil12.0 mm
Chaflán de entrada4.00
Tope de resalte19.00
Punto de parada20.50
Cálculo inverso de rosca
5.0 mm

Identifica la rosca compatible y calcula el porcentaje de contacto (% de rosca) a partir del diámetro de broca disponible.

Contacto de rosca resultante77.0%
75% - 82% — High Torque Warning

Tapping torque rises by 80%. Acceptable in soft aluminum; high risk of breaking small taps in steels.

Factor de par1.08× baseline
Retención contra arrancamiento~100%
Perfil visual de la rosca
Límite del taladrado (5.0 mm)Cresta del diámetro mayor = 6.00 mmDiámetro primitivoFondo del diámetro menor = 4.92 mm60° ISO / Unified V-Thread Profile (75% Engagement)Entrada útil de rosca
Matriz de roscas y brocas
RoscaPasoBroca de corteCorte (65 %)Broca de laminaciónAcción
M1.6 × 0.350.35 mm (72.6 TPI)1.26 mm1.30 mm1.43 mm
M2 × 0.40.40 mm (63.5 TPI)1.61 mm1.66 mm1.81 mm
M2.5 × 0.450.45 mm (56.4 TPI)2.06 mm2.12 mm2.29 mm
M3 × 0.50.50 mm (50.8 TPI)2.51 mm2.58 mm2.76 mm
M3.5 × 0.60.60 mm (42.3 TPI)2.92 mm2.99 mm3.21 mm
M4 × 0.70.70 mm (36.3 TPI)3.32 mm3.41 mm3.67 mm
M5 × 0.80.80 mm (31.8 TPI)4.22 mm4.32 mm4.62 mm
M6 × 1.01.00 mm (25.4 TPI)5.03 mm5.16 mm5.52 mm
M7 × 1.01.00 mm (25.4 TPI)6.03 mm6.16 mm6.52 mm
M8 × 1.251.25 mm (20.3 TPI)6.78 mm6.94 mm7.41 mm
M10 × 1.51.50 mm (16.9 TPI)8.54 mm8.73 mm9.29 mm
M12 × 1.751.75 mm (14.5 TPI)10.30 mm10.52 mm11.17 mm
M14 × 2.02.00 mm (12.7 TPI)12.05 mm12.31 mm13.05 mm
M16 × 2.02.00 mm (12.7 TPI)14.05 mm14.31 mm15.05 mm
M18 × 2.52.50 mm (10.2 TPI)15.56 mm15.89 mm16.81 mm
M20 × 2.52.50 mm (10.2 TPI)17.56 mm17.89 mm18.81 mm
M22 × 2.52.50 mm (10.2 TPI)19.56 mm19.89 mm20.81 mm
M24 × 3.03.00 mm (8.5 TPI)21.08 mm21.47 mm22.57 mm
M27 × 3.03.00 mm (8.5 TPI)24.08 mm24.47 mm25.57 mm
M30 × 3.53.50 mm (7.3 TPI)26.59 mm27.04 mm28.33 mm
M36 × 4.04.00 mm (6.3 TPI)32.10 mm32.62 mm34.10 mm
M4 × 0.50.50 mm (50.8 TPI)3.51 mm3.58 mm3.76 mm
M5 × 0.50.50 mm (50.8 TPI)4.51 mm4.58 mm4.76 mm
M6 × 0.750.75 mm (33.9 TPI)5.27 mm5.37 mm5.64 mm
M8 × 1.01.00 mm (25.4 TPI)7.03 mm7.16 mm7.52 mm
M10 × 1.01.00 mm (25.4 TPI)9.03 mm9.16 mm9.52 mm
M10 × 1.251.25 mm (20.3 TPI)8.78 mm8.94 mm9.40 mm
M12 × 1.251.25 mm (20.3 TPI)10.78 mm10.94 mm11.40 mm
M12 × 1.51.50 mm (16.9 TPI)10.54 mm10.73 mm11.29 mm
M14 × 1.51.50 mm (16.9 TPI)12.54 mm12.73 mm13.29 mm
M16 × 1.51.50 mm (16.9 TPI)14.54 mm14.73 mm15.29 mm
M20 × 1.51.50 mm (16.9 TPI)18.54 mm18.73 mm19.29 mm
#0-80 UNC0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-64 UNC0.40 mm (64.0 TPI)1.47 mm1.52 mm1.67 mm
#2-56 UNC0.45 mm (56.0 TPI)1.74 mm1.80 mm1.97 mm
#3-48 UNC0.53 mm (48.0 TPI)2.00 mm2.07 mm2.26 mm
#4-40 UNC0.64 mm (40.0 TPI)2.23 mm2.31 mm2.54 mm
#5-40 UNC0.64 mm (40.0 TPI)2.56 mm2.64 mm2.87 mm
#6-32 UNC0.79 mm (32.0 TPI)2.73 mm2.83 mm3.13 mm
#8-32 UNC0.79 mm (32.0 TPI)3.39 mm3.50 mm3.79 mm
#10-24 UNC1.06 mm (24.0 TPI)3.79 mm3.93 mm4.32 mm
#12-24 UNC1.06 mm (24.0 TPI)4.45 mm4.59 mm4.98 mm
1/4"-20 UNC1.27 mm (20.0 TPI)5.11 mm5.28 mm5.75 mm
5/16"-18 UNC1.41 mm (18.0 TPI)6.56 mm6.75 mm7.27 mm
3/8"-16 UNC1.59 mm (16.0 TPI)7.98 mm8.18 mm8.77 mm
7/16"-14 UNC1.81 mm (14.0 TPI)9.34 mm9.58 mm10.25 mm
1/2"-13 UNC1.95 mm (13.0 TPI)10.80 mm11.05 mm11.77 mm
9/16"-12 UNC2.12 mm (12.0 TPI)12.23 mm12.50 mm13.28 mm
5/8"-11 UNC2.31 mm (11.0 TPI)13.63 mm13.93 mm14.78 mm
3/4"-10 UNC2.54 mm (10.0 TPI)16.58 mm16.91 mm17.84 mm
7/8"-9 UNC2.82 mm (9.0 TPI)19.48 mm19.84 mm20.88 mm
1"-8 UNC3.17 mm (8.0 TPI)22.31 mm22.72 mm23.89 mm
#0-80 UNF0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-72 UNF0.35 mm (72.0 TPI)1.51 mm1.56 mm1.69 mm
#2-64 UNF0.40 mm (64.0 TPI)1.80 mm1.85 mm2.00 mm
#3-56 UNF0.45 mm (56.0 TPI)2.07 mm2.13 mm2.30 mm
#4-48 UNF0.53 mm (48.0 TPI)2.33 mm2.40 mm2.59 mm
#5-44 UNF0.58 mm (44.0 TPI)2.61 mm2.69 mm2.90 mm
#6-40 UNF0.64 mm (40.0 TPI)2.89 mm2.97 mm3.20 mm
#8-36 UNF0.71 mm (36.0 TPI)3.48 mm3.57 mm3.83 mm
#10-32 UNF0.79 mm (32.0 TPI)4.05 mm4.16 mm4.45 mm
#12-28 UNF0.91 mm (28.0 TPI)4.60 mm4.72 mm5.05 mm
1/4"-28 UNF0.91 mm (28.0 TPI)5.47 mm5.58 mm5.92 mm
5/16"-24 UNF1.06 mm (24.0 TPI)6.91 mm7.04 mm7.43 mm
3/8"-24 UNF1.06 mm (24.0 TPI)8.49 mm8.63 mm9.02 mm
7/16"-20 UNF1.27 mm (20.0 TPI)9.87 mm10.04 mm10.51 mm
1/2"-20 UNF1.27 mm (20.0 TPI)11.46 mm11.63 mm12.10 mm
9/16"-18 UNF1.41 mm (18.0 TPI)12.91 mm13.10 mm13.62 mm
5/8"-18 UNF1.41 mm (18.0 TPI)14.50 mm14.68 mm15.20 mm
3/4"-16 UNF1.59 mm (16.0 TPI)17.50 mm17.71 mm18.29 mm
7/8"-14 UNF1.81 mm (14.0 TPI)20.46 mm20.69 mm21.36 mm
1"-12 UNF2.12 mm (12.0 TPI)23.34 mm23.61 mm24.39 mm
1/4"-32 UNEF0.79 mm (32.0 TPI)5.58 mm5.68 mm5.97 mm
3/8"-32 UNEF0.79 mm (32.0 TPI)8.75 mm8.85 mm9.15 mm
1/2"-28 UNEF0.91 mm (28.0 TPI)11.82 mm11.93 mm12.27 mm
1/16"-27 NPT0.94 mm (27.0 TPI)7.02 mm7.14 mm7.49 mm
1/8"-27 NPT0.94 mm (27.0 TPI)9.37 mm9.49 mm9.84 mm
1/4"-18 NPT1.41 mm (18.0 TPI)12.34 mm12.52 mm13.04 mm
3/8"-18 NPT1.41 mm (18.0 TPI)15.77 mm15.95 mm16.47 mm
1/2"-14 NPT1.81 mm (14.0 TPI)19.57 mm19.80 mm20.47 mm
3/4"-14 NPT1.81 mm (14.0 TPI)24.90 mm25.14 mm25.81 mm
1"-11.5 NPT2.21 mm (11.5 TPI)31.25 mm31.54 mm32.35 mm
Código de configuración CNC
Parámetros CNC
Velocidad de corte15 m/min (50 SFM)
Avance por revolución1.000 mm/rev
Avance G94500 mm/min (19.69 IPM)
Lubricación y refrigeranteChlorinated / sulfurized heavy cutting oil
(========================================================)
( TOOLS AA CNC TAPPING SETUP SHEET & TOOLING NOTE )
( Standard: METRIC_COARSE | Fastener: M6 )
(========================================================)
THREAD PROFILE:
  Nominal Size:       M6
  Major Diameter:     6.000 mm  (0.2362 in)
  Thread Pitch:       1.000 mm  (25.40 TPI)
  Tap Process Type:   CUTTING TAP (Fluted Shear Cutting)
  Target Engagement:  75%

RECOMMENDED PRE-DRILL HOLE:
  Primary Drill Bit:  5.0 mm
  Drill Diameter:     5.000 mm  (0.1969 in)
  Theoretical Bore:   5.026 mm
  Actual Engagement:  77.0%
  Safe Drill Range:   4.96 mm to 5.29 mm

DEPTH STOPS (BLIND HOLE):
  Full Usable Thread: 12.00 mm
  Chamfer Style:      PLUG TAP (3-5 leads)
  Stop to Shoulder:   19.00 mm
  Stop to Drill Tip:  20.50 mm  (118-deg jobber point)

CNC RIGID TAPPING SPEED & FEED (G84 CYCLE):
  Workpiece Material: Low Carbon / Mild Steel 1018 (70% engagement)
  Cutting Lubricant:  Chlorinated / sulfurized heavy cutting oil
  Spindle Speed:      S500 RPM  (Vc = 15 m/min / 50 SFM)
  Feed Rate (G94):    F500 mm/min
  Feed Rate (G95):    F1.0000 mm/rev  (0.03937 in/rev)

SAMPLE RIGID TAPPING G-CODE SNIPPET:
  G90 G54 G00 X0. Y0.
  G43 H01 Z5.0 M08
  (TOOL 1: PRE-DRILL HOLE)
  G83 Z-20.50 R2.0 Q3.0 F120.
  G80
  (TOOL 2: RIGID TAP)
  M29 S500
  G84 Z-19.00 R5.0 F500
  G80
  G00 Z50. M09
(========================================================)
Métrica principal5.0 mm
Rendimiento y capacidad5.026 mm
Resultado neto500 mm/min
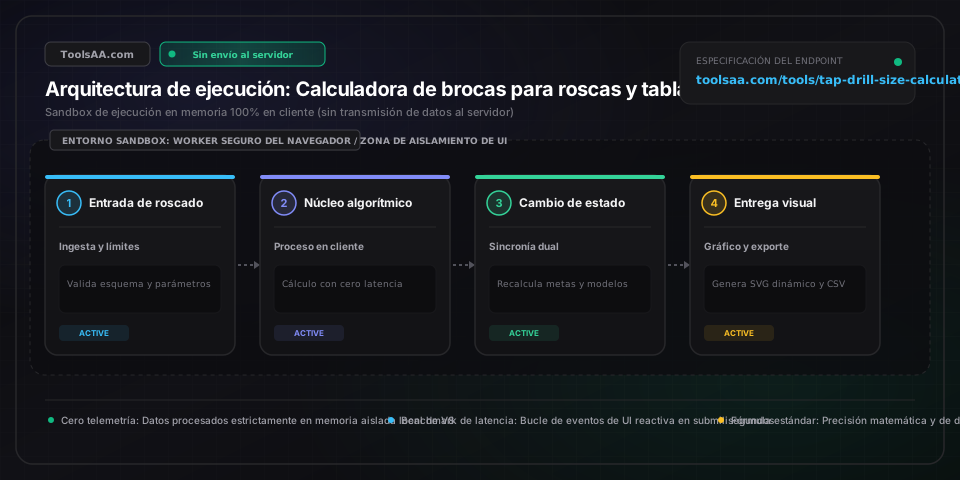
Referencia técnica y guía de arquitectura

Calculadora Broca para Roscar & Tabla — Guía de referencia

Calcula el diámetro exacto del taladro previo para roscas Métricas ISO (M1–M68) e Imperiales Unificadas (UNC, UNF, UNEF #0–2") con machos de corte y machos de laminación en frío, con porcentaje de contacto de rosca (% de enganche) configurable, recomendaciones de materiales y ajuste determinista a brocas métricas, fraccionarias, por letras y por calibre numérico.

Calculadora Broca para Roscar & Tabla — Guía de referencia — Arquitectura en memoria del lado del cliente y flujo de datos

Parámetros clave y controles

designacion_nominal_roscaMétrica ISO (M) / Unificada en pulgadas (UNC/UNF/UNEF)

Define la geometría nominal del filete según las normas ISO 261 / ISO 965-1 (Métrica de paso grueso/fino M1–M68) y ASME B1.1 (Pulgadas unificadas #0000–2" UNC, UNF, UNEF). Fija el diámetro mayor nominal (D_mayor) y el paso (P en mm, o TPI = 1/P). El cálculo se ejecuta por completo en la memoria local del navegador sin telemetría de red, garantizando total confidencialidad en entornos confidenciales de diseño CAD/CAM.

Por defecto: M8 × 1,25 (Métrica de paso grueso)
mecanismo_macho_roscarMacho de corte por viruta | Macho de laminación en frío

Selecciona el principio físico de conformado de rosca. Los machos de corte seccionan material en el diámetro menor (D_menor = D_mayor - 1,08253 × P) y evacuan las virutas por sus ranuras. Los machos de laminación en frío (conformado plástico sin viruta) desplazan el metal dúctil hacia las crestas y raíces sin desprendimiento de viruta, situando el diámetro previo necesario muy cerca del diámetro de flancos (D_laminado ≈ D_mayor - 0,5 × P).

Por defecto: Macho de corte (ranura recta estándar)
porcentaje_contacto_rosca_objetivoPorcentaje (50,0 % – 85,0 %)

Determina el porcentaje teórico de contacto del filete interno respecto a la altura básica del triángulo fundamental (H = 0,866025 × P). El valor de referencia estándar en mecanizado es del 60 % al 75 %. Responde al umbral de fallo por tracción del tornillo: un 60 % de contacto proporciona >95 % de la resistencia a tracción de la unión con una profundidad de rosca de 1,5× el diámetro, mientras que superar el 75 % en aceros aleados eleva el par de roscado hasta un 300 % sin beneficio estructural apreciable.

Por defecto: 75,0 %
clase_material_sustratoGrado de dureza y ductilidad del material (ISO P/M/K/N/S/H)

Ajusta los márgenes seguros de contacto frente al endurecimiento por deformación (acritud) y la resistencia a cortadura del material. El aluminio dúctil (6061-T6) y el latón admiten un 70 %–75 % de contacto. Los aceros inoxidables austeníticos (AISI 304/316) y el titanio grado 5 (Ti-6Al-4V) requieren reducir el contacto al 55 %–62 % junto con lubricantes de extrema presión (EP) para evitar el gripado, la rotura del macho y la deriva de la broca.

Por defecto: Acero al carbono suave (1018, A36)
catalogo_ajuste_brocasMétrica (0,05 mm) | Fraccionaria (1/64") | Calibre numérico (#1–#80) | Por letras (A–Z)

Controla el algoritmo de búsqueda binaria O(log n) que cuantiza el diámetro teórico previo frente a más de 250 medidas de brocas comerciales estandarizadas. Calcula la desviación exacta resultante en el porcentaje de contacto (Δ% Rosca) con precisión IEEE 754 de 64 bits para comprobar si una broca métrica, fraccionaria, de calibre numérico o de letra respeta las tolerancias mecánicas de la unión.

Por defecto: Todos los sistemas de brocas (Óptima más cercana)

Consejos profesionales y mejores prácticas

La paradoja de equivalencia de resistencia al 60 % de contacto

Más del 90 % de las roturas de machos en taller provienen de la creencia errónea de que se necesita un 100 % de contacto de rosca para lograr la máxima resistencia. Los ensayos de tracción y arrancamiento según ASME B1.1 ratifican que cuando la longitud roscada supera 1,5× el diámetro del perno, el núcleo del tornillo se fractura por tracción antes de que se barra la rosca interna, incluso con un 60 % de contacto. Subir el contacto del 65 % al 80 % aporta menos de un 3 % de resistencia a cortadura adicional, pero dispara el par de roscado requerido entre un 200 % y un 300 %. En acero inoxidable austenítico (304/316) y acero al cromomolibdeno 4140, ajuste siempre entre el 58 % y el 65 % de contacto para evitar el gripado por acritud.

Catástrofe dimensional por confusión con machos de laminación

Jamás taladre el agujero previo para un macho de laminación basándose en tablas para machos de corte. Los machos de corte extraen viruta y exigen, por ejemplo, que una rosca M8 × 1,25 se perfore a 6,8 mm (letra 'H' / 0,2660 pulg). En cambio, los machos de conformación en frío deforman el metal plásticamente sin viruta y exigen un taladro previo de 7,4 mm (29/64" / 0,2913 pulg). Introducir un macho de laminación M8 en un agujero de 6,8 mm obliga a desplazar más del 125 % del volumen teórico del filete en una herramienta sin ranuras, generando presiones hidrostáticas radiales extremas que fracturan machos de carburo o HSS-E en menos de vuelta y media.

Desahogo en agujeros ciegos y geometría del cono de la broca

Hacer tope con el macho contra la viruta acumulada o contra el fondo cónico de un agujero ciego destruye la herramienta de forma fulminante. La profundidad total del taladro previo debe ser igual a: Profundidad útil de rosca + Longitud del chaflán de entrada del macho (1,5 pasos en machos de fondo/acabado, 3–5 pasos en machos intermedios, 8 pasos en machos de desbaste cónicos) + Espacio para acumulación de virutas (2–4 pasos) + Altura del cono de la broca (L_punta). Para brocas cilíndricas estándar con ángulo de punta de 118°, calcule L_punta = 0,300 × Diámetro de la broca; para brocas a 135° con punta autocentrante (split-point), calcule L_punta = 0,207 × Diámetro de la broca.

Arquitectura de cuantización determinista IEEE 754 en cliente

Al convertir roscas imperiales en entornos CAD/CAM mediante razones de paso en coma flotante (por ejemplo, 20 TPI → 1,2700000000000002 mm), se generan desviaciones binarias de redondeo que pueden descalibrar la selección del calibre de broca. ToolsAA calcula el dimensionamiento imperial mediante representaciones racionales exactas y una búsqueda binaria O(log n) sobre una tabla inmutable de herramientas en el navegador. Esto garantiza un ajuste determinista (por ejemplo, 1/4-20 UNC asigna con total rigor a broca calibre #7 con 0,2010 pulg y 75,2 % de contacto) sin latencia remota ni transferencia de planos propietarios.

Problemas comunes y soluciones

⚠️El macho se agarrota, chirría o se parte en las primeras 2 o 3 vueltas

En primer lugar, verifique que no se haya introducido un macho de laminación en un taladro previo perforado para macho de corte (por ejemplo, 6,8 mm frente a 7,4 mm en rosca M8). En segundo lugar, aplique la fórmula de verificación inversa: % Rosca = (D_mayor - D_real) × 76,98 / P (métrico) o (D_mayor - D_real) × TPI / 0,01299 (pulgadas). Si el contacto supera el 70 % en acero inoxidable o aceros aleados, aumente el diámetro de la broca para situarse entre el 60 % y el 65 %. En tercer lugar, reemplace brocas romas que bruñen y endurecen por acritud las paredes del orificio antes de roscar. Por último, compruebe que el descentramiento radial del husillo sea inferior a 0,02 mm y emplee pasta de roscado de extrema presión (EP) rica en azufre o cloro.

⚠️Las roscas internas no superan el calibre Pasa/No-Pasa o se trasroscan con par bajo

El rechazo en el tampón 'No-Pasa' revela un agujero previo sobredimensionado o un fuerte cabeceo de la broca. Verifique la concentricidad del portabrocas y el alabeo de la herramienta: las brocas helicoidales de 2 labios sin punteado rígido previo suelen taladrar con 0,08–0,20 mm de sobremedida por deformación tri-oval (agujero lobulado). Para tolerancias de precisión 6H o 2B/3B, puntee, taladre dejando 0,2 mm de margen y repase con escariador antes de roscar. En machos de laminación, una cresta incompleta indica un orificio previo demasiado grande; confirme que el alargamiento a rotura del material sea ≥10 % y calibre el diámetro previo dentro de una tolerancia de ±0,02 mm.

⚠️Compactación de virutas y desgarro de filetes al invertir el husillo en agujeros ciegos

Utilizar machos de mano de ranura recta o machos de punta espiral ('gun') en agujeros ciegos hace que la viruta se compacte al fondo, atascándose contra los filos de corte y arrancando los filetes o partiendo el macho al retroceder. Sustituya los machos rectos por machos helicoidales a derechas (hélice de 35° a 45°), que expulsan la viruta hacia arriba, fuera de la boca del agujero. En materiales pastosos o adherentes (acero 1018, aceros inoxidables serie 300), aplique lubricación por neblina presurizada o aceite de corte de alta untuosidad, y deje un margen libre de al menos 3 pasos al fondo del orificio.

Preguntas frecuentes (FAQ)

¿Cómo se calcula el diámetro de la broca para roscar con la fórmula estándar?▼

Para machos de corte a 60°, aplique la fórmula fundamental de mecanizado: Diámetro de broca = Diámetro mayor - (Paso × % Rosca / 76,98) en sistema métrico, o Diámetro de broca = Diámetro mayor - (% Rosca × 0,01299 / TPI) en pulgadas. Para la regla práctica tradicional del 75 % de contacto de rosca: Broca métrica = Diámetro mayor - Paso (por ejemplo, M6 × 1,0 requiere una broca de 6,0 - 1,0 = 5,0 mm). Broca imperial ≈ Diámetro mayor - (1 / TPI) (por ejemplo, 1/4-20 UNC requiere 0,250 - 0,050 = 0,200 pulg, asignándose a la broca calibre #7 de 0,201 pulg).

¿Qué porcentaje de contacto de rosca se debe seleccionar?▼

Es un mito frecuente en taller creer que las roscas deben ajustarse al 100 % de contacto. En la práctica, un contacto del 60 % al 65 % ofrece más del 95 % de la resistencia a tracción de una rosca al 100 %, debido a que el perno se rompe antes de que se barra la rosca interna cuando la profundidad roscada supera 1,5× el diámetro. Elevar el contacto del 65 % al 85 % triplica el par de roscado necesario y multiplica el riesgo de partir machos, en especial en aceros inoxidables austeníticos (304/316) y aleaciones de titanio propensas al endurecimiento por deformación. Utilice 70 %–75 % en materiales blandos (aluminio, latón) y 55 %–65 % en aceros aleados e inoxidables.

¿Por qué los machos de laminación requieren brocas más grandes que los de corte?▼

Los machos de corte cortan y desalojan virutas mediante sus ranuras, por lo que el orificio previo debe igualar el diámetro menor del filete. Los machos de laminación (conformado en frío sin viruta) desplazan y hacen fluir el metal plásticamente hacia las crestas y raíces sin desprendimiento de material. En consecuencia, el agujero debe perforarse cerca del diámetro de flancos. La fórmula para machos de laminación es: Broca métrica = Diámetro mayor - (0,0068 × % Rosca × Paso), que para un 75 % de contacto se reduce a: Diámetro mayor - (0,5 × Paso). Para una rosca M8 × 1,25, un macho de corte exige una broca de 6,8 mm, mientras que un macho de conformación exige una broca de 7,4 mm. ¡Usar la broca de un macho de corte en uno de laminación romperá el macho al instante!

¿Qué broca se necesita para hacer una rosca M8?▼

Para un macho de corte métrico de paso grueso M8 × 1,25 con un contacto estándar del ~75 %, se utiliza una broca de 6,8 mm (equivalente imperial más próximo: broca de letra 'H' o 17/64" con 0,2660 pulg / 6,76 mm). Para un macho de corte métrico fino M8 × 1,0, se emplea una broca de 7,0 mm. Para un macho de laminación en frío M8 × 1,25, se debe usar una broca de 7,4 mm.

¿Qué medida de broca se usa para un macho de 1/4-20?▼

Para un macho de corte estándar 1/4-20 UNC al 75 % de contacto de rosca, la broca de referencia en la industria es la de calibre numérico #7 (0,2010 pulg / 5,105 mm). Si no se dispone de una broca #7, una broca de 13/64" (0,2031 pulg / 5,16 mm) proporciona un 72 % de contacto (admisible en aceros suaves), mientras que una broca métrica de 5,0 mm aporta un 76 % de contacto.

¿Qué profundidad debe tener el taladro previo en un agujero ciego?▼

Para evitar que el macho toque fondo y se rompa por torsión, el agujero ciego debe taladrarse a mayor profundidad que la rosca útil proyectada. Profundidad total del taladro = Profundidad útil de rosca requerida + Longitud del chaflán del macho (1–2 pasos para machos de fondo, 3–5 pasos para machos intermedios, 7–10 pasos para machos de desbaste cónicos) + Desahogo para virutas (2–4 pasos) + Altura del cono de la punta de la broca (para brocas estándar con ángulo de punta de 118°, añada 0,3 × Diámetro de la broca; para brocas a 135°, añada 0,2 × Diámetro de la broca).

Herramientas y utilidades relacionadas

Todas las herramientas →
Calculadora Pasos por mm & E-StepsUtilidad

Calcula los pasos por mm teóricos y calibrados, pasos por pulgada o la distancia de rotación de Klipper para impresoras 3D y CNC. Calibra correas GT2, husillos T8, husillos de bolas y E-steps con engranajes.

Abrir herramienta→
Calculadora de moqueta para escalerasUtilidad

Calcula con precisión metros lineales, metros cuadrados y rollos de pasillero para tramos rectos o con descansillo. Compara estilos Hollywood y cascada con mermas de corte.

Abrir herramienta→
Calculadora de Fondant & Guía de PisosUtilidad

Calcula el peso exacto de fondant, el diámetro de estirado y los paquetes comerciales para tartas redondas, cuadradas o de pisos sin grietas ni desperdicio.

Abrir herramienta→
Calculadora de Huerto & CosechaUtilidad

Calculadora integral de cosechas para huertos familiares, permacultura y autosuficiencia. Estima el rendimiento en kilogramos y libras para más de 30 cultivos, raciones familiares, superficie en bancales y aporte calórico.

Abrir herramienta→
Calculadora de Marco de PlantaciónUtilidad

Calcula el marco de plantación, densidad de cultivo y capacidad en bancales elevados, hileras o tresbolillo. Compara el rendimiento en cuadrícula vs hexagonal.

Abrir herramienta→
Calculadora química para spa & jacuzziUtilidad

Calcula la dosificación química exacta de cloro, bromo, pH, alcalinidad, dureza cálcica y tratamiento de choque. Incluye el Índice de Saturación de Langelier (LSI) y cuenta atrás para la renovación de agua.

Abrir herramienta→