Calculadora Pasos por mm & E-Steps

Calibración de cinemática y E-steps•Tolerancia de punto flotante

Calculadora Pasos por mm & E-Steps

Calcula los pasos por mm teóricos y calibrados, pasos por pulgada o la distancia de rotación de Klipper para impresoras 3D y CNC. Calibra correas GT2, husillos T8, husillos de bolas y E-steps con engranajes.

Perfiles predefinidos

Cinemática y transmisión

Correa GT2 estándar con paso de diente de 2 mm
P. ej., 16 o 20 dientes en poleas GT2 habituales
1:1 (1:1)
Dientes de la polea del motor
Dientes conducidos
150 mm/s
5 mm/s (Extrusion)150 mm/s (Standard Print)500 mm/s (Rapid Travel)

Calibración de pasos

Estado de calibración
Comando Marlin M92 para definir pasos por milímetro
Comando G-code de prueba: G1 E100 F100
Medida física real tomada con calibre o pie de rey digital
Pasos por milímetro
80.00
Valor teórico exacto
Distancia de rotación (Klipper)
40.0000
Milímetros por revolución (mm/rev)
Resolución
12.50μm
Paso estándar / fino
Frecuencia de pasos
12.0kHz
Frecuencia segura
Esquema visual de la cinemática de transmisión y micropasos.40.00 mm / rev
X Axis Carriage20T Pulley (2mm Pitch)Linear Advance: 40.00 mm / turn
Micropasos totales por revolución3200 Micropasos por revolución
Avance por revolución40.000 mm
Multiplicador de engranajes1.000x
Resolución de posicionamiento12.500 μm
Micropasos por vuelta

3,200 Micropasos

Avance por vuelta

40.000 mm / turn

Resolución teórica

12.500 µm por micropaso

Procesamiento en el navegador

Cálculo de alto rendimiento ejecutado en la memoria local del navegador.

Cero transferencias al servidor

Tus datos se procesan localmente, sin enviar información a servidores externos.

Exportación lista para producción

Valores y comandos limpios, listos para aplicar de inmediato a tu firmware.

Todos los derechos reservados.
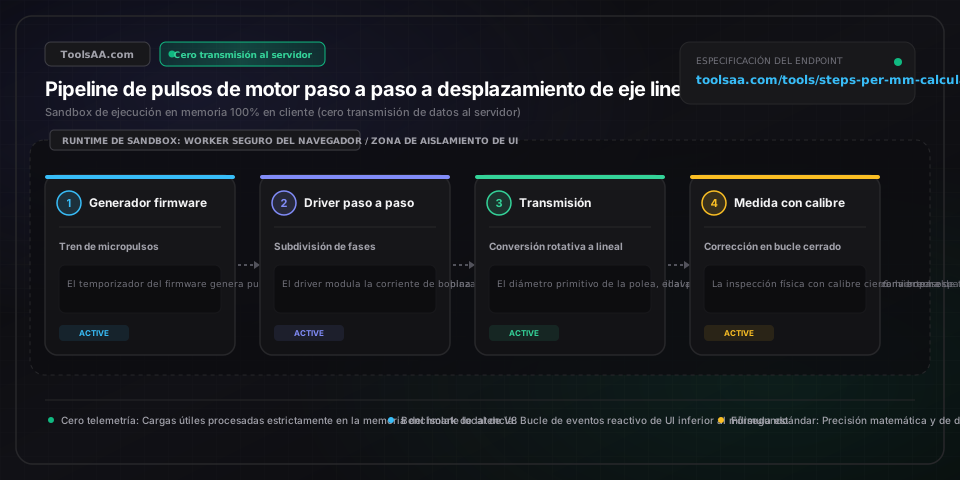
Referencia técnica y guía de arquitectura

Calculadora de Pasos por mm & E-Steps — Guía de referencia

Calcula pasos por mm teóricos y reales, pasos por pulgada o la distancia de rotación en Klipper para impresoras 3D y CNC. Calibra correas GT2, husillos T8, husillos de bolas y pasos del extrusor (E-steps).

Calculadora de Pasos por mm & E-Steps — Guía de referencia — Arquitectura en memoria del lado del cliente y flujo de datos

Parámetros clave y controles

Ángulo de paso del motor (Theta)Grados mecánicos

Define la resolución física por paso del rotor: 1,8° genera 200 pasos completos por revolución; 0,9° genera 400 pasos completos por revolución, duplicando la resolución posicional nativa.

Por defecto: 1,8° (200 pasos completos)
Factor de micropasos (uStep)Interpolación de corriente seno/coseno

División electrónica de pasos completos gestionada por el controlador paso a paso (A4988, DRV8825, TMC2209). 1/16 es el estándar de oro en la industria, equilibrando la reducción de ruido acústico con la retención de par motor.

Por defecto: 16 (1/16)
Número de dientes de la polea motriz (Z)Índice entero de dientes

Establece directamente el desplazamiento lineal del carro por vuelta en ejes por correa. Una polea GT2 de 20 dientes avanza 40 mm/vuelta (80 pasos/mm a 1/16); una polea GT2 de 16 dientes avanza 32 mm/vuelta (100 pasos/mm a 1/16).

Por defecto: 20 dientes
Avance vs. paso del husilloDimensión lineal (mm)

Avance = Paso × Entradas (Lead = Pitch * Starts). En un husillo clásico T8x8, el paso es de 2,0 mm con 4 entradas helicoidales independientes, dando un avance lineal de 8,0 mm por vuelta (400 pasos/mm). Confundir avance con paso provoca errores de escala en Z del 400 %.

Por defecto: Avance de 8,0 mm (paso de 2 mm × 4 entradas)
Diámetro del engranaje tractor de filamentoRadio primitivo efectivo (mm)

Diámetro del canal de agarre donde los dientes de acero templado muerden el filamento plástico. Oscila habitualmente entre 5,5 mm (extrusores compactos) y 7,5 mm (engranajes de doble tracción estándar).

Por defecto: 7,3 mm
Relación de calibraciónMultiplicador adimensional

Factor empírico de corrección obtenido al dividir el desplazamiento ordenado por el desplazamiento real medido con calibre pie de rey: Nuevos_Pasos = Pasos_Actuales * (Ordenado / Medido).

Por defecto: 1,0000

Consejos profesionales y mejores prácticas

Nunca calibres los pasos del extrusor (E-steps) con contrapresión en el hotend

Calibrar los pasos del extrusor empujando filamento por una boquilla caliente confunde los pasos del motor con la viscosidad térmica del nozzle, la dilatación plástica y el patinaje del engranaje. Desconecta siempre el tubo Bowden de PTFE o retira la boquilla y mide la extrusión libre al aire primero para determinar los pasos/mm mecánicos puros. Ajusta el flujo de filamento (multiplicador de extrusión en el laminador) por separado para la precisión dimensional final.

La distancia de rotación en Klipper es inversamente proporcional a los pasos/mm

En Marlin, steps/mm define cuántos pulsos eléctricos equivalen a 1 mm de recorrido, mientras que rotation_distance en Klipper define cuántos milímetros avanza el eje en una rotación mecánica completa de 360° del motor. La fórmula exacta de conversión directa es: rotation_distance = (pasos_completos_por_vuelta * micropasos) / (pasos_por_mm). ¡Ten en cuenta que Klipper no altera rotation_distance cuando cambias los micropasos!

Cuidado con la trampa de los husillos T8x2, T8x4 y T8x8

Los husillos trapezoidales de 8 mm son visualmente idénticos a simple vista desde el exterior. Inspecciona el corte frontal de la varilla y cuenta las entradas del filete helicoidal: 1 entrada = T8x2 (avance de 2 mm, 1600 pasos/mm a 1/16); 2 entradas = T8x4 (avance de 4 mm, 800 pasos/mm); 4 entradas = T8x8 (avance de 8 mm, 400 pasos/mm). Configurar 400 pasos/mm en un husillo T8x2 generará piezas impresas con solo el 25 % de su altura real.

La falacia del par de retención a 1/256 micropasos y la saturación de reloj

Configurar los controladores a 1/256 de micropasos no aumenta la precisión dimensional de impresión: el par de retención incremental entre micropasos consecutivos cae a menos del 0,78 % del par máximo, haciendo que el rotor se asiente de todas formas en los pasos mecánicos completos cercanos. Además, trabajar a 1/256 a 200 mm/s puede saturar la frecuencia de generación de pulsos del microcontrolador (exigiendo >250 kHz). Es preferible utilizar 1/16 con interpolación a 256 en el propio controlador (StealthChop de TMC).

Problemas comunes y soluciones

⚠️El extrusor hace clics, pierde pasos o subextruye durante la calibración física

Verifica que la temperatura del hotend sea suficiente para la velocidad de extrusión solicitada (no superes 5 mm/s o 300 mm/min durante la prueba). Comprueba el voltaje de referencia VREF del controlador para garantizar que el motor reciba el par necesario, inspecciona si el brazo tensor de plástico del extrusor está agrietado y confirma que los dientes del engranaje tractor estén limpios de virutas plásticas.

⚠️La altura del cubo de calibración en el eje Z es exactamente la mitad o el doble de lo esperado en CAD

Este problema se debe a una discrepancia entre las entradas físicas del husillo (por ejemplo, T8x4 frente a T8x8) o la configuración de puentes de micropasos del controlador (1/8 frente a 1/16). Comprueba si la memoria EEPROM de tu firmware tiene configurados 400 u 800 pasos/mm. Corrige el valor con M92 Z[ValorCorrecto] y guárdalo de forma permanente con M500.

⚠️El eje se bloquea, emite chirridos o pierde pasos al superar los 150 mm/s de velocidad

Comprueba el límite de frecuencia de pulsos de paso de tu microcontrolador. Las placas de 8 bits con Atmega2560 tienen un techo de 40 kHz, lo que limita un eje de 80 pasos/mm a 500 mm/s, pero un husillo de 1600 pasos/mm a tan solo 25 mm/s. Si los micropasos están configurados en 1/32 o más, redúcelos a 1/16 o disminuye la velocidad máxima de avance en el firmware.

⚠️El carro en Klipper se mueve una distancia microscópica tras pegar los pasos/mm de Marlin

Klipper no utiliza pasos/mm en printer.cfg. Si en Marlin tenías 400 pasos/mm con 16 micropasos y un motor de 1,8°, el valor de rotation_distance en Klipper es (200 * 16) / 400 = 8,0. Si introduces '400' en rotation_distance, el carro apenas se desplazará.

Preguntas frecuentes (FAQ)

¿Cómo se calculan los pasos por mm con la fórmula matemática?▼

La fórmula teórica universal es: Pasos_por_mm = (Pasos_del_motor_por_vuelta * Divisor_de_micropasos * Relación_de_transmisión) / Desplazamiento_lineal_por_vuelta. Para una correa GT2 estándar con polea de 20 dientes, motor de 1,8° (200 pasos) y micropasos a 1/16: (200 * 16 * 1) / (2 mm * 20 dientes) = 3200 / 40 = 80 pasos/mm.

¿Cómo calibrar los E-steps del extrusor con calibre pie de rey?▼

Marca el filamento con un rotulador fino exactamente a 120 mm de la entrada del extrusor. Calienta el hotend (o suelta el tubo Bowden para extruir libremente al aire) y ordena extruir 100 mm mediante el comando G-code 'G1 E100 F100'. Mide la distancia restante desde la entrada del extrusor hasta tu marca con un calibre digital. Longitud extruida real = 120 mm - Distancia restante. Calcula: Nuevos_E_Steps = (E_Steps_Actuales * 100) / Longitud_Real. Guarda el nuevo valor en la EEPROM con 'M92 E[Nuevo_Valor]' y luego ejecuta 'M500'.

¿Cómo convertir los pasos por mm de Marlin a rotation distance en Klipper?▼

Para convertir steps/mm de Marlin a rotation_distance en Klipper, utiliza la ecuación: rotation_distance = (Pasos_completos_por_vuelta * Micropasos_del_driver) / Pasos_por_mm_Marlin. Por ejemplo, un eje Z con 400 pasos/mm, motor de 1,8° (200 pasos) y 16 micropasos se convierte en: (200 * 16) / 400 = 8,0 mm de rotation_distance. En Klipper, rotation_distance representa el avance mecánico del carro por vuelta del motor y se mantiene constante sin importar qué micropasos configures.

¿Cuál es la diferencia entre los husillos T8x2, T8x4 y T8x8?▼

Los tres modelos comparten un diámetro exterior de 8 mm y un paso entre filetes contiguos de 2 mm, pero difieren en el número de entradas de rosca: T8x2 tiene 1 entrada (avance de 2 mm por vuelta, 1600 pasos/mm a 1/16); T8x4 tiene 2 entradas (avance de 4 mm por vuelta, 800 pasos/mm); T8x8 tiene 4 entradas (avance de 8 mm por vuelta, 400 pasos/mm). Utilizar los parámetros de un T8x8 en un husillo T8x2 producirá piezas impresas con solo el 25 % de su altura prevista.

¿Por qué un microstepping muy elevado reduce el par de retención del motor?▼

Los micropasos generan posiciones eléctricas intermedias entre los pasos completos modulando las corrientes de seno y coseno en las bobinas del motor. El par de retención incremental entre micropasos consecutivos cae exponencialmente a mayor subdivisión: a 1/16, el par incremental es del 9,8 % del par máximo, mientras que a 1/256 desciende a solo el 0,78 %. Cualquier fricción mecánica o esfuerzo de corte desvía fácilmente el rotor hacia el polo magnético completo más cercano.

¿Cómo calcular los pasos por pulgada en un CNC según el TPI del husillo?▼

Para un eje de CNC en pulgadas, Pasos_por_pulgada = (Pasos_del_motor_por_vuelta * Micropasos * Relación_de_reducción) * TPI. Por ejemplo, con un motor paso a paso de 1,8° (200 pasos completos), micropasos a 1/8 (1600 micropasos/vuelta), tracción directa 1:1 y un husillo ACME de 1 entrada de 1/2"-10 (10 TPI): 1600 * 10 = 16 000 pasos por pulgada (equivalente a 629,92 pasos/mm).

Herramientas y utilidades relacionadas

Todas las herramientas →
Calculadora de moqueta para escalerasUtilidad

Calcula con precisión metros lineales, metros cuadrados y rollos de pasillero para tramos rectos o con descansillo. Compara estilos Hollywood y cascada con mermas de corte.

Abrir herramienta→
Calculadora de Fondant & Guía de PisosUtilidad

Calcula el peso exacto de fondant, el diámetro de estirado y los paquetes comerciales para tartas redondas, cuadradas o de pisos sin grietas ni desperdicio.

Abrir herramienta→
Calculadora de Huerto & CosechaUtilidad

Calculadora integral de cosechas para huertos familiares, permacultura y autosuficiencia. Estima el rendimiento en kilogramos y libras para más de 30 cultivos, raciones familiares, superficie en bancales y aporte calórico.

Abrir herramienta→
Calculadora de Marco de PlantaciónUtilidad

Calcula el marco de plantación, densidad de cultivo y capacidad en bancales elevados, hileras o tresbolillo. Compara el rendimiento en cuadrícula vs hexagonal.

Abrir herramienta→
Calculadora química para spa & jacuzziUtilidad

Calcula la dosificación química exacta de cloro, bromo, pH, alcalinidad, dureza cálcica y tratamiento de choque. Incluye el Índice de Saturación de Langelier (LSI) y cuenta atrás para la renovación de agua.

Abrir herramienta→
Calefacción de Invernaderos & BTUUtilidad

Calculadora de calefacción para invernaderos: calcule la potencia requerida en BTU/h y vatios (W). Estime pérdidas térmicas de superficie, valores U de cubiertas, infiltración de aire y costes de combustible en invierno.

Abrir herramienta→