Calculateur pas/mm & E-steps

Calibrage haute précision•Gestion des décimales fines

Calculateur pas/mm & E-steps

Calculez les pas/mm théoriques et mesurés, pas par pouce ou la rotation_distance Klipper pour imprimantes 3D et CNC. Calibrez courroies GT2, vis trapézoïdales T8, vis à billes et E-steps extrudeur.

Configurations prédéfinies

Cinématique de transmission

Courroie GT2 (pas de 2 mm) avec poulie crantée standard.
Ex. : 16 ou 20 dents (GT2)
1:1 (1:1)
Dents du pignon moteur
Dents de la poulie menée
150 mm/s
5 mm/s (Extrusion)150 mm/s (Standard Print)500 mm/s (Rapid Travel)

Calibrage au pied à coulisse

Avis & Retours
Commande Marlin : M92 E<valeur> suivie de M500 pour sauvegarder en EEPROM.
Commande G-code : G1 E100 F100 pour extruder 100 mm à débit constant.
Mesure précise au pied à coulisse numérique.
Pas par millimètre (steps/mm)
80.00
Valeur théorique exacte
Distance de rotation Klipper
40.0000
Déplacement par tour (mm/tr)
Résolution
12.50μm
Pas standard / fin
Fréquence de génération des pas
12.0kHz
Fréquence optimale
Schéma cinématique de transmission40.00 mm / rev
X Axis Carriage20T Pulley (2mm Pitch)Linear Advance: 40.00 mm / turn
Total des micropas par tour3200 Micro-pas par tour
Déplacement par tour40.000 mm
Rapport d'engrenage1.000x
Résolution de positionnement12.500 μm
Micro-pas / tour

3,200 Micro-pas

Déplacement / tour

40.000 mm / turn

Résolution théorique

12.500 Résolution (µm/pas)

Traitement côté client

Calcul haute performance exécuté intégralement dans la mémoire du navigateur.

Zéro transmission serveur

Toutes les données restent strictement locales, sans aucune requête externe.

Export prêt à l'emploi

Formats de sortie optimisés et directement exploitables dans vos configurations.

Tous droits réservés.
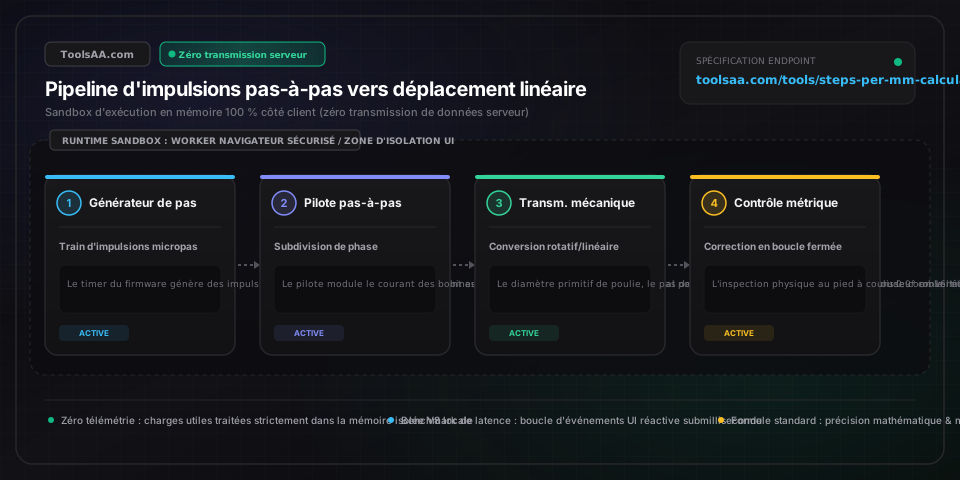
Référence technique et guide d'architecture

Calculateur Steps/mm & E-Steps — Guide de référence

Calculez les pas par millimètre (steps/mm) théoriques et mesurés, les pas par pouce ou la rotation_distance Klipper pour imprimantes 3D et CNC. Étalonnez courroies GT2, tiges trapézoïdales T8, vis à billes et extrudeurs démultipliés.

Calculateur Steps/mm & E-Steps — Guide de référence — Architecture en mémoire côté client et flux de données

Paramètres clés et contrôles

Angle de pas du moteur (θ)Degrés mécaniques

Définit la résolution physique du rotor par cran : 1,8° donne 200 pas entiers par tour ; 0,9° offre 400 pas entiers par tour pour une résolution positionnelle native doublée.

Par défaut : 1,8° (200 pas entiers)
Facteur de micropas (uStep)Interpolation de courant sin/cos

Division électronique des pas entiers gérée par le pilote de moteur pas-à-pas (A4988, DRV8825, TMC2209). Le 1/16 représente la référence industrielle optimale conciliant silence acoustique et maintien du couple moteur.

Par défaut : 16 (1/16)
Nombre de dents de la poulie motrice (Z)Nombre entier de dents

Détermine directement la course linéaire du chariot par tour sur les axes à courroie. Une poulie GT2 de 20 dents déplace 40 mm/tour (80 pas/mm à 1/16) ; une poulie GT2 de 16 dents déplace 32 mm/tour (100 pas/mm à 1/16).

Par défaut : 20 dents
Avance vs pas de la tige filetée (Lead vs Pitch)Dimension linéaire (mm)

Avance (Lead) = Pas (Pitch) * Filets. Pour une tige trapézoïdale T8x8 standard, le pas est de 2,0 mm avec 4 départs hélicoïdaux indépendants, soit une avance linéaire de 8,0 mm par tour (400 pas/mm). Confondre le pas et l'avance entraîne 400 % d'erreur d'échelle sur l'axe Z.

Par défaut : Avance de 8,0 mm (pas de 2 mm x 4 filets)
Diamètre effectif de la roue crantée d'extrusionRayon primitif effectif (mm)

Diamètre au fond d'engrènement où les dents en acier trempé mordent le filament plastique. Se situe généralement entre 5,5 mm (extrudeurs compacts) et 7,5 mm (entraînements double engrenage standard type Dual-Drive).

Par défaut : 7,3 mm
Rapport d'étalonnageMultiplicateur sans unité

Facteur de correction empirique obtenu en divisant le déplacement commandé par le déplacement réel mesuré au pied à coulisse de précision : Nouveaux_Pas = Anciens_Pas * (Commandé / Mesuré).

Par défaut : 1,0000

Conseils de pro et bonnes pratiques

N'étalonnez jamais les E-steps avec la contre-pression de la buse

Calibrer les E-steps à travers une buse chaude mélange les pas mécaniques du moteur avec la viscosité thermique, le gonflement de filière (die swell) et le patinage des dents d'entraînement. Déconnectez toujours le tube PTFE Bowden ou retirez la buse pour extruder 100 mm à l'air libre afin d'isoler la pure cinématique mécanique en pas/mm. Ajustez ensuite le débit de filament (multiplicateur d'extrusion dans le trancheur) séparément pour la précision dimensionnelle.

La rotation_distance sous Klipper est inversement proportionnelle aux pas/mm

Les pas/mm sous Marlin définissent le nombre d'impulsions électriques nécessaires pour parcourir 1 mm, tandis que la rotation_distance de Klipper définit la distance en millimètres franchie par l'axe pour un tour complet de 360° du moteur. La formule de conversion exacte est : rotation_distance = (pas_entiers_par_tour * micropas) / (steps_per_mm). Remarque essentielle : sous Klipper, modifier les micropas ne change pas la valeur de rotation_distance !

Attention au piège classique des tiges trapézoïdales T8x2, T8x4 et T8x8

Extérieurement, les vis trapézoïdales de 8 mm se ressemblent à s'y méprendre. Examinez la tranche coupée de la vis et comptez les amorces de filets : 1 filet = T8x2 (avance de 2 mm, 1600 pas/mm à 1/16) ; 2 filets = T8x4 (avance de 4 mm, 800 pas/mm) ; 4 filets = T8x8 (avance de 8 mm, 400 pas/mm). Configurer 400 pas/mm sur une tige T8x2 produira des pièces imprimées qui ne mesureront que 25 % de leur hauteur nominale.

L'illusion du couple de maintien à 1/256 et la saturation du processeur

Configurer vos pilotes à 1/256 micropas n'améliore pas la précision réelle d'impression : le couple de maintien incrémental entre micropas adjacents s'effondre à moins de 0,78 % du couple de pointe, contraignant le rotor à s'aligner sur les crans magnétiques des pas entiers. De surcroît, le 1/256 à 200 mm/s sature la fréquence d'impulsion des microcontrôleurs (réclamant plus de 250 kHz). Privilégiez du 1/16 natif avec interpolation matérielle 256 intégrée au pilote (mode TMC StealthChop).

Pièges courants et dépannage

⚠️L'extrudeur claque, saute des pas ou sous-extrude durant l'étalonnage physique

Vérifiez que la température de la tête d'impression est suffisante pour la vitesse d'extrusion demandée (ne dépassez pas 5 mm/s ou 300 mm/min lors du test). Contrôlez la tension de référence VREF du pilote pour garantir un couple moteur suffisant, vérifiez que le bras presseur en plastique (idler) n'est pas fissuré et nettoyez les résidus de filament logés dans les roues dentées.

⚠️La hauteur du cube d'étalonnage (axe Z) est exactement la moitié ou le double de la dimension CAO prévue

Il s'agit d'une discordance typique entre le nombre de filets de la vis (ex. T8x4 contre T8x8) ou les cavaliers de micropas du pilote (1/8 contre 1/16). Vérifiez si l'EEPROM de votre micrologiciel est configurée à 400 ou 800 pas/mm. Mettez à jour avec la commande M92 Z[NouvelleValeur] et enregistrez en mémoire permanente avec M500.

⚠️L'axe se bloque, couine ou perd des pas lorsque la vitesse de déplacement dépasse 150 mm/s

Vérifiez la fréquence maximale de génération d'impulsions de votre microcontrôleur. Les cartes 8 bits Atmega2560 plafonnent à 40 kHz, ce qui limite un axe à 80 pas/mm à 500 mm/s, mais une vis à 1600 pas/mm à seulement 25 mm/s. Si les micropas sont réglés à 1/32 ou plus, réduisez à 1/16 ou diminuez la vitesse maximale (max feedrate) dans le micrologiciel.

⚠️Le chariot sous Klipper ne bouge que d'une distance infime après avoir copié les steps/mm de Marlin

Klipper n'utilise pas les pas/mm dans printer.cfg. Si votre valeur Marlin était de 400 pas/mm avec 16 micropas et un moteur à 1,8°, votre rotation_distance Klipper est égale à (200 * 16) / 400 = 8,0. Si vous saisissez '400' dans rotation_distance, le chariot n'avancera presque pas.

Foire aux questions (FAQ)

Quelle est la formule pour calculer les pas par millimètre (steps/mm) ?▼

La formule théorique universelle est : Pas_par_mm = (Pas_Moteur_Par_Tour * Diviseur_Micropas * Rapport_Engrenage) / Deplacement_Axe_Par_Tour_Moteur. Pour une courroie standard GT2 avec poulie 20 dents, un moteur 1,8° (200 pas) et 1/16 micropas : (200 * 16 * 1) / (2 mm * 20 dents) = 3200 / 40 = 80 pas/mm.

Comment étalonner les E-steps d'un extrudeur avec un pied à coulisse ?▼

Tracez un repère au feutre fin sur le filament exactement 120 mm au-dessus de l'entrée du corps de l'extrudeur. Faites chauffer la buse (ou déconnectez le tube Bowden pour un test à vide) et commandez 100 mm d'extrusion via le G-code 'G1 E100 F100'. Mesurez au pied à coulisse numérique la distance restante entre l'entrée de l'extrudeur et votre repère. Longueur réelle extrudée = 120 mm - Distance restante. Calculez : Nouveaux_E_Steps = (E_Steps_Actuels * 100) / Longueur_Reelle. Sauvegardez dans l'EEPROM avec 'M92 E[Nouvelle_Valeur]' puis 'M500'.

Comment convertir les pas/mm de Marlin en rotation_distance pour Klipper ?▼

Pour convertir les pas/mm de Marlin en rotation_distance sous Klipper, appliquez l'équation : rotation_distance = (Pas_Entiers_Par_Tour * Micropas_Pilote) / Pas_Par_Mm_Marlin. Par exemple, un axe Z à 400 pas/mm, moteur 1,8° (200 pas) et 16 micropas donne : (200 * 16) / 400 = 8,0 mm de rotation_distance. Dans Klipper, rotation_distance représente l'avancement mécanique par tour complet du moteur et reste constante quel que soit le réglage des micropas.

Quelle est la différence entre les vis trapézoïdales T8x2, T8x4 et T8x8 ?▼

Toutes trois possèdent un diamètre extérieur de 8 mm et un pas entre filets adjacents de 2 mm, mais diffèrent par leur nombre de départs (filets) : la T8x2 a 1 départ (avance de 2 mm par tour, 1600 pas/mm à 1/16) ; la T8x4 a 2 départs (avance de 4 mm par tour, 800 pas/mm) ; la T8x8 a 4 départs (avance de 8 mm par tour, 400 pas/mm). Conserver les paramètres d'une T8x8 sur une vis T8x2 produit des impressions dont la hauteur ne fait que 25 % de la dimension souhaitée.

Pourquoi un micropas très élevé réduit-il le couple de maintien du moteur pas-à-pas ?▼

Le micropas crée des positions électriques intermédiaires entre les pas entiers en modulant des courants sinusoïdaux et cosinusoïdaux dans les bobines du moteur. Le couple de maintien incrémental entre micropas consécutifs chute de façon exponentielle avec la subdivision : à 1/16, le couple incrémental est de 9,8 % du couple maximal, alors qu'à 1/256 il s'effondre à seulement 0,78 %. Le moindre frottement mécanique ou effort d'usinage repousse le rotor vers le cran de pas entier le plus proche.

Comment calculer les pas par pouce (steps/inch) d'une CNC à partir du TPI d'une vis ?▼

Pour un axe de fraiseuse CNC en unités impériales : Pas_par_pouce = (Pas_Moteur_Par_Tour * Micropas * Rapport_Engrenage) * TPI (filets par pouce). Par exemple, avec un moteur 1,8° (200 pas), 1/8 micropas (1 600 micropas/tour), un entraînement direct 1:1 et une vis ACME 1/2"-10 à simple filet (10 TPI) : 1 600 * 10 = 16 000 pas par pouce (soit 629,92 pas/mm).

Outils et utilitaires connexes

Tous les outils →
Calcul Moquette & Passage d'EscalierUtilitaire

Calculez le métrage linéaire, la surface en m² et les rouleaux de passage pour escalier droit ou à palier. Compare la pose enveloppée et la pose en cascade avec les chutes de coupe.

Ouvrir l'outil→
Calculateur Pâte à Sucre & Pièce MontéeUtilitaire

Calculez le poids exact de pâte à sucre, le diamètre d'abaisse et les besoins en pains pour gâteaux ronds, carrés et pièces montées, sans craquelure ni gaspillage.

Ouvrir l'outil→
Rendement Potager & PlanificateurUtilitaire

Simulateur complet de récolte potagère pour jardiniers amateurs et adeptes de l'autosuffisance. Estimez le rendement en kilogrammes sur plus de 30 légumes, les portions familiales, la surface de culture requise et l'apport calorique.

Ouvrir l'outil→
Calculateur Espacement Potager & SemisUtilitaire

Calculez l'espacement optimal des plants, la densité au mètre carré et la capacité de vos planches, bacs ou rangs. Comparez les rendements en quadrillage carré ou quinconce.

Ouvrir l'outil→
Calculateur chimie spa & dosageUtilitaire

Calculez les dosages précis de produits chimiques pour spa : chlore, brome, pH, alcalinité (TAC), dureté calcique (TH) et traitement choc. Inclut l'Indice de saturation de Langelier (LSI) et le calcul de l'intervalle de vidange.

Ouvrir l'outil→
Calcul Chauffage Serre & Puissance (BTU)Utilitaire

Calculateur thermique de serre : dimensionnez la puissance en Watts et BTU/h. Calculez les déperditions surfaciques, le coefficient U des parois, les infiltrations d'air et le coût du combustible hivernal.

Ouvrir l'outil→