Calculadora de Passos por mm & E-Steps

Calibração de Impressora 3D & CNC•Valor Fracionário Abaixo de Zero

Calculadora de Passos por mm & E-Steps

Calcule passos por mm teóricos e medidos, passos por polegada ou rotation distance no Klipper para impressoras 3D e CNCs. Calibre correias GT2, fusos T8, fusos de esferas e E-steps com engrenagem.

Predefinições de Hardware

Cinemática e Mecânica

Correia GT2 padrão com passo de 2 mm e polia motora de 16 ou 20 dentes
Ex.: 16 ou 20 dentes para polia GT2 comum
1:1 (1:1)
Dentes da Polia do Motor
Dentes da Engrenagem Conduzida
150 mm/s
5 mm/s (Extrusion)150 mm/s (Standard Print)500 mm/s (Rapid Travel)

Calibração e Ajuste Fino

Diagnóstico em Tempo Real
Configurar no Marlin: comando M92 E... seguido de M500 para gravar na EEPROM
Comando de extrusão lenta: G1 E100 F100 para teste de calibração
Leitura com paquímetro digital da distância restante do filamento
Passos por Milímetro (Steps/mm)
80.00
Passos/mm Teóricos Exatos
Distância de Rotação (Klipper rotation_distance)
40.0000
Deslocamento por Volta (mm/rev)
Resolução por Passo (mm)
12.50μm
Padrão / Alta Precisão
Frequência de Passos (kHz)
12.0kHz
Faixa Segura (Ideal)
Diagrama esquemático do sistema de tração e transmissão mecânica40.00 mm / rev
X Axis Carriage20T Pulley (2mm Pitch)Linear Advance: 40.00 mm / turn
Total de Micropassos por Rotação3200 Micropassos por Volta
Avanço por Rotação40.000 mm
Fator de Redução da Engrenagem1.000x
Resolução Posicional Teórica12.500 μm
Micropassos / Volta

3,200 Micropassos (Microstepping)

Deslocamento por Volta

40.000 mm / turn

Resolução Teórica

12.500 µm por Micropasso

Processamento no Navegador

Cálculo de alto desempenho executado inteiramente na memória do navegador.

Zero Envio a Servidores

Todos os dados permanecem estritamente locais, sem comunicação com servidores externos.

Exportação para Produção

Formatos de saída limpos e otimizados, prontos para aplicação imediata.

Todos os direitos reservados.
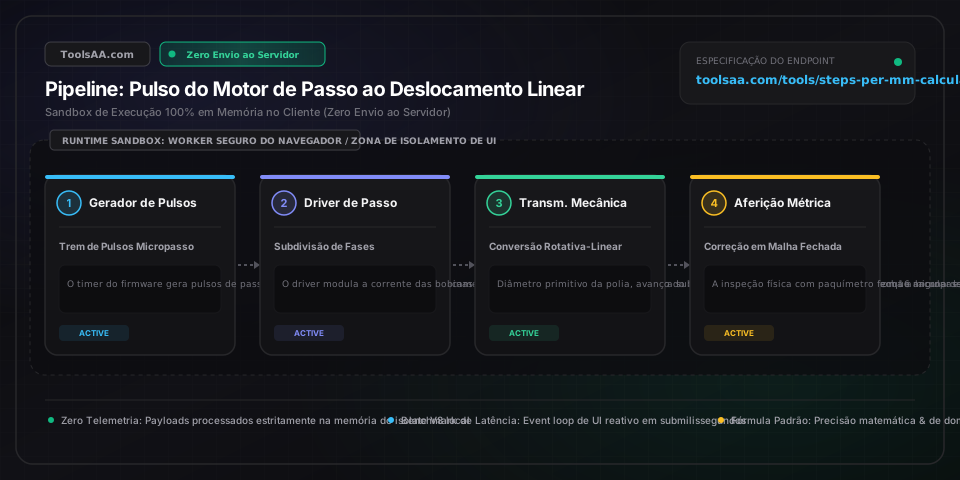
Referência técnica e guia de arquitetura

Calculadora Steps por mm & E-Steps — Guia de referência

Calcule passos por milímetro (steps/mm) teóricos e medidos, passos por polegada ou rotation_distance do Klipper para impressoras 3D e CNCs. Calibre correias GT2, fusos trapezoidais T8, fusos de esferas e passos do extrusor (E-steps).

Calculadora Steps por mm & E-Steps — Guia de referência — Arquitetura em memória do lado do cliente e fluxo de dados

Parâmetros-chave e controles

Ângulo de Passo do Motor (Theta)Graus Mecânicos (°)

Define a resolução física do rotor por passo: 1,8° gera 200 passos completos por rotação; 0,9° gera 400 passos completos por rotação, dobrando a resolução posicional nativa.

Padrão: 1,8° (200 passos completos)
Fator de Micropassos (uStep)Interpolação Seno/Cosseno de Corrente

Subdivisão eletrônica dos passos completos executada pelo driver de passo (A4988, DRV8825, TMC2209). O padrão industrial 1/16 equilibra a redução de ruído acústico com a retenção de torque do motor.

Padrão: 16 (1/16)
Número de Dentes da Polia de Tração (Z)Índice Inteiro de Dentes

Determina diretamente o deslocamento linear do carro por volta em eixos acionados por correia. Uma polia GT2 de 20 dentes desloca 40 mm/volta (80 passos/mm a 1/16); uma polia GT2 de 16 dentes desloca 32 mm/volta (100 passos/mm a 1/16).

Padrão: 20 dentes
Avanço vs. Passo do Fuso TrapezoidalDimensão Linear (mm)

Avanço (Lead) = Passo (Pitch) * Entradas (Starts). Em um fuso clássico T8x8, o passo entre filetes é de 2,0 mm com 4 entradas helicoidais independentes, gerando avanço linear de 8,0 mm por volta (400 passos/mm). Confundir passo com avanço gera erro de 400% na escala do eixo Z.

Padrão: 8,0 mm de avanço (passo de 2 mm x 4 entradas)
Diâmetro Efetivo da Engrenagem Tratora do FilamentoRaio Primitivo Efetivo (mm)

Diâmetro na base de tração onde os dentes de aço usinado mordem o filamento plástico. Varia tipicamente entre 5,5 mm (extrusoras compactas) e 7,5 mm (tracionadores dual-drive padrão).

Padrão: 7,3 mm
Fator de Calibração EmpíricaMultiplicador Adimensional

Escalar de correção empírica calculado dividindo a distância ordenada pela distância real medida no paquímetro: Novos_Passos = Passos_Atuais * (Comandado / Medido).

Padrão: 1,0000

Dicas profissionais e melhores práticas

Nunca Calibre os E-Steps do Extrusor Sob Contrapressão do Hotend

Calibrar os passos do extrusor (E-steps) forçando o filamento pelo bico aquecido contamina a medição mecânica com a viscosidade térmica, o inchamento do polímero (die swell) e a patinagem dos dentes da engrenagem. Desconecte sempre o tubo Bowden de PTFE ou remova o bico para calibrar a extrusão em ar livre (free-air), estabelecendo os passos/mm puramente mecânicos. Ajuste a vazão de filamento (multiplicador de extrusão no fatiador) separadamente para o ajuste dimensional das peças.

O Rotation Distance do Klipper É Inversamente Proporcional aos Steps/mm

No Marlin, o parâmetro steps/mm define quantos pulsos elétricos equivalem a 1 mm de avanço, enquanto no Klipper o 'rotation_distance' define quantos milímetros o eixo avança em uma rotação mecânica completa de 360° do motor. A fórmula de conversão direta é: rotation_distance = (full_steps_per_rev * microsteps) / (steps_per_mm). Lembre-se de que o Klipper não altera o rotation_distance quando os micropassos (microsteps) são modificados na configuração!

Atenção à Armadilha dos Fusos T8x2, T8x4 e T8x8

Fusos trapezoidais de 8 mm parecem idênticos a olho nu. Inspecione o topo cortado da barra e conte o número de entradas dos filetes: 1 entrada = T8x2 (avanço de 2 mm/volta, 1600 passos/mm a 1/16); 2 entradas = T8x4 (avanço de 4 mm/volta, 800 passos/mm); 4 entradas = T8x8 (avanço de 8 mm/volta, 400 passos/mm). Utilizar 400 passos/mm em um fuso T8x2 fará as peças impressas ficarem com apenas 25% da altura programada.

A Falácia do Torque a 1/256 Micropassos e o Gargalo de Clock

Configurar os drivers para 1/256 micropassos não aumenta a precisão posicional real da impressão. O torque de retenção incremental entre micropassos adjacentes cai para menos de 0,78% do torque de pico, fazendo o rotor se acomodar nas paradas magnéticas naturais do passo completo sob qualquer esforço. Além disso, 1/256 a 200 mm/s sobrecarrega a taxa de geração de pulsos do microcontrolador (exigindo frequências >250 kHz). Utilize 1/16 nativo com interpolação de 256 no próprio driver (TMC StealthChop).

Armadilhas comuns e solução de problemas

⚠️Extrusor estala, perde passos ou subextrui durante o teste físico de calibração

Verifique se a temperatura do hotend é suficiente para a velocidade de extrusão comandada (não ultrapasse 5 mm/s ou 300 mm/min durante o teste). Confira a corrente de referência (VREF) do driver para assegurar torque adequado no motor, inspecione se o braço tensionador plástico da extrusora não está trincado e remova detritos de filamento moído acumulados nas engrenagens tratoras.

⚠️A altura do cubo de calibração impresso (eixo Z) fica exatamente pela metade ou com o dobro do esperado no CAD

Trata-se de uma divergência clássica no número de entradas do fuso trapezoidal (por exemplo, T8x4 vs. T8x8) ou na configuração dos jumpers de micropasso do driver (1/8 vs. 1/16). Verifique se a EEPROM do firmware está gravada com 400 ou 800 passos/mm. Corrija o valor enviando o comando 'M92 Z[ValorCorreto]' e salve na memória permanente com 'M500'.

⚠️O eixo trava, emite chiados agudos ou perde passos quando a velocidade supera 150 mm/s

Verifique a frequência máxima de pulsos de passo do seu microcontrolador. Placas de 8 bits com Atmega2560 possuem teto operacional em cerca de 40 kHz, permitindo até 500 mm/s em eixos acionados por correia a 80 passos/mm, mas limitando eixos com fuso a 1600 passos/mm a apenas 25 mm/s. Caso os micropassos estejam em 1/32 ou superior, reduza para 1/16 ou diminua a velocidade máxima de avanço (feedrate) no firmware.

⚠️O carro da impressora se desloca uma distância microscópica no Klipper após colar os steps/mm do Marlin

O Klipper não utiliza steps/mm no arquivo printer.cfg. Se o seu valor no Marlin era 400 passos/mm com 16 micropassos e motor de 1,8°, o rotation_distance correto no Klipper é (200 * 16) / 400 = 8,0. Ao inserir '400' diretamente no campo rotation_distance, o firmware entenderá que uma rotação do motor avança 400 mm, deslocando o carro de forma quase imperceptível a cada comando.

Perguntas frequentes (FAQ)

Como calcular a fórmula de passos por milímetro (steps/mm)?▼

A fórmula teórica universal é: Passos_por_mm = (Passos_Completos_do_Motor * Divisor_Micropassos * Relação_de_Transmissão) / Deslocamento_do_Eixo_por_Volta. Para uma correia GT2 padrão com polia de 20 dentes, motor de 1,8° (200 passos) e micropasso 1/16: (200 * 16 * 1) / (2 mm * 20 dentes) = 3200 / 40 = 80 passos/mm.

Como calibrar os E-steps do extrusor com paquímetro?▼

Faça uma marcação no filamento com caneta de ponta fina a exatamente 120 mm da entrada da extrusora. Aqueça o hotend (ou desconecte o tubo Bowden para teste livre) e comande 100 mm de extrusão via código G: 'G1 E100 F100'. Meça a distância restante da entrada da extrusora até a marcação com um paquímetro digital. Comprimento real extrudado = 120 mm - Distância restante. Calcule: Novos_E_Steps = (E_Steps_Atuais * 100) / Comprimento_Real_Extrudado. Grave na EEPROM com 'M92 E[Novo_Valor]' seguido de 'M500'.

Como converter os passos/mm do Marlin para o rotation_distance do Klipper?▼

Para converter steps/mm do Marlin para o rotation_distance do Klipper, utilize a equação: rotation_distance = (Passos_Completos_do_Motor * Micropassos_do_Driver) / Steps_Por_Mm_Marlin. Por exemplo, em um eixo Z com 400 passos/mm, motor de 1,8° (200 passos) e micropasso 1/16: (200 * 16) / 400 = 8,0 mm de rotation_distance. No Klipper, o rotation_distance representa o avanço mecânico por rotação e permanece inalterado mesmo que você modifique a taxa de micropassos na configuração.

Qual é a diferença entre fusos trapezoidais T8x2, T8x4 e T8x8?▼

Todos os três possuem diâmetro externo nominal de 8 mm e passo de 2 mm entre filetes adjacentes, mas diferem no número de entradas helicoidais: o T8x2 possui 1 entrada (avanço de 2 mm/volta, 1600 passos/mm a 1/16); o T8x4 possui 2 entradas (avanço de 4 mm/volta, 800 passos/mm); o T8x8 possui 4 entradas (avanço de 8 mm/volta, 400 passos/mm). Aplicar parâmetros de T8x8 em um fuso T8x2 fará a peça impressa apresentar apenas 25% da altura projetada.

Por que micropassos elevados reduzem o torque de retenção do motor de passo?▼

O micropasso cria posições elétricas intermediárias entre as paradas mecânicas de passo completo por meio da modulação de correntes em seno e cosseno nas bobinas. O torque de retenção incremental entre micropassos consecutivos degrada-se exponencialmente com o aumento da divisão: a 1/16 micropasso, o torque incremental é de aproximadamente 9,8% do torque de pico, enquanto a 1/256 despenca para apenas 0,78%. Qualquer atrito mecânico ou esforço de corte desvia facilmente o rotor para o passo completo mais próximo.

Como calcular passos por polegada em CNC a partir dos fios por polegada (TPI) do fuso?▼

Para eixos de máquinas CNC no padrão imperial, a fórmula é: Passos_por_Polegada = (Passos_Completos_do_Motor * Micropassos * Relação_de_Transmissão) * TPI. Por exemplo, com motor de 1,8° (200 passos), micropasso 1/8 (1.600 micropassos/volta), acoplamento direto 1:1 e fuso ACME de 1/2"-10 com 1 entrada (10 TPI): 1.600 * 10 = 16.000 passos por polegada (equivalente a 629,92 passos/mm).

Ferramentas e utilitários relacionados

Todas as ferramentas →
Calculadora de Carpete para EscadaUtilidade

Calcule a metragem linear, metros quadrados e rolos de passadeira para escadas retas ou com patamar. Compare o acabamento contornado (Hollywood) com cascata e perdas de corte.

Abrir ferramenta→
Calculadora de Pasta Americana & BolosUtilidade

Calcule o peso exato de pasta americana, diâmetro de abertura e pacotes comerciais para bolos redondos, quadrados e de andares, sem rachaduras ou desperdício.

Abrir ferramenta→
Calculadora & Planejador de HortaUtilidade

Calculadora completa de colheita para hortas caseiras e autossuficiência familiar. Calcule o rendimento total em quilos (kg) de mais de 30 culturas, porções familiares, área de canteiros e valor calórico nutricional.

Abrir ferramenta→
Calculadora de Espaçamento de PlantasUtilidade

Calcule o espaçamento de plantio, a densidade da grade e a capacidade de cultivo para canteiros elevados, fileiras e arranjo em quincôncio. Compare o ganho de produtividade quadrado vs triangular.

Abrir ferramenta→
Calculadora Química para Spa & HidroUtilidade

Calcule dosagens químicas exatas de cloro, bromo, pH, alcalinidade, dureza cálcica e choque. Inclui o Índice de Saturação de Langelier (LSI) e contagem para troca de água.

Abrir ferramenta→
Cálculo de Aquecimento de Estufa & BTUUtilidade

Calculadora de aquecimento de estufas para dimensionar aquecedores em BTU/h e Watts. Calcule perda térmica de superfície, valor U de envidraçamento, infiltração de ar e custos sazonais de combustível.

Abrir ferramenta→