Cálculo de Broca para Rosca & Tabela

Cálculo de Broca para Rosca & Tabela

Calcule diâmetros exatos de pré-furação para roscas Métricas ISO (M1–M68) e Polegada Unificada (UNC, UNF, UNEF #0–2") para machos de corte e machos laminadores, com ajuste de porcentagem de engrenamento (% de contato do filete), guia de fluidos e seleção da broca métrica, fracionária, letra ou número mais próxima.

Predefinições
Parâmetros da Rosca
M6
1.000 Milímetros(25.4 Fios por polegada)
Engajamento desejado75%
Milímetros
Medidas Calculadas
Broca recomendada
5.0 mm(5.00 mm / 0.1969 in)
77.0% Engajamento da roscaDiferença Nominal (Delta) -0.026 mm
Diâmetro teórico do furo5.026 mm(0.1979 in)
Equivalência de Brocas
Broca Métrica (mm)5.0 mm77.0% Rosca
Broca Fracionária13/64"64.7% Rosca
Broca Número#872.7% Rosca
Broca LetraLetter A4.3% Rosca
Faixa admissível4.96 mm - 5.29 mm
80% (4.96 mm / Max Torque)75%55% (5.29 mm / Stripping Limit)
Limites de Profundidade de Rosca
Rosca útil12.0 mm
Chanfro de Entrada (Fios)4.00
Batente de parada19.00
Ponto de parada20.50
Cálculo Inverso de Broca
5.0 mm

Identifique a rosca resultante e a porcentagem de contato a partir do diâmetro de broca utilizado.

Engajamento resultante77.0%
75% - 82% — High Torque Warning

Tapping torque rises by 80%. Acceptable in soft aluminum; high risk of breaking small taps in steels.

Fator de torque1.08× baseline
Retenção ao arrancamento~100%
Perfil Visual do Filete
Limite de furação (5.0 mm)Crista do diâmetro maior = 6.00 mmDiâmetro primitivoRaiz do diâmetro menor = 4.92 mm60° ISO / Unified V-Thread Profile (75% Engagement)Engate da rosca na ponta
Tabela de Furação e Roscas
RoscaPassoBroca de CorteBroca de Corte (65%)Broca de LaminaçãoAção
M1.6 × 0.350.35 mm (72.6 TPI)1.26 mm1.30 mm1.43 mm
M2 × 0.40.40 mm (63.5 TPI)1.61 mm1.66 mm1.81 mm
M2.5 × 0.450.45 mm (56.4 TPI)2.06 mm2.12 mm2.29 mm
M3 × 0.50.50 mm (50.8 TPI)2.51 mm2.58 mm2.76 mm
M3.5 × 0.60.60 mm (42.3 TPI)2.92 mm2.99 mm3.21 mm
M4 × 0.70.70 mm (36.3 TPI)3.32 mm3.41 mm3.67 mm
M5 × 0.80.80 mm (31.8 TPI)4.22 mm4.32 mm4.62 mm
M6 × 1.01.00 mm (25.4 TPI)5.03 mm5.16 mm5.52 mm
M7 × 1.01.00 mm (25.4 TPI)6.03 mm6.16 mm6.52 mm
M8 × 1.251.25 mm (20.3 TPI)6.78 mm6.94 mm7.41 mm
M10 × 1.51.50 mm (16.9 TPI)8.54 mm8.73 mm9.29 mm
M12 × 1.751.75 mm (14.5 TPI)10.30 mm10.52 mm11.17 mm
M14 × 2.02.00 mm (12.7 TPI)12.05 mm12.31 mm13.05 mm
M16 × 2.02.00 mm (12.7 TPI)14.05 mm14.31 mm15.05 mm
M18 × 2.52.50 mm (10.2 TPI)15.56 mm15.89 mm16.81 mm
M20 × 2.52.50 mm (10.2 TPI)17.56 mm17.89 mm18.81 mm
M22 × 2.52.50 mm (10.2 TPI)19.56 mm19.89 mm20.81 mm
M24 × 3.03.00 mm (8.5 TPI)21.08 mm21.47 mm22.57 mm
M27 × 3.03.00 mm (8.5 TPI)24.08 mm24.47 mm25.57 mm
M30 × 3.53.50 mm (7.3 TPI)26.59 mm27.04 mm28.33 mm
M36 × 4.04.00 mm (6.3 TPI)32.10 mm32.62 mm34.10 mm
M4 × 0.50.50 mm (50.8 TPI)3.51 mm3.58 mm3.76 mm
M5 × 0.50.50 mm (50.8 TPI)4.51 mm4.58 mm4.76 mm
M6 × 0.750.75 mm (33.9 TPI)5.27 mm5.37 mm5.64 mm
M8 × 1.01.00 mm (25.4 TPI)7.03 mm7.16 mm7.52 mm
M10 × 1.01.00 mm (25.4 TPI)9.03 mm9.16 mm9.52 mm
M10 × 1.251.25 mm (20.3 TPI)8.78 mm8.94 mm9.40 mm
M12 × 1.251.25 mm (20.3 TPI)10.78 mm10.94 mm11.40 mm
M12 × 1.51.50 mm (16.9 TPI)10.54 mm10.73 mm11.29 mm
M14 × 1.51.50 mm (16.9 TPI)12.54 mm12.73 mm13.29 mm
M16 × 1.51.50 mm (16.9 TPI)14.54 mm14.73 mm15.29 mm
M20 × 1.51.50 mm (16.9 TPI)18.54 mm18.73 mm19.29 mm
#0-80 UNC0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-64 UNC0.40 mm (64.0 TPI)1.47 mm1.52 mm1.67 mm
#2-56 UNC0.45 mm (56.0 TPI)1.74 mm1.80 mm1.97 mm
#3-48 UNC0.53 mm (48.0 TPI)2.00 mm2.07 mm2.26 mm
#4-40 UNC0.64 mm (40.0 TPI)2.23 mm2.31 mm2.54 mm
#5-40 UNC0.64 mm (40.0 TPI)2.56 mm2.64 mm2.87 mm
#6-32 UNC0.79 mm (32.0 TPI)2.73 mm2.83 mm3.13 mm
#8-32 UNC0.79 mm (32.0 TPI)3.39 mm3.50 mm3.79 mm
#10-24 UNC1.06 mm (24.0 TPI)3.79 mm3.93 mm4.32 mm
#12-24 UNC1.06 mm (24.0 TPI)4.45 mm4.59 mm4.98 mm
1/4"-20 UNC1.27 mm (20.0 TPI)5.11 mm5.28 mm5.75 mm
5/16"-18 UNC1.41 mm (18.0 TPI)6.56 mm6.75 mm7.27 mm
3/8"-16 UNC1.59 mm (16.0 TPI)7.98 mm8.18 mm8.77 mm
7/16"-14 UNC1.81 mm (14.0 TPI)9.34 mm9.58 mm10.25 mm
1/2"-13 UNC1.95 mm (13.0 TPI)10.80 mm11.05 mm11.77 mm
9/16"-12 UNC2.12 mm (12.0 TPI)12.23 mm12.50 mm13.28 mm
5/8"-11 UNC2.31 mm (11.0 TPI)13.63 mm13.93 mm14.78 mm
3/4"-10 UNC2.54 mm (10.0 TPI)16.58 mm16.91 mm17.84 mm
7/8"-9 UNC2.82 mm (9.0 TPI)19.48 mm19.84 mm20.88 mm
1"-8 UNC3.17 mm (8.0 TPI)22.31 mm22.72 mm23.89 mm
#0-80 UNF0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-72 UNF0.35 mm (72.0 TPI)1.51 mm1.56 mm1.69 mm
#2-64 UNF0.40 mm (64.0 TPI)1.80 mm1.85 mm2.00 mm
#3-56 UNF0.45 mm (56.0 TPI)2.07 mm2.13 mm2.30 mm
#4-48 UNF0.53 mm (48.0 TPI)2.33 mm2.40 mm2.59 mm
#5-44 UNF0.58 mm (44.0 TPI)2.61 mm2.69 mm2.90 mm
#6-40 UNF0.64 mm (40.0 TPI)2.89 mm2.97 mm3.20 mm
#8-36 UNF0.71 mm (36.0 TPI)3.48 mm3.57 mm3.83 mm
#10-32 UNF0.79 mm (32.0 TPI)4.05 mm4.16 mm4.45 mm
#12-28 UNF0.91 mm (28.0 TPI)4.60 mm4.72 mm5.05 mm
1/4"-28 UNF0.91 mm (28.0 TPI)5.47 mm5.58 mm5.92 mm
5/16"-24 UNF1.06 mm (24.0 TPI)6.91 mm7.04 mm7.43 mm
3/8"-24 UNF1.06 mm (24.0 TPI)8.49 mm8.63 mm9.02 mm
7/16"-20 UNF1.27 mm (20.0 TPI)9.87 mm10.04 mm10.51 mm
1/2"-20 UNF1.27 mm (20.0 TPI)11.46 mm11.63 mm12.10 mm
9/16"-18 UNF1.41 mm (18.0 TPI)12.91 mm13.10 mm13.62 mm
5/8"-18 UNF1.41 mm (18.0 TPI)14.50 mm14.68 mm15.20 mm
3/4"-16 UNF1.59 mm (16.0 TPI)17.50 mm17.71 mm18.29 mm
7/8"-14 UNF1.81 mm (14.0 TPI)20.46 mm20.69 mm21.36 mm
1"-12 UNF2.12 mm (12.0 TPI)23.34 mm23.61 mm24.39 mm
1/4"-32 UNEF0.79 mm (32.0 TPI)5.58 mm5.68 mm5.97 mm
3/8"-32 UNEF0.79 mm (32.0 TPI)8.75 mm8.85 mm9.15 mm
1/2"-28 UNEF0.91 mm (28.0 TPI)11.82 mm11.93 mm12.27 mm
1/16"-27 NPT0.94 mm (27.0 TPI)7.02 mm7.14 mm7.49 mm
1/8"-27 NPT0.94 mm (27.0 TPI)9.37 mm9.49 mm9.84 mm
1/4"-18 NPT1.41 mm (18.0 TPI)12.34 mm12.52 mm13.04 mm
3/8"-18 NPT1.41 mm (18.0 TPI)15.77 mm15.95 mm16.47 mm
1/2"-14 NPT1.81 mm (14.0 TPI)19.57 mm19.80 mm20.47 mm
3/4"-14 NPT1.81 mm (14.0 TPI)24.90 mm25.14 mm25.81 mm
1"-11.5 NPT2.21 mm (11.5 TPI)31.25 mm31.54 mm32.35 mm
Código de Preparação CNC
Parâmetros de Corte CNC
Velocidade de corte15 m/min (50 SFM)
Avanço por Rotação (Passo)1.000 mm/rev
Taxa de Avanço G94500 mm/min (19.69 IPM)
Recomendação de FluidoChlorinated / sulfurized heavy cutting oil
(========================================================)
( TOOLS AA CNC TAPPING SETUP SHEET & TOOLING NOTE )
( Standard: METRIC_COARSE | Fastener: M6 )
(========================================================)
THREAD PROFILE:
  Nominal Size:       M6
  Major Diameter:     6.000 mm  (0.2362 in)
  Thread Pitch:       1.000 mm  (25.40 TPI)
  Tap Process Type:   CUTTING TAP (Fluted Shear Cutting)
  Target Engagement:  75%

RECOMMENDED PRE-DRILL HOLE:
  Primary Drill Bit:  5.0 mm
  Drill Diameter:     5.000 mm  (0.1969 in)
  Theoretical Bore:   5.026 mm
  Actual Engagement:  77.0%
  Safe Drill Range:   4.96 mm to 5.29 mm

DEPTH STOPS (BLIND HOLE):
  Full Usable Thread: 12.00 mm
  Chamfer Style:      PLUG TAP (3-5 leads)
  Stop to Shoulder:   19.00 mm
  Stop to Drill Tip:  20.50 mm  (118-deg jobber point)

CNC RIGID TAPPING SPEED & FEED (G84 CYCLE):
  Workpiece Material: Low Carbon / Mild Steel 1018 (70% engagement)
  Cutting Lubricant:  Chlorinated / sulfurized heavy cutting oil
  Spindle Speed:      S500 RPM  (Vc = 15 m/min / 50 SFM)
  Feed Rate (G94):    F500 mm/min
  Feed Rate (G95):    F1.0000 mm/rev  (0.03937 in/rev)

SAMPLE RIGID TAPPING G-CODE SNIPPET:
  G90 G54 G00 X0. Y0.
  G43 H01 Z5.0 M08
  (TOOL 1: PRE-DRILL HOLE)
  G83 Z-20.50 R2.0 Q3.0 F120.
  G80
  (TOOL 2: RIGID TAP)
  M29 S500
  G84 Z-19.00 R5.0 F500
  G80
  G00 Z50. M09
(========================================================)
Métrica Principal5.0 mm
Eficiência e Capacidade5.026 mm
Resultado Líquido500 mm/min
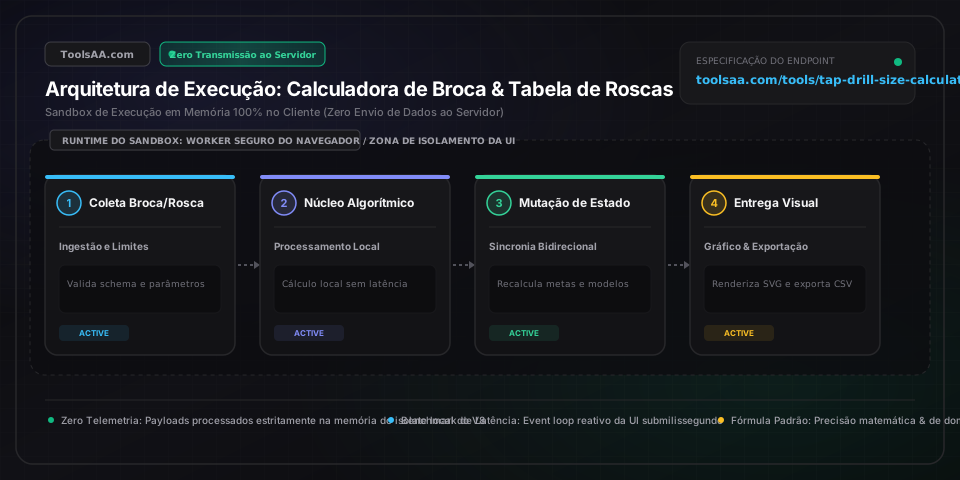
Referência técnica e guia de arquitetura

Cálculo de Broca para Rosca & Tabela — Guia de referência

Calcule os diâmetros exatos de furação prévia para roscas Métricas ISO (M1–M68) e Polegada Unificada (UNC, UNF, UNEF #0–2") para machos de corte e machos de conformação (laminação), com ajuste da porcentagem de contato do filete (% de engrenamento), recomendações por material e ajuste automático à broca comercial mais próxima (métrica, fracionária, número ou letra).

Cálculo de Broca para Rosca & Tabela — Guia de referência — Arquitetura em memória do lado do cliente e fluxo de dados

Parâmetros-chave e controles

nominal_thread_designationMétrica ISO (M) / Polegada Unificada (UNC/UNF/UNEF)

Define a geometria nominal da rosca conforme as normas ISO 261 / ISO 965-1 (Métrica grossa/fina M1–M68) e ASME B1.1 (Polegada Unificada #0000–2" UNC, UNF, UNEF). Determina o diâmetro maior nominal (D_major) e o passo (P em mm, ou FPP/TPI = fios por polegada). Processado inteiramente na memória do navegador cliente com zero telemetria de rede, assegurando total confidencialidade operacional para fluxos de engenharia e projetos CAD/CAM proprietários.

Padrão: M8 × 1,25 (Métrica Grossa)
tap_tool_mechanismMacho de Corte com Saída de Cavaco | Macho de Conformação (Laminação)

Seleciona o mecanismo físico de abertura da rosca. Machos de corte usinam e removem material no diâmetro menor (D_menor = D_maior - 1,08253 × P), evacuando os cavacos pelos canais. Machos de conformação/laminação (sem canais) deformam plasticamente o metal dúctil formando cristas e raízes sem gerar cavaco, deslocando a linha de base da furação prévia para próximo do diâmetro primitivo (D_conf ≈ D_maior - 0,5 × P).

Padrão: Macho de Corte (Canal Reto Padrão)
target_thread_engagement_pctPorcentagem (50,0% – 85,0%)

Especifica a porcentagem alvo de engrenamento (altura de contato) do filete interno em relação à altura básica teórica da rosca (H = 0,866025 × P). O padrão de referência na usinagem é de 60% a 75%. Regido pelo limite de ruptura por tração do parafuso: 60% de engrenamento garante >95% da resistência total à tração da união em profundidades de 1,5× o diâmetro, ao passo que ultrapassar 75% em aços-liga eleva o torque de rosqueamento em até 300% sem ganho estrutural.

Padrão: 75,0%
substrate_material_classClasse de Dureza e Ductilidade do Material (ISO P/M/K/N/S/H)

Calibra os limites seguros de contato da rosca frente ao encruamento e à resistência ao cisalhamento do material. Alumínio dúctil (6061-T6) e latão suportam 70%–75% de engrenamento. Aços inoxidáveis austeníticos (AISI 304/316) e Titânio Grau 5 (Ti-6Al-4V) exigem redução para 55%–62% com lubrificantes de extrema pressão (EP) para evitar engripamento, travamento do macho e desvio da broca.

Padrão: Aço de Baixo Carbono (1018, A36)
drill_snapping_catalogMétrica (0,05 mm) | Fracionária (1/64") | Calibre de Arame (#1–#80) | Letra (A–Z)

Direciona o algoritmo de busca binária O(log n) que quantiza e correlaciona os diâmetros teóricos de pré-furo a ferramentas comerciais entre mais de 250 bitolas padronizadas de brocas. Calcula os deltas exatos da porcentagem de contato resultante (Δ%Thread) em precisão IEEE 754 de 64 bits para validar se uma broca de arame (número), fracionária, letra ou métrica atende aos limites de tolerância mecânica.

Padrão: Todos os Sistemas de Ferramentas (Ótimo Mais Próximo)

Dicas profissionais e melhores práticas

O Paradoxo da Equivalência de Resistência a 60% de Engrenamento

Mais de 90% das quebras de machos no chão de fábrica decorrem da falsa crença de que 100% de contato do filete é necessário para a integridade máxima da junta. Ensaios de tração e arrancamento conforme a norma ASME B1.1 comprovam que, quando o comprimento de engrenamento excede 1,5× o diâmetro do parafuso, a haste do parafuso rompe por tração antes que os filetes internos se espanem, mesmo com apenas 60% de engrenamento. Elevar o contato de 65% para 80% gera um ganho de resistência ao cisalhamento inferior a 3%, mas aumenta o torque de rosqueamento entre 200% e 300%. Em aços inoxidáveis austeníticos (304/316) e aço cromo-molibdênio 4140, sempre trabalhe entre 58% e 65% de engrenamento para evitar o encruamento do material e o travamento do macho.

Desastre Dimensional no Pré-Furo de Machos de Conformação

Nunca utilize a tabela de furação de macho de corte para abrir rosca com macho de conformação (laminação). Machos de corte removem cavacos e exigem, para um M8 × 1,25, um pré-furo brocado de 6,8 mm (letra H / 0,2660 pol.). Machos de conformação deformam o metal plasticamente sem gerar cavaco, exigindo furo de 7,4 mm (29/64" / 0,2913 pol.). Tentar introduzir um macho laminador M8 em um furo de 6,8 mm força um deslocamento volumétrico superior a 125% da capacidade teórica na ferramenta sem canais, gerando pressão radial hidrostática catastrófica que estilhaça machos de metal duro e HSS-E em menos de 1,5 volta.

Folga de Profundidade em Furos Cegos e Vértice Cônico da Broca

Bater o macho no fundo do furo contra o acúmulo de cavacos ou no cone cego da broca causa a quebra imediata da ferramenta. A profundidade total do pré-furo deve ser rigorosamente igual a: Profundidade Efetiva da Rosca + Chanfro de Entrada do Macho (1,5 fios para machos fundo de furo / de acabamento; 3 a 5 fios para intermediários; 8 fios para conicidade de entrada) + Bolsa de Evacuação de Cavacos (2 a 4 fios) + Comprimento da Ponta Cônica da Broca (L_ponta). Para brocas helicoidais convencionais de 118°, calcule L_ponta = 0,300 × Diâmetro da Broca; para brocas de alto rendimento com ponta de 135°, use L_ponta = 0,207 × Diâmetro da Broca.

Arquitetura de Quantização IEEE 754 Client-Side com Deriva Zero

Em conversões de unidades CAD/CAM, converter passos de rosca em polegadas via razões de ponto flutuante (ex.: 20 fios/pol. → 1,2700000000000002 mm) provoca deriva na representação binária, descalibrando os limiares de seleção de brocas de arame. O ToolsAA processa as dimensões em polegadas por meio de representações racionais fracionárias exatas, executando uma busca binária O(log n) sobre uma tabela imutável e isolada no navegador. Isso assegura o encaixe determinístico da broca (ex.: 1/4-20 UNC resolve rigorosamente na broca calibre nº 7 a 0,2010 pol. / 75,2% de engrenamento) sem latência de rede nem vazamento de dados confidenciais.

Armadilhas comuns e solução de problemas

⚠️Macho Tranca, Empasta ou Quebra nas Primeiras 2 a 3 Voltas

Primeiro, verifique se um macho de conformação/laminação não foi aplicado por engano em um furo brocado para macho de corte (ex.: 6,8 mm em vez de 7,4 mm no M8). Segundo, aplique a fórmula de cálculo reverso: %Filete = (D_maior - D_real) × 76,98 / P (métrico) ou (D_maior - D_real) × FPP / 0,01299 (polegada). Se o engrenamento ultrapassar 70% em aço inoxidável ou aço-liga, aumente o diâmetro da broca para atingir entre 60% e 65%. Terceiro, substitua brocas gastas que brunem e encruam as paredes do furo antes do rosqueamento. Por fim, inspecione o batimento do fuso/árvore (<0,02 mm) e utilize pasta de rosqueamento de extrema pressão (EP) com alto teor de enxofre ou cloro.

⚠️Rosca Interna Reprova no Calibre Passa/Não-Passa ou Espana Abaixo do Torque Nominal

A reprovação no calibre Não-Passa indica pré-furo superdimensionado ou oscilação/vibração severa da broca durante a furação. Verifique o batimento da broca e a concentricidade do mandril: brocas helicoidais comuns de 2 canais sem broca de centrar rígida rotineiramente furam de 0,08 mm a 0,20 mm acima da medida (gerando furos trilobulares). Para classes de tolerância rigorosas como 6H ou 2B/3B, faça a centragem, fure 0,2 mm abaixo e finalize com alargador calibrado antes de passar o macho. Em machos de conformação, cristas incompletas indicam furo excessivamente grande; confirme se o alongamento do material é ≥10% e calibre o diâmetro do furo prévio com tolerância de ±0,02 mm.

⚠️Empacotamento de Cavacos e Filetes Rasgados na Reversão do Fuso em Furos Cegos

O uso de machos manuais de canal reto ou machos ponta helicoidal ('gun tap') em furos cegos força o acúmulo de cavacos no fundo, prensando-os contra os dentes de corte e arrancando os filetes ou quebrando o macho na reversão. Substitua ferramentas de canais retos por machos helicoidais à direita (com ângulo de hélice de 35° a 45°), que puxam e evacuam os cavacos para cima, em direção à entrada do furo. Em materiais gomosos (aço 1018, inox série 300), aplique fluido de corte pressurizado ou óleo integral de alta lubricidade e assegure uma folga mínima de 3 passos de rosca abaixo da profundidade útil da rosca.

Perguntas frequentes (FAQ)

Como calcular o diâmetro da broca para rosca usando a fórmula padrão?▼

Para machos de corte convencionais com ângulo de filete de 60°, utilize a fórmula fundamental de usinagem: Diâmetro da Broca = Diâmetro Maior - (Passo × % Filete / 76,98) para medidas métricas, ou Diâmetro da Broca = Diâmetro Maior - (% Filete × 0,01299 / FPP) para polegadas. Pela clássica regra prática de 75% de contato: Broca Métrica = Diâmetro Maior - Passo (ex.: M6 × 1,0 requer broca de 6,0 - 1,0 = 5,0 mm). Broca em Polegada ≈ Diâmetro Maior - (1 / FPP) (ex.: 1/4-20 UNC requer 0,250 - 0,050 = 0,200 pol., atendida pela broca nº 7 de 0,201 pol.).

Qual porcentagem de engrenamento de rosca devo utilizar?▼

Um mito comum na usinagem é acreditar que as roscas precisam de 100% de contato. Na prática, um engrenamento de 60% a 65% entrega mais de 95% da resistência ao arrancamento de uma rosca a 100%, pois o parafuso rompe por tração antes que a rosca interna espane, desde que a profundidade rosqueada exceda 1,5× o diâmetro do parafuso. Aumentar o contato de 65% para 85% triplica o torque de corte, elevando exponencialmente o risco de quebra do macho — sobretudo em aços inoxidáveis que encruam (304/316) e ligas de titânio. Adote 70% a 75% para metais macios (alumínio, latão) e 55% a 65% para aços-liga tenazes e aços inoxidáveis.

Por que machos de conformação exigem brocas bem maiores que machos de corte?▼

Machos de corte usinam e evacuam cavacos metálicos pelos canais, de modo que o furo prévio deve ser igual ao diâmetro menor da rosca. Já os machos de conformação (laminadores ou sem canais) deslocam o metal plasticamente, fazendo-o fluir para as cristas e raízes sem gerar nenhum cavaco. Por consequência, o furo deve ser aberto próximo ao diâmetro primitivo da rosca. A fórmula para conformação é: Broca Métrica = Diâmetro Maior - (0,0068 × % Filete × Passo), simplificando a 75% de engrenamento para aproximadamente: Diâmetro Maior - (0,5 × Passo). Em uma rosca M8 × 1,25, o macho de corte exige broca de 6,8 mm, enquanto o macho laminador exige broca de 7,4 mm. Usar a broca do macho de corte em um macho de conformação provocará o estilhaçamento imediato da ferramenta!

Qual broca utilizar para abrir rosca M8?▼

Para um macho de corte métrico grosso M8 × 1,25 padrão a ~75% de engrenamento, utilize uma broca de 6,8 mm (equivalente em polegada mais próximo: 17/64" ou broca letra 'H' com 0,2660 pol. / 6,76 mm). Para um macho de corte métrico fino M8 × 1,0, utilize uma broca de 7,0 mm. Para um macho de conformação (laminação) M8 × 1,25, utilize obrigatoriamente uma broca de 7,4 mm.

Qual medida de broca utilizar para um macho de 1/4-20?▼

Para um macho de corte 1/4-20 UNC padrão a 75% de engrenamento de rosca, a broca padrão da indústria é a broca de arame nº 7 (0,2010 pol. / 5,105 mm). Se a broca nº 7 não estiver disponível, uma broca fracionária de 13/64" (0,2031 pol. / 5,16 mm) fornece 72% de contato (perfeitamente aceitável em aço macio), enquanto uma broca métrica de 5,0 mm proporciona 76% de engrenamento.

Qual deve ser a profundidade do furo da broca para um furo cego?▼

Para evitar que o macho chegue ao fundo do furo e se quebre por colisão, o furo cego deve ser perfurado mais fundo que o comprimento útil de rosca especificado. Profundidade Total do Furo = Profundidade Efetiva da Rosca + Chanfro de Entrada do Macho (1 a 2 fios para macho fundo de furo/acabamento, 3 a 5 fios para macho intermediário, 7 a 10 fios para macho cônico) + Folga para Evacuação de Cavaco (2 a 4 fios) + Altura da Ponta da Broca (para pontas padrão de 118°, adicione 0,3 × Diâmetro da Broca; para pontas de 135°, adicione 0,2 × Diâmetro da Broca).

Ferramentas e utilitários relacionados

Todas as ferramentas →
Calculadora de Passos por mm & E-StepsUtilidade

Calcule passos por mm teóricos e medidos, passos por polegada ou rotation distance no Klipper para impressoras 3D e CNCs. Calibre correias GT2, fusos T8, fusos de esferas e E-steps com engrenagem.

Abrir ferramenta→
Calculadora de Carpete para EscadaUtilidade

Calcule a metragem linear, metros quadrados e rolos de passadeira para escadas retas ou com patamar. Compare o acabamento contornado (Hollywood) com cascata e perdas de corte.

Abrir ferramenta→
Calculadora de Pasta Americana & BolosUtilidade

Calcule o peso exato de pasta americana, diâmetro de abertura e pacotes comerciais para bolos redondos, quadrados e de andares, sem rachaduras ou desperdício.

Abrir ferramenta→
Calculadora & Planejador de HortaUtilidade

Calculadora completa de colheita para hortas caseiras e autossuficiência familiar. Calcule o rendimento total em quilos (kg) de mais de 30 culturas, porções familiares, área de canteiros e valor calórico nutricional.

Abrir ferramenta→
Calculadora de Espaçamento de PlantasUtilidade

Calcule o espaçamento de plantio, a densidade da grade e a capacidade de cultivo para canteiros elevados, fileiras e arranjo em quincôncio. Compare o ganho de produtividade quadrado vs triangular.

Abrir ferramenta→
Calculadora Química para Spa & HidroUtilidade

Calcule dosagens químicas exatas de cloro, bromo, pH, alcalinidade, dureza cálcica e choque. Inclui o Índice de Saturação de Langelier (LSI) e contagem para troca de água.

Abrir ferramenta→