Calculateur de perçage avant taraudage

Calculateur de perçage avant taraudage

Calculez le diamètre exact d'avant-trou pour filetages métriques ISO (M1–M68) et impériaux unifiés (UNC, UNF, UNEF #0–2"), pour tarauds coupants et tarauds à refouler (par déformation). Ajustez le taux de remplissage du filet (% d'engagement), profitez de recommandations par matériau et trouvez le foret le plus proche (métrique, fractionnaire, lettre ou numéro).

Préréglages
Paramètres de taraudage
M6
1.000 mm(25.4 Filets/pouce)
Taux d'engagement cible75%
mm
Cotes de perçage calculées
Foret recommandé
5.0 mm(5.00 mm / 0.1969 in)
77.0% Taux d'engagementÉcart (Delta) -0.026 mm
Alésage théorique5.026 mm(0.1979 in)
Équivalences de perçage
Métrique5.0 mm77.0% Filetage
Fractionnaire13/64"64.7% Filetage
Numéro#872.7% Filetage
LettreLetter A4.3% Filetage
Plage admissible4.96 mm - 5.29 mm
80% (4.96 mm / Max Torque)75%55% (5.29 mm / Stripping Limit)
Butées de profondeur
Filetage utile12.0 mm
Chanfrein d'entrée4.00
Épaulement de butée19.00
Point d'arrêt20.50
Recherche inverse
5.0 mm

Indiquez le diamètre d'un foret existant pour découvrir les filetages compatibles et évaluer le taux de remplissage du filet obtenu.

Taux d'engagement obtenu77.0%
75% - 82% — High Torque Warning

Tapping torque rises by 80%. Acceptable in soft aluminum; high risk of breaking small taps in steels.

Facteur de couple1.08× baseline
Résistance à l'arrachement~100%
Schéma d'engagement du filet
Limite de perçage (5.0 mm)Sommet de filet = 6.00 mmDiamètre sur flancsFond de filet = 4.92 mm60° ISO / Unified V-Thread Profile (75% Engagement)Engagement de taraudage
Tableau des filetages
FiletagePasForet coupantCoupe 65 %Foret à refoulerAction
M1.6 × 0.350.35 mm (72.6 TPI)1.26 mm1.30 mm1.43 mm
M2 × 0.40.40 mm (63.5 TPI)1.61 mm1.66 mm1.81 mm
M2.5 × 0.450.45 mm (56.4 TPI)2.06 mm2.12 mm2.29 mm
M3 × 0.50.50 mm (50.8 TPI)2.51 mm2.58 mm2.76 mm
M3.5 × 0.60.60 mm (42.3 TPI)2.92 mm2.99 mm3.21 mm
M4 × 0.70.70 mm (36.3 TPI)3.32 mm3.41 mm3.67 mm
M5 × 0.80.80 mm (31.8 TPI)4.22 mm4.32 mm4.62 mm
M6 × 1.01.00 mm (25.4 TPI)5.03 mm5.16 mm5.52 mm
M7 × 1.01.00 mm (25.4 TPI)6.03 mm6.16 mm6.52 mm
M8 × 1.251.25 mm (20.3 TPI)6.78 mm6.94 mm7.41 mm
M10 × 1.51.50 mm (16.9 TPI)8.54 mm8.73 mm9.29 mm
M12 × 1.751.75 mm (14.5 TPI)10.30 mm10.52 mm11.17 mm
M14 × 2.02.00 mm (12.7 TPI)12.05 mm12.31 mm13.05 mm
M16 × 2.02.00 mm (12.7 TPI)14.05 mm14.31 mm15.05 mm
M18 × 2.52.50 mm (10.2 TPI)15.56 mm15.89 mm16.81 mm
M20 × 2.52.50 mm (10.2 TPI)17.56 mm17.89 mm18.81 mm
M22 × 2.52.50 mm (10.2 TPI)19.56 mm19.89 mm20.81 mm
M24 × 3.03.00 mm (8.5 TPI)21.08 mm21.47 mm22.57 mm
M27 × 3.03.00 mm (8.5 TPI)24.08 mm24.47 mm25.57 mm
M30 × 3.53.50 mm (7.3 TPI)26.59 mm27.04 mm28.33 mm
M36 × 4.04.00 mm (6.3 TPI)32.10 mm32.62 mm34.10 mm
M4 × 0.50.50 mm (50.8 TPI)3.51 mm3.58 mm3.76 mm
M5 × 0.50.50 mm (50.8 TPI)4.51 mm4.58 mm4.76 mm
M6 × 0.750.75 mm (33.9 TPI)5.27 mm5.37 mm5.64 mm
M8 × 1.01.00 mm (25.4 TPI)7.03 mm7.16 mm7.52 mm
M10 × 1.01.00 mm (25.4 TPI)9.03 mm9.16 mm9.52 mm
M10 × 1.251.25 mm (20.3 TPI)8.78 mm8.94 mm9.40 mm
M12 × 1.251.25 mm (20.3 TPI)10.78 mm10.94 mm11.40 mm
M12 × 1.51.50 mm (16.9 TPI)10.54 mm10.73 mm11.29 mm
M14 × 1.51.50 mm (16.9 TPI)12.54 mm12.73 mm13.29 mm
M16 × 1.51.50 mm (16.9 TPI)14.54 mm14.73 mm15.29 mm
M20 × 1.51.50 mm (16.9 TPI)18.54 mm18.73 mm19.29 mm
#0-80 UNC0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-64 UNC0.40 mm (64.0 TPI)1.47 mm1.52 mm1.67 mm
#2-56 UNC0.45 mm (56.0 TPI)1.74 mm1.80 mm1.97 mm
#3-48 UNC0.53 mm (48.0 TPI)2.00 mm2.07 mm2.26 mm
#4-40 UNC0.64 mm (40.0 TPI)2.23 mm2.31 mm2.54 mm
#5-40 UNC0.64 mm (40.0 TPI)2.56 mm2.64 mm2.87 mm
#6-32 UNC0.79 mm (32.0 TPI)2.73 mm2.83 mm3.13 mm
#8-32 UNC0.79 mm (32.0 TPI)3.39 mm3.50 mm3.79 mm
#10-24 UNC1.06 mm (24.0 TPI)3.79 mm3.93 mm4.32 mm
#12-24 UNC1.06 mm (24.0 TPI)4.45 mm4.59 mm4.98 mm
1/4"-20 UNC1.27 mm (20.0 TPI)5.11 mm5.28 mm5.75 mm
5/16"-18 UNC1.41 mm (18.0 TPI)6.56 mm6.75 mm7.27 mm
3/8"-16 UNC1.59 mm (16.0 TPI)7.98 mm8.18 mm8.77 mm
7/16"-14 UNC1.81 mm (14.0 TPI)9.34 mm9.58 mm10.25 mm
1/2"-13 UNC1.95 mm (13.0 TPI)10.80 mm11.05 mm11.77 mm
9/16"-12 UNC2.12 mm (12.0 TPI)12.23 mm12.50 mm13.28 mm
5/8"-11 UNC2.31 mm (11.0 TPI)13.63 mm13.93 mm14.78 mm
3/4"-10 UNC2.54 mm (10.0 TPI)16.58 mm16.91 mm17.84 mm
7/8"-9 UNC2.82 mm (9.0 TPI)19.48 mm19.84 mm20.88 mm
1"-8 UNC3.17 mm (8.0 TPI)22.31 mm22.72 mm23.89 mm
#0-80 UNF0.32 mm (80.0 TPI)1.21 mm1.26 mm1.37 mm
#1-72 UNF0.35 mm (72.0 TPI)1.51 mm1.56 mm1.69 mm
#2-64 UNF0.40 mm (64.0 TPI)1.80 mm1.85 mm2.00 mm
#3-56 UNF0.45 mm (56.0 TPI)2.07 mm2.13 mm2.30 mm
#4-48 UNF0.53 mm (48.0 TPI)2.33 mm2.40 mm2.59 mm
#5-44 UNF0.58 mm (44.0 TPI)2.61 mm2.69 mm2.90 mm
#6-40 UNF0.64 mm (40.0 TPI)2.89 mm2.97 mm3.20 mm
#8-36 UNF0.71 mm (36.0 TPI)3.48 mm3.57 mm3.83 mm
#10-32 UNF0.79 mm (32.0 TPI)4.05 mm4.16 mm4.45 mm
#12-28 UNF0.91 mm (28.0 TPI)4.60 mm4.72 mm5.05 mm
1/4"-28 UNF0.91 mm (28.0 TPI)5.47 mm5.58 mm5.92 mm
5/16"-24 UNF1.06 mm (24.0 TPI)6.91 mm7.04 mm7.43 mm
3/8"-24 UNF1.06 mm (24.0 TPI)8.49 mm8.63 mm9.02 mm
7/16"-20 UNF1.27 mm (20.0 TPI)9.87 mm10.04 mm10.51 mm
1/2"-20 UNF1.27 mm (20.0 TPI)11.46 mm11.63 mm12.10 mm
9/16"-18 UNF1.41 mm (18.0 TPI)12.91 mm13.10 mm13.62 mm
5/8"-18 UNF1.41 mm (18.0 TPI)14.50 mm14.68 mm15.20 mm
3/4"-16 UNF1.59 mm (16.0 TPI)17.50 mm17.71 mm18.29 mm
7/8"-14 UNF1.81 mm (14.0 TPI)20.46 mm20.69 mm21.36 mm
1"-12 UNF2.12 mm (12.0 TPI)23.34 mm23.61 mm24.39 mm
1/4"-32 UNEF0.79 mm (32.0 TPI)5.58 mm5.68 mm5.97 mm
3/8"-32 UNEF0.79 mm (32.0 TPI)8.75 mm8.85 mm9.15 mm
1/2"-28 UNEF0.91 mm (28.0 TPI)11.82 mm11.93 mm12.27 mm
1/16"-27 NPT0.94 mm (27.0 TPI)7.02 mm7.14 mm7.49 mm
1/8"-27 NPT0.94 mm (27.0 TPI)9.37 mm9.49 mm9.84 mm
1/4"-18 NPT1.41 mm (18.0 TPI)12.34 mm12.52 mm13.04 mm
3/8"-18 NPT1.41 mm (18.0 TPI)15.77 mm15.95 mm16.47 mm
1/2"-14 NPT1.81 mm (14.0 TPI)19.57 mm19.80 mm20.47 mm
3/4"-14 NPT1.81 mm (14.0 TPI)24.90 mm25.14 mm25.81 mm
1"-11.5 NPT2.21 mm (11.5 TPI)31.25 mm31.54 mm32.35 mm
Code d'usinage CNC
Paramètres CNC
Vitesse de coupe (Vc)15 m/min (50 SFM)
Avance par tour1.000 mm/rev
Vitesse d'avance G94500 mm/min (19.69 IPM)
Conseils de lubrificationChlorinated / sulfurized heavy cutting oil
(========================================================)
( TOOLS AA CNC TAPPING SETUP SHEET & TOOLING NOTE )
( Standard: METRIC_COARSE | Fastener: M6 )
(========================================================)
THREAD PROFILE:
  Nominal Size:       M6
  Major Diameter:     6.000 mm  (0.2362 in)
  Thread Pitch:       1.000 mm  (25.40 TPI)
  Tap Process Type:   CUTTING TAP (Fluted Shear Cutting)
  Target Engagement:  75%

RECOMMENDED PRE-DRILL HOLE:
  Primary Drill Bit:  5.0 mm
  Drill Diameter:     5.000 mm  (0.1969 in)
  Theoretical Bore:   5.026 mm
  Actual Engagement:  77.0%
  Safe Drill Range:   4.96 mm to 5.29 mm

DEPTH STOPS (BLIND HOLE):
  Full Usable Thread: 12.00 mm
  Chamfer Style:      PLUG TAP (3-5 leads)
  Stop to Shoulder:   19.00 mm
  Stop to Drill Tip:  20.50 mm  (118-deg jobber point)

CNC RIGID TAPPING SPEED & FEED (G84 CYCLE):
  Workpiece Material: Low Carbon / Mild Steel 1018 (70% engagement)
  Cutting Lubricant:  Chlorinated / sulfurized heavy cutting oil
  Spindle Speed:      S500 RPM  (Vc = 15 m/min / 50 SFM)
  Feed Rate (G94):    F500 mm/min
  Feed Rate (G95):    F1.0000 mm/rev  (0.03937 in/rev)

SAMPLE RIGID TAPPING G-CODE SNIPPET:
  G90 G54 G00 X0. Y0.
  G43 H01 Z5.0 M08
  (TOOL 1: PRE-DRILL HOLE)
  G83 Z-20.50 R2.0 Q3.0 F120.
  G80
  (TOOL 2: RIGID TAP)
  M29 S500
  G84 Z-19.00 R5.0 F500
  G80
  G00 Z50. M09
(========================================================)
Indicateur principal5.0 mm
Rendement / Capacité5.026 mm
Résultat net500 mm/min
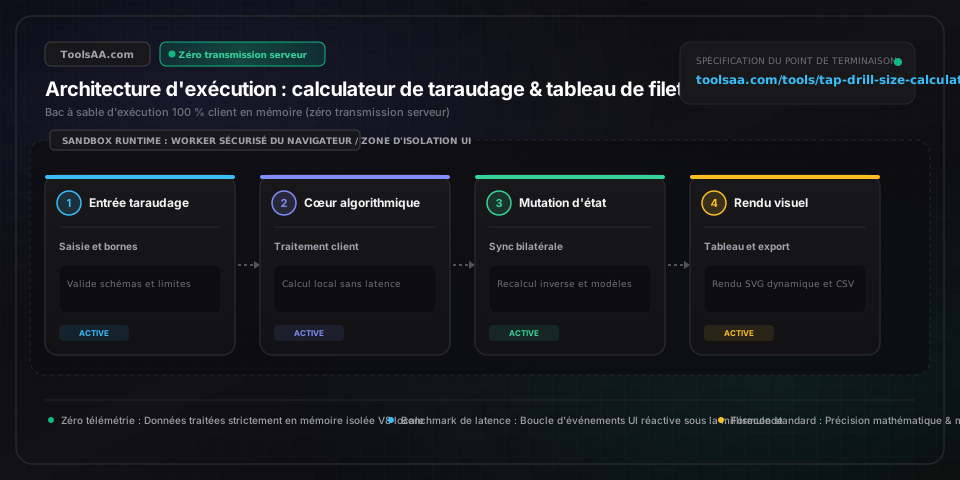
Référence technique et guide d'architecture

Calculateur Avant-Trou & Taraudage — Guide de référence

Calculez le diamètre exact de perçage d'avant-trou pour filetages métriques ISO (M1–M68) et impériaux Unified (UNC, UNF, UNEF #0–2") pour tarauds coupants et tarauds à déformer (refouleurs), avec taux d'engagement du filet réglable (% de prise), recommandations par matériau et alignement automatique sur les forets métriques, fractionnaires, numérotés et lettres.

Calculateur Avant-Trou & Taraudage — Guide de référence — Architecture en mémoire côté client et flux de données

Paramètres clés et contrôles

designation_nominale_filetageISO Métrique (M) / Unified Inch (UNC/UNF/UNEF)

Définit la géométrie nominale du filetage selon les normes ISO 261 / ISO 965-1 (métrique pas gros/fin M1–M68) et ASME B1.1 (pouce unifié #0000–2" UNC, UNF, UNEF). Détermine le diamètre nominal extérieur (D_major) et le pas (P en mm, ou TPI = 1/P filets par pouce). Exécution intégrale côté client en mémoire navigateur sans aucune télémétrie réseau, garantissant une confidentialité absolue pour les flux d'ingénierie CAO/FAO propriétaires.

Par défaut : M8 × 1,25 (Pas métrique standard)
mecanisme_outil_taraudTaraud coupant à évacuation de copeaux | Taraud à déformer (refouleur)

Sélectionne le mode physique de génération du filet. Les tarauds coupants usinent la matière au diamètre intérieur de noyau (D_minor = D_major - 1,08253 × P) et évacuent les copeaux par leurs goujures. Les tarauds à déformer sans goujure (refouleurs) déplacent plastiquement les métaux ductiles pour former crêtes et fonds sans copeau, déplaçant l'avant-trou requis à proximité du diamètre sur flancs (D_form ≈ D_major - 0,5 × P).

Par défaut : Taraud coupant (standard à goujures)
pourcentage_prise_filet_ciblePourcentage (50,0 % – 85,0 %)

Spécifie le taux cible d'engagement du taraudage par rapport à la hauteur théorique du filet de base (H = 0,866025 × P). La référence en usinage standard est de 60 % à 75 %. Dicté par le seuil de rupture en traction de la vis : 60 % de prise assure >95 % de la résistance mécanique à l'arrachement pour une longueur d'implantation de 1,5× le diamètre, tandis que dépasser 75 % dans les aciers alliés accroît le couple de taraudage jusqu'à 300 % sans gain structurel.

Par défaut : 75,0 %
classe_materiau_pieceNuance et dureté du matériau (ISO P/M/K/N/S/H)

Ajuste les limites d'engagement admissibles selon l'écrouissage et la résistance au cisaillement du matériau. L'aluminium ductile (6061-T6) et le laiton admettent 70 % à 75 % d'engagement. Les aciers inoxydables austénitiques (AISI 304/316) et le titane grade 5 (Ti-6Al-4V) imposent une réduction à 55 %–62 % avec des lubrifiants extrême-pression (EP) pour prévenir le grippage, la rupture du taraud et le dérapage du foret.

Par défaut : Acier bas carbone (1018, S235 / A36)
catalogue_forets_ajustementMétrique (0,05 mm) | Fractionnaire (1/64") | Numéroté (#1–#80) | Lettre (A–Z)

Pilote l'algorithme de quantification par recherche binaire en O(log n) associant les diamètres théoriques d'avant-trou aux outils commerciaux parmi plus de 250 tailles standard de forets. Calcule l'écart exact d'engagement (Δ% de filet) en précision 64 bits IEEE 754 pour vérifier la conformité du foret (métrique, numéroté, lettre ou fractionnaire) avec les tolérances mécaniques.

Par défaut : Tous systèmes d'outillage (optimal le plus proche)

Conseils de pro et bonnes pratiques

Le paradoxe d'équivalence de résistance à 60 % de prise de filet

Plus de 90 % des ruptures de tarauds en atelier proviennent de l'idée reçue selon laquelle un engagement de 100 % est nécessaire pour maximiser la tenue mécanique. Les essais d'arrachement sous traction selon l'ASME B1.1 prouvent que dès lors que la longueur d'implantation dépasse 1,5× le diamètre de la vis, le fût de vis casse avant le dépouillement des filets internes, même à seulement 60 % d'engagement. Passer de 65 % à 80 % n'apporte que moins de 3 % de résistance au cisaillement supplémentaire, mais fait exploser le couple de coupe de 200 % à 300 %. Dans les inox austénitiques (304/316) et l'acier 42CrMo4 (4140), visez impérativement 58 % à 65 % pour éliminer tout risque de grippage par écrouissage.

Le désastre dimensionnel du taraudage par déformation

Ne percez jamais un avant-trou pour taraud à déformer (refouleur) d'après un tableau de taraud coupant. Un taraud coupant enlève de la matière et requiert un perçage de 6,8 mm (lettre H / 0,2660") pour un M8 × 1,25. Un taraud à refouler déforme le métal sans copeau et exige un avant-trou de 7,4 mm (29/64" / 0,2913"). Forcer un taraud à refouler M8 dans un trou de 6,8 mm impose un refoulement volumique supérieur à 125 % du volume théorique, générant une pression radiale hydrostatique titanesque qui pulvérise net les tarauds en carbure ou en HSS-E en moins de deux tours.

Dégagement de fond de trou borgne et géométrie de pointe du foret

Buter un taraud contre un amas de copeaux ou sur la pointe conique d'un trou borgne détruit instantanément l'outil. La profondeur totale de perçage doit être égale à : Profondeur utile taraudée + Longueur de l'entrée du taraud (1,5 pas pour un taraud finisseur, 3 à 5 pas pour un intermédiaire, 8 pas pour un ébaucheur) + Réserve d'évacuation des copeaux (2 à 4 pas) + Hauteur de pointe conique du foret (L_tip). Pour un foret standard à angle de pointe de 118°, appliquez L_tip = 0,300 × Diamètre du foret ; pour un foret à 135° à affûtage en croix (split-point), calculez L_tip = 0,207 × Diamètre du foret.

Architecture de quantification IEEE 754 sans dérive côté client

Lors des conversions CAO/FAO multi-unités, convertir les pas impériaux par division flottante (ex. 20 TPI → 1,2700000000000002 mm) entraîne une dérive de représentation binaire susceptible de fausser les seuils de forets numérotés. ToolsAA traite les dimensions impériales via des représentations rationnelles exactes, exécutant une recherche binaire en O(log n) sur une table de forets immuable et isolée. Cela garantit un alignement d'outil rigoureusement déterministe (ex. 1/4-20 UNC est associé de façon stricte au foret numéroté #7 à 0,2010" / 75,2 % d'engagement) sans latence cloud ni fuite de données.

Pièges courants et dépannage

⚠️Le taraud bloque, broute ou casse dès les 2 à 3 premiers tours

Vérifiez d'abord qu'un taraud à déformer n'a pas été engagé par mégarde dans un avant-trou prévu pour taraud coupant (ex. 6,8 mm au lieu de 7,4 mm pour du M8). Ensuite, appliquez la formule inverse : %Filet = (D_major - D_réel) × 76,98 / P (métrique) ou (D_major - D_réel) × TPI / 0,01299 (pouce). Si l'engagement dépasse 70 % sur un inox ou un acier allié, augmentez le diamètre du foret pour cibler 60 % à 65 %. Troisièmement, remplacez les forets émoussés qui écrouissent superficiellement la paroi avant le taraudage. Enfin, contrôlez le faux-rond de la broche (<0,02 mm) et utilisez une pâte de taraudage extrême-pression (EP) enrichie en chlore ou en soufre.

⚠️Filetages non conformes au calibre Entre/N'entre pas ou vis arrachée sous couple

Le refus au calibre N'entre pas (tampon fileté) indique un avant-trou surdimensionné ou un phénomène prononcé de lobage (perçage tri-oval). Contrôlez le faux-rond et la concentricité du mandrin : un foret hélicoïdal à deux lèvres sans pointage préalable perce couramment avec 0,08 à 0,20 mm d'excédent. Pour des classes de tolérance serrées comme 6H ou 2B/3B, effectuez un pointage rigide, percez 0,2 mm sous la cote et finissez à l'alésoir avant de tarauder. Avec un taraud à refouler, des crêtes de filet incomplètes signalent un avant-trou trop grand ; vérifiez que l'allongement à la rupture du matériau est ≥10 % et ajustez le diamètre à ±0,02 mm.

⚠️Bourrage de copeaux et arrachement des filets lors de l'inversion de broche en trou borgne

L'utilisation de tarauds à goujures droites ou à entrée hélicoïdale (tarauds 'gun') en trou borgne repousse les copeaux vers le fond où ils se compactent, se coincent dans les dents et cisaillent le filetage ou cassent le taraud lors de l'inversion de rotation. Remplacez-les par des tarauds à goujures hélicoïdales à droite (hélice de 35° à 45°), qui évacuent les copeaux vers le haut hors du trou. Pour les matériaux pâteux (acier doux, inox austénitique série 300), appliquez une microlubrification continue sous pression ou une huile entière haute viscosité, et prévoyez une réserve de dégagement d'au moins 3 pas sous la profondeur taraudée.

Foire aux questions (FAQ)

Comment calculer le diamètre de perçage avant taraudage avec la formule standard ?▼

Pour les tarauds coupants standard à profil 60°, appliquez la formule fondamentale d'usinage : Diamètre foret = Diamètre nominal - (Pas × % Filet / 76,98) en métrique, ou Diamètre foret = Diamètre nominal - (% Filet × 0,01299 / TPI) en impérial. Selon la règle empirique classique pour un engagement de 75 % : Foret métrique = Diamètre nominal - Pas (ex. un taraud M6 × 1,0 nécessite un foret de 6,0 - 1,0 = 5,0 mm). En impérial : Foret ≈ Diamètre nominal - (1 / TPI) (ex. un taraud 1/4-20 UNC exige 0,250 - 0,050 = 0,200", associé au foret numéroté #7 de 0,2010").

Quel pourcentage d'engagement de filet faut-il choisir ?▼

Une idée reçue très répandue en mécanique est de croire qu'un filetage doit être engagé à 100 %. En pratique, une prise de filet de 60 % à 65 % confère plus de 95 % de la résistance mécanique maximale à l'arrachement par rapport à un filet à 100 %, car la vis casse en traction avant que le taraudage ne cède dès que la prise dépasse 1,5× le diamètre. Passer de 65 % à 85 % d'engagement triple le couple de taraudage, multipliant le risque de bris d'outil, en particulier dans les inox écrouissables (304/316) et les alliages de titane. Ciblez 70 % à 75 % pour les alliages tendres (aluminium, laiton) et 55 % à 65 % pour les aciers alliés et inox.

Pourquoi les tarauds à déformer exigent-ils un foret bien plus grand que les tarauds coupants ?▼

Les tarauds coupants usinent et évacuent des copeaux par leurs goujures, ce qui implique un avant-trou égal au diamètre de fond de filet (diamètre de noyau). Les tarauds à déformer (tarauds à refouler ou sans goujure) déplacent et font fluer plastiquement la matière pour générer les crêtes et fonds de filets sans aucun copeau. L'avant-trou doit donc être calibré près du diamètre sur flancs. La formule est : Foret métrique = Diamètre nominal - (0,0068 × % Filet × Pas), ce qui donne pour 75 % d'engagement environ : Diamètre nominal - (0,5 × Pas). Pour du M8 × 1,25, un taraud coupant réclame un foret de 6,8 mm, alors qu'un taraud à refouler impose un foret de 7,4 mm. Engager un taraud à refouler dans un perçage de 6,8 mm casse l'outil instantanément !

Quel foret utiliser pour tarauder du M8 ?▼

Pour un taraud coupant métrique standard M8 × 1,25 (pas gros) avec un engagement classique d'environ 75 %, utilisez un foret de 6,8 mm (équivalent impérial le plus proche : 17/64" ou lettre H à 0,2660" / 6,76 mm). Pour un taraud coupant à pas fin M8 × 1,0, utilisez un foret de 7,0 mm. Pour un taraud à déformer (refouleur) M8 × 1,25, le perçage requis est impérativement de 7,4 mm.

Quel foret choisir pour un taraudage 1/4-20 ?▼

Pour un taraud coupant standard 1/4-20 UNC à 75 % d'engagement, le foret standard d'atelier est le foret numéroté #7 (0,2010" / 5,105 mm). Si vous n'avez pas de foret #7, un foret fractionnaire 13/64" (0,2031" / 5,16 mm) donne 72 % d'engagement (parfaitement admissible dans l'acier doux), et un foret métrique de 5,0 mm assure 76 % d'engagement.

Quelle doit être la profondeur de perçage avant taraudage d'un trou borgne ?▼

Pour éviter que le taraud ne talonne au fond et ne se brise net, un trou borgne doit être percé plus profondément que la longueur filetée requise. Profondeur totale de perçage = Profondeur utile de taraudage + Chanfrein d'entrée du taraud (1 à 2 pas pour un finisseur, 3 à 5 pas pour un intermédiaire, 7 à 10 pas pour un ébaucheur) + Garde d'évacuation des copeaux (2 à 4 pas) + Hauteur de pointe du foret (pour une pointe standard à 118°, ajouter 0,3 × diamètre du foret ; pour 135°, ajouter 0,2 × diamètre du foret).

Outils et utilitaires connexes

Tous les outils →
Calculateur pas/mm & E-stepsUtilitaire

Calculez les pas/mm théoriques et mesurés, pas par pouce ou la rotation_distance Klipper pour imprimantes 3D et CNC. Calibrez courroies GT2, vis trapézoïdales T8, vis à billes et E-steps extrudeur.

Ouvrir l'outil→
Calcul Moquette & Passage d'EscalierUtilitaire

Calculez le métrage linéaire, la surface en m² et les rouleaux de passage pour escalier droit ou à palier. Compare la pose enveloppée et la pose en cascade avec les chutes de coupe.

Ouvrir l'outil→
Calculateur Pâte à Sucre & Pièce MontéeUtilitaire

Calculez le poids exact de pâte à sucre, le diamètre d'abaisse et les besoins en pains pour gâteaux ronds, carrés et pièces montées, sans craquelure ni gaspillage.

Ouvrir l'outil→
Rendement Potager & PlanificateurUtilitaire

Simulateur complet de récolte potagère pour jardiniers amateurs et adeptes de l'autosuffisance. Estimez le rendement en kilogrammes sur plus de 30 légumes, les portions familiales, la surface de culture requise et l'apport calorique.

Ouvrir l'outil→
Calculateur Espacement Potager & SemisUtilitaire

Calculez l'espacement optimal des plants, la densité au mètre carré et la capacité de vos planches, bacs ou rangs. Comparez les rendements en quadrillage carré ou quinconce.

Ouvrir l'outil→
Calculateur chimie spa & dosageUtilitaire

Calculez les dosages précis de produits chimiques pour spa : chlore, brome, pH, alcalinité (TAC), dureté calcique (TH) et traitement choc. Inclut l'Indice de saturation de Langelier (LSI) et le calcul de l'intervalle de vidange.

Ouvrir l'outil→