Zurück zur Übersicht
OEE-Rechner & Anlageneffektivität

OEE-Rechner & Gesamtanlageneffektivität

OEE (Gesamtanlageneffektivität) sofort berechnen. Verfügbarkeit, Leistung und Qualität präzise erfassen, die sechs großen Verlustquellen analysieren und Durchsatzpotenziale simulieren.

Voreinstellungen
Soll-Taktzeit
BetriebszeitNetto: 450 Minuten
8.0 Stunden
Minuten
Geplante Ausschlüsse
Minuten
Verfügbarkeit
Minuten
Minuten
Leistung
1 BPM
Sekunden
Stück
Qualität
Stück
Stück
Währung (€)
$/Stunden
$/pro Stück
OEEBranchendurchschnitt (60–75 %)
72.5%Zielwert: 85%
Abstand zu World-Class-Niveau:-12.5%
VerfügbarkeitZielwert:: 90%
82.2%
Tatsächliche Betriebszeit:370 Minuten
Geplante Stillstände:80 Minuten
LeistungZielwert:: 95%
90.8%
Ideale Netto-Laufzeit:336.0 Minuten
Geschwindigkeitsverlust:34.0 Minuten
QualitätZielwert:: 99.9%
97.1%
Anzahl Gutteile:466
Ausschuss & Nacharbeit:14
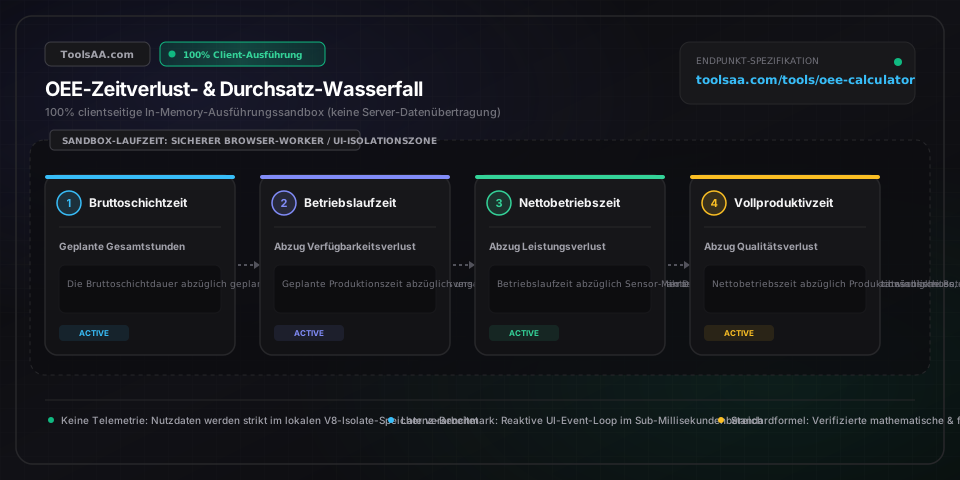
Zeit-WasserfallVoll produktive Zeit: 326.2 / 480 Minuten
Bruttoschichtzeit: 480 Minuten (100%)Geplante Produktionszeit: 450 MinutenBetriebszeit: 370 MinutenVoll produktive Zeit: 326.2 Minuten (OEE: 72.5%)
Geplante Pausen
Stillstand & Rüsten
Netto-Betriebszeit
Voll produktive Zeit
TEEP22.7%

Gesamtanlagennutzung (TEEP): Verhältnis von tatsächlicher wertschöpfender Produktionszeit zur theoretischen Maximalkapazität (24/7).

Gutteile466

Gutquote: 97.1%

Ausschussquote4.58%

14 Ausschuss + 8 Nacharbeit

Finanzieller Gesamtverlust$1,096

Durchschnittliche fixe und variable Betriebskosten je Arbeitsschicht (Energie, Personal und Werkzeugverschleiß).

Gesamtanlageneffektivität (OEE)72.5%
Verfügbarkeit82.2%
Leistung90.8%
Qualität97.1%
TEEP22.7%
Opportunitätsverlust$1,096
Normen- & MethodenhinweisBerechnungsmethodik orientiert an VDI 3423, ISO 22400 und SEMI E10. Alle Kennzahlen dienen als Richtwerte für die kontinuierliche Prozessverbesserung.
Technische Referenz & Architektur-Leitfaden

OEE-Rechner & Gesamtanlageneffektivität — Referenzhandbuch

OEE (Gesamtanlageneffektivität) präzise berechnen. Verfügbarkeit, Leistung und Qualität lückenlos erfassen, die sechs großen Verluste analysieren und Durchsatzpotenziale gezielt heben.

OEE-Rechner & Gesamtanlageneffektivität — Referenzhandbuch — Client-seitige In-Memory-Architektur und Datenfluss

Wichtige Parameter & Einstellungen

Geplante Produktionszeit (PPT)Dauer in Minuten

Vorgesehene Schichtdauer abzüglich gesetzlich und betrieblich geplanter Stillstände wie festgelegte Pausen, gesetzliche Ruhezeiten und planmäßige Instandhaltungs- oder Wartungsfenster.

Standard: 450 Min. (8-Std.-Schicht abzüglich 30 Min. Pause)
Betriebszeit (Laufzeit)Dauer in Minuten

Die exakte Dauer, in der die Produktionsanlage eingeschaltet war und aktiv produzierte; berechnet als geplante Produktionszeit abzüglich ungeplanter Maschinenausfälle und Rüst- bzw. Einrichtzeiten.

Standard: 370 Min.
Ideale Taktzeit (Typenschild-Standard)Sekunden pro Stück oder Stück pro Minute

Die vom Maschinenhersteller spezifizierte minimale theoretische Zykluszeit unter reibungsfreien Idealbedingungen. Entspricht der reinen Konstruktionskapazität und nicht gedrosselten oder budgetierten Betriebsgeschwindigkeiten.

Standard: 42,0 Sekunden/Stück
Verfügbarkeitsfaktor (A)Prozentualer Anteil

Verhältnis der tatsächlichen Betriebszeit zur geplanten Produktionszeit. Der internationale TPM-Benchmark (Total Productive Maintenance) für Spitzenleistung liegt bei 90,0 % oder höher.

Standard: >= 90,0 %
Leistungsgrad (P)Prozentualer Anteil

Verhältnis der Ist-Leistung zur theoretischen Soll-Leistung während der Betriebszeit; erfasst Kurzstillstände unter 5 Minuten sowie chronischen Leerlauf. Der angestrebte Spitzen-Benchmark liegt bei 95,0 % oder höher.

Standard: >= 95,0 %
Qualitätsrate (Q)Prozentualer Anteil

Anteil der fehlerfreien Gutteile (First Pass Yield) an der Gesamtstückzahl, bereinigt um Ausschuss, Anlaufverluste und Nacharbeit. Der Six-Sigma-Spitzenwert liegt bei 99,9 % oder höher.

Standard: >= 99,9 %
Gesamtanlageneffektivität (OEE)Zusammengesetzter Prozentindex

Die ganzheitliche Kennzahl aus dem Produkt von Verfügbarkeit, Leistung und Qualität. Beziffert die tatsächlich wertschöpfende Anlagenleistung. Der weltweite TPM-Benchmark für World-Class Manufacturing liegt bei 85,0 % oder höher.

Standard: >= 85,0 %
Gesamteffektivität der Betriebsmittel (TEEP)Kapazitätsauslastung in Prozent

Makro-Nutzungsgrad, der die wertschöpfende Ausbringung an der gesamten Kalenderzeit (24 Stunden pro Tag, 365 Tage im Jahr, 168 Wochenstunden) misst; deckt ungenutzte Kapazitätsreserven ohne Neuinvestitionen auf.

Standard: 50,0 % bis 75,0 %
Profi-Tipps & Best Practices

Der blinde Fleck der 'versteckten Fabrik': Mikro-Stillstände

Unterbrechungen unter 3 bis 5 Minuten (z. B. Sensorstörungen, verklemmte Werkstücke oder Materialstaus) werden in manuellen Schichtberichten selten erfasst. Das Bedienpersonal verbucht sie oft als Normalbetrieb, was die rechnerische Verfügbarkeit künstlich aufbläht und den Leistungsgrad drastisch senkt. Liegt Ihre Leistung dauerhaft unter 85 %, während die Verfügbarkeit über 95 % anzeigt, sind Mikro-Stopps Ihr primärer Engpass.

Fallstrick: Falsche Kalibrierung der Nenngeschwindigkeit

Kalibrieren Sie die ideale Taktzeit niemals anhand historischer Mittelwerte, budgetierter Planvorgaben oder gedrosselter Wohlfühlgeschwindigkeiten der Bediener. Dies zementiert schleichenden Geschwindigkeitsverlust und führt zu rechnerisch unmöglichen Leistungswerten über 100 %. Setzen Sie stets die vom Hersteller (OEM) garantierte Typenschild-Geschwindigkeit als theoretisches Maximum an.

Rüst- und Einrichtzeiten nicht aus der PPT herausrechnen

Produkt- und Werkzeugwechsel sind Verfügbarkeitsverluste und dürfen keinesfalls von der geplanten Produktionszeit (PPT) abgezogen werden. Wer Rüstzeiten aus dem Nenner streicht, schönt den OEE-Wert künstlich und verschleiert erhebliche Einsparpotenziale durch Rüstzeitoptimierung nach der SMED-Methode (Single-Minute Exchange of Die).

Nachbearbeitete Teile niemals als 'Gutteile' verbuchen

Wiederaufbereitete Teile dürfen in der primären Qualitätsrate nicht als fehlerfrei gewertet werden. Nacharbeit bindet zusätzliche Maschinenlaufzeit, Bedienpersonal und Werkzeugstandzeit. Die OEE-Qualitätssäule misst kompromisslos die Erstausbeute (First Pass Yield, FPY); jedes Teil, das einen zweiten Korrekturdurchlauf erfordert, gilt als Qualitätsverlust.

Häufige Fehlerquellen & Fehlerbehebung

⚠️Die Leistungsberechnung ergibt einen unplausiblen Wert von über 100 %.

Prüfen Sie die hinterlegte ideale Taktzeit und die Werkzeugnestzahl (Kavitäten). Ein Leistungsgrad von über 100 % entsteht, wenn die konfigurierte Soll-Taktzeit langsamer angesetzt ist als die reale mechanische Leistungsgrenze der Maschine oder wenn ein Mehrfachwerkzeug mehrere Teile pro Hub ausstößt, der Zykluszähler jedoch auf Einzelteilfertigung eingestellt ist.

⚠️Der OEE-Wert liegt bei soliden 80 %, dennoch werden Liefertermine und Produktionsquoten verfehlt.

Überprüfen Sie die Abzüge von der geplanten Produktionszeit. Werden geplante Wartungen, Schichtübergaben, Reinigung und Rüstphasen von 3 oder mehr Stunden pro Schicht komplett aus der PPT herausgerechnet, misst die OEE lediglich ein künstlich verengtes Zeitfenster. Nutzen Sie in diesem Fall die Kennzahl TEEP, um die Gesamtanlagenauslastung bezogen auf die vollen 168 Wochenstunden realistisch abzubilden.

⚠️Die Verfügbarkeit bricht ein, weil Bediener Werkzeugjustierungen als Maschinenausfall erfassen.

Definieren Sie eine klare Trennlinie zwischen ungeplanten technischen Störungen (Anlagenausfall) und betrieblichen Einstellarbeiten (Rüsten/Einrichten). Erfassen Sie beide Verlustarten getrennt im Rahmen der sechs großen Verluste (Six Big Losses), um zielgerichtet zwischen vorbeugender Instandhaltung und standardisierten Arbeitsabläufen zu differenzieren.

Häufig gestellte Fragen (FAQ)

Wie lautet die genaue mathematische Formel zur OEE-Berechnung?▼

Die OEE errechnet sich durch Multiplikation von Verfügbarkeit, Leistung und Qualität: OEE = Verfügbarkeit × Leistung × Qualität. Im Detail gilt: Verfügbarkeit = Betriebszeit / Geplante Produktionszeit; Leistung = (Gesamtstückzahl × Ideale Taktzeit) / Betriebszeit; Qualität = Gutteile / Gesamtstückzahl. Algebraisch gekürzt ergibt sich die vereinfachte OEE-Formel: OEE = (Gutteile × Ideale Taktzeit) / Geplante Produktionszeit.

Welcher OEE-Wert gilt in der Industrie als gut oder weltklasse?▼

Ein OEE-Wert ab 85,0 % gilt weltweit als Spitzenstandard ('World-Class OEE'), begründet durch Seiichi Nakajima im Rahmen des Total Productive Maintenance (TPM). Dieser Richtwert setzt sich idealtypisch aus 90,0 % Verfügbarkeit, 95,0 % Leistung und 99,9 % Qualität zusammen. In der industriellen Praxis erreichen durchschnittliche Fertigungsbetriebe meist nur Werte zwischen 55,0 % und 65,0 %; ein OEE-Wert von 85 % kennzeichnet somit das oberste Dezil operativer Exzellenz.

Worin liegt der Unterschied zwischen OEE und TEEP?▼

Der grundlegende Unterschied liegt in der Bezugsbasis (dem Nenner): Die OEE setzt die wertschöpfende Produktionszeit ins Verhältnis zur geplanten Produktionszeit (ohne planmäßige Werksstillstände, Wochenenden, Feiertage oder unbesetzte Schichten). TEEP (Total Effective Equipment Performance) hingegen bezieht sich auf die gesamte Kalenderzeit von 168 Wochenstunden (24/7). TEEP spiegelt die makroökonomische Gesamtkapitalauslastung wider und zeigt, ob der Ausstoß ohne Maschinenneukauf allein durch zusätzliche Schichten gesteigert werden kann.

Was sind die sechs großen Verluste (Six Big Losses) und wie ordnen sie sich der OEE zu?▼

Die sechs großen Verluste gliedern typische Ineffizienzen in drei Kernpaare: Verfügbarkeitsverluste umfassen (1) ungeplante Anlagenstillstände/Störungen und (2) Rüst- und Einrichtzeiten; Leistungsverluste umfassen (3) Kurzstillstände/Leerlauf (unter 5 Minuten) und (4) reduzierte Betriebsgeschwindigkeit; Qualitätsverluste umfassen (5) Anlaufschrott/Warmfahrverluste und (6) Produktionsausschuss. Durch gezielte Gegenmaßnahmen in jedem dieser Bereiche lässt sich der jeweilige OEE-Faktor direkt steigern.

Wie berechnet man die OEE bei mehreren Produkten mit unterschiedlichen Taktzeiten in einer Schicht?▼

Werden in einer Schicht mehrere Artikelvarianten mit variierenden Zykluszeiten produziert, errechnet man zunächst die Netto-Betriebszeit als Summe der Produkte aus Stückzahl und individueller Idealtaktzeit je Artikel: Netto-Betriebszeit = Σ(Stückzahl_i × Ideale_Taktzeit_i). Diese aggregierte Netto-Betriebszeit wird anschließend durch die tatsächliche Betriebszeit der Schicht geteilt, um einen unverzerrten und mathematisch exakten Gesamtleistungsgrad zu ermitteln.

Verwandte Tools & Hilfsprogramme

Alle Tools →
Kriechkeller Dampfsperre RechnerDienstprogramm

Berechnung von Kriechkeller-Dampfsperren: Quadratmeter, Rollen, Nahtband, Butyl-Dichtband und Pfeilerabdichtung. Inklusive IRC R408.3-Prüfung, Rollen-Optimierer und Kosten.

Tool öffnen→
Hydraulikzylinder Kraft & Auslegungengineering

Druck- und Zugkraft, Ringfläche, Hubgeschwindigkeit, Zykluszeit, Antriebsleistung sowie Euler-Knicklast für Hydraulikzylinder in Echtzeit berechnen.

Tool öffnen→
SaaS Magic Number & CAC-Payback Rechnerfinance

Professioneller Rechner für SaaS Magic Number, CAC-Payback und Vertriebseffizienz. Mit Rohertragsanpassung, zeitversetzter S&M-Modellierung, Zielwertsuche und dynamischer Sensitivitätsmatrix nach Bessemer- und Scale-Venture-Partners-Benchmarks.

Tool öffnen→
Keilriemen- & Achsabstandsrechnerengineering

Exakte Berechnung von Wirk-, Innen- und Außenlänge, Achsabstand und Umschlingungswinkel von Keilriemen mit automatischer Anpassung an ISO- und RMA-Normgrößen.

Tool öffnen→
Drahtseil- & AnschlagmittelrechnerDienstprogramm

Professioneller Ingenieurrechner für Drahtseilzugkräfte, Kraneinscherungs-Wirkungsgrade, Vektorkräfte mehrsträngiger Anschlagmittel, Winden-Umlenkrollen und Seildurchhang. Konform mit EN 12385, ASME B30.5, ASME B30.9 und OSHA 1926.1414 mit dynamischer D/d-Biegebewertung und inverser Sicherheitsfaktor-Dimensionierung.

Tool öffnen→
Traufenlüftung & Dachbelüftung (NFA)Dienstprogramm

Professioneller Rechner für vorschriftsmäßige Dachbelüftung: Berechnet erforderliche Traufenlüfter, Lüftungsbänder, den freien Lüftungsquerschnitt (NFA) sowie Sparrenabstände gemäß IRC R806.1 (1/150) und R806.2 (1/300). Mit Druckausgleichsanzeige, Sparrenfeld-Kollisionsprüfung und Zuschnittlisten.

Tool öffnen→