Retour au portail d'outils
Calculateur TRS & OEE Industriel

Calculateur TRS (OEE) & Efficience

Calculez instantanément votre Taux de Rendement Synthétique (TRS / OEE). Évaluez la disponibilité, la performance et la qualité, ciblez les 6 grandes pertes et optimisez vos cadences de production.

Préréglages
Cadence nominale de référence
Temps de fonctionnementNet: 450 Minutes
8.0 Heures
Minutes
Exclusions
Minutes
Disponibilité
Minutes
Minutes
Performance
1 BPM
Secondes
Pièces
Qualité
Pièces
Pièces
Devise (€)
$/Heures
$/L'unité
TRSRendement standard
72.5%Cible: 85%
Écart au standard World Class:-12.5%
DisponibilitéObjectif :: 90%
82.2%
Durée de fonctionnement effective:370 Minutes
Arrêts programmés:80 Minutes
PerformanceObjectif :: 95%
90.8%
Temps net théorique:336.0 Minutes
Pertes de cadence et sous-vitesse:34.0 Minutes
QualitéObjectif :: 99.9%
97.1%
Nombre de pièces conformes:466
Rebuts et pièces non conformes:14
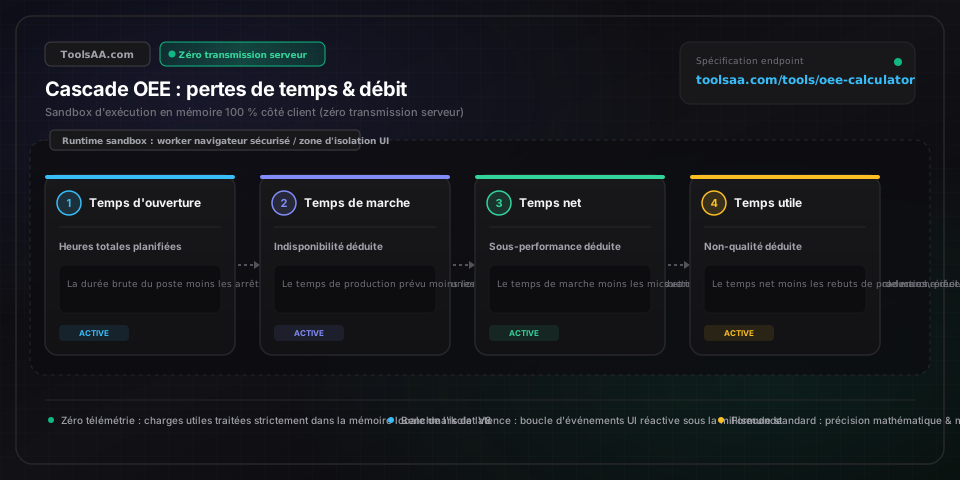
Cascade des tempsTemps utile productif: 326.2 / 480 Minutes
Temps d'ouverture total: 480 Minutes (100%)Temps requis de production: 450 MinutesTemps de fonctionnement: 370 MinutesTemps utile productif: 326.2 Minutes (TRS: 72.5%)
Pauses planifiées
Arrêts et changements de série
Temps de fonctionnement net
Temps utile
TEEP22.7%

Taux de Rendement Global (TRG) : rapport entre le temps utile et l'ouverture théorique totale.

Pièces conformes466

Rendement: 97.1%

Taux de défauts4.58%

14 Rebuts + 8 Retouches

Total des pertes financières$1,096

Heures de production et capacité productive perdues par poste de travail.

TRS global72.5%
Disponibilité82.2%
Performance90.8%
Qualité97.1%
TEEP22.7%
Manque à gagner estimé$1,096
Note méthodologiqueLes indicateurs TRS sont calculés selon la norme française NF E60-182 et les règles TPM. Les performances réelles dépendent des contraintes opérationnelles de chaque atelier.
Référence technique et guide d'architecture

Calculateur TRS (OEE) & Efficacité — Guide de référence

Calculez instantanément le TRS (Taux de Rendement Synthétique / OEE). Suivez la Disponibilité, la Performance et la Qualité, analysez les 6 grosses pertes et optimisez vos cadences de production.

Calculateur TRS (OEE) & Efficacité — Guide de référence — Architecture en mémoire côté client et flux de données

Paramètres clés et contrôles

Temps Requis (PPT)Durée en minutes

Durée programmée du poste déduction faite des arrêts planifiés légaux : pauses repas obligatoires, temps de repos réglementaires et arrêts programmés de maintenance préventive.

Par défaut : 450 min (poste de 8 h moins 30 min de pause repas)
Temps de Fonctionnement (TF)Durée en minutes

Durée effective pendant laquelle l'équipement est sous tension et produit réellement des pièces, calculée en soustrayant du temps requis les pannes imprévues et les temps de réglage ou changement de série.

Par défaut : 370 min
Temps de Cycle Idéal (Cadence Nominale)Secondes par unité ou unités par minute

Temps de cycle minimal théorique défini par le constructeur de la machine dans des conditions optimales sans frottement. Doit refléter la capacité nominale pure et non une cadence budgétée ou dégradée.

Par défaut : 42,0 secondes/unité
Taux de Disponibilité (D)Ratio en pourcentage

Proportion du temps de production planifié pendant laquelle la machine est réellement opérationnelle. Le standard d'excellence industrielle (World Class TPM) est fixé à 90,0 % ou plus.

Par défaut : >= 90,0 %
Taux de Performance (P)Ratio en pourcentage

Ratio d'efficacité mesurant la vitesse réelle par rapport à la cadence nominale théorique sur le temps de fonctionnement, intégrant les micro-arrêts de moins de 5 minutes et les ralentissements. Le standard d'excellence est fixé à 95,0 % ou plus.

Par défaut : >= 95,0 %
Taux de Qualité (Q)Ratio en pourcentage

Proportion de pièces conformes obtenues du premier coup (First Pass Yield) par rapport au total des pièces engagées, hors rebuts, non-conformités de démarrage et retouches. Le standard Six Sigma d'excellence est fixé à 99,9 % ou plus.

Par défaut : >= 99,9 %
Taux de Rendement Synthétique (TRS / OEE)Indice composite en pourcentage

Indicateur unifié issu du produit de la Disponibilité, de la Performance et de la Qualité. Mesure le temps utile réel de production. Le benchmark mondial d'excellence TPM est fixé à 85,0 % ou plus.

Par défaut : >= 85,0 %
Taux de Rendement Économique (TRE / TEEP)Pourcentage d'utilisation des actifs

Indicateur macroéconomique d'utilisation des actifs comparant la production utile au temps calendaire total (24 h/24, 365 jours/an, 168 h/semaine), révélant la capacité dormante sans nouvel investissement (Capex).

Par défaut : 50,0 % à 75,0 %
Conseils de pro et bonnes pratiques

L'angle mort de l'« usine fantôme » : les micro-arrêts

Les arrêts de moins de 3 à 5 minutes (bourrages mineurs, cellules photoélectriques encrassées, défauts d'alimentation) ne sont presque jamais consignés sur les fiches de suivi manuelles. Les opérateurs les assimilent souvent à de la marche continue, ce qui gonfle artificiellement la Disponibilité tout en dégradant fortement le Taux de Performance. Si votre Performance reste inférieure à 85 % alors que votre Disponibilité dépasse 95 %, les micro-arrêts constituent votre principal goulet d'étranglement masqué.

Le piège du temps de cycle nominal sous-évalué

Ne calibrez jamais le temps de cycle idéal sur des moyennes historiques, des cadences budgétées ou des vitesses de confort fixées par les opérateurs. Cela institutionnalise la sous-cadence chronique et peut générer des taux de performance aberrants supérieurs à 100 %. Renseignez systématiquement la cadence nominale maximale constructeur (donnée OEM) comme plafond théorique absolu.

Imputation des changements de série et réglages

Les changements d'outillage et de format constituent des pertes de Disponibilité et ne doivent jamais être exclus du temps requis. Retrancher les changements de série du dénominateur embellit artificiellement le score de TRS tout en masquant d'immenses gisements de productivité accessibles via la méthode Lean SMED (Single-Minute Exchange of Die).

Erreur comptable sur les pièces retouchées

Ne comptabilisez jamais les pièces retouchées comme « bonnes » dans votre calcul initial de Qualité. La retouche mobilise du temps machine additionnel, de la main-d'œuvre et use prématurément les outillages. L'indicateur de Qualité du TRS mesure rigoureusement le rendement au premier passage (First Pass Yield) ; toute pièce nécessitant une reprise corrective doit impérativement être enregistrée comme non-conforme.

Pièges courants et dépannage

⚠️Le calcul de la Performance affiche une valeur impossible supérieure à 100 %.

Vérifiez le temps de cycle idéal paramétré et le nombre d'empreintes (multicavité). Un taux de Performance supérieur à 100 % survient lorsque le temps de cycle de référence est plus lent que la vitesse mécanique réelle de la machine, ou lorsqu'un outillage multi-empreintes produit plusieurs pièces par cycle alors que la cadence est paramétrée pour une seule pièce.

⚠️Le score de TRS semble excellent (plus de 80 %), mais les délais d'expédition et les quotas de production ne sont pas tenus.

Analysez les arrêts déduits du temps requis. Si la maintenance planifiée, les passations de consignes, le nettoyage et la désinfection cumulent plus de 3 heures par poste et sont exclus du temps de référence, le TRS ne reflète qu'une fenêtre de production artificiellement étroite. Basculez sur l'indicateur TRE (TEEP) pour évaluer l'utilisation réelle de vos actifs sur l'ensemble des 168 heures hebdomadaires.

⚠️La Disponibilité s'effondre car les opérateurs enregistrent les réglages d'outillage comme des pannes.

Établissez une frontière rigoureuse entre panne matérielle fortuite (arrêt imprévu) et ajustements opérationnels de réglage (changement de format/série). Segmentez ces deux causes dans l'arbre des 6 grosses pertes pour arbitrer efficacement entre maintenance préventive et standardisation des modes opératoires.

Foire aux questions (FAQ)

Quelle est la formule exacte pour calculer le TRS (OEE) ?▼

Le TRS s'obtient en multipliant la Disponibilité, la Performance et la Qualité : TRS = Disponibilité × Performance × Qualité. Dans le détail, la Disponibilité est égale au Temps de Fonctionnement divisé par le Temps Requis ; la Performance est égale à (Nombre total de pièces produites × Temps de cycle idéal) divisé par le Temps de Fonctionnement ; et la Qualité est égale au Nombre de pièces conformes divisé par le Nombre total de pièces produites. De manière simplifiée, le TRS équivaut à (Pièces conformes × Temps de cycle idéal) divisé par le Temps Requis.

Quel est le score cible d'un bon TRS (niveau d'excellence industrielle) ?▼

Un score de TRS d'excellence mondiale (World Class OEE) est conventionnellement fixé à 85,0 % ou plus, selon les standards de maintenance productive totale (TPM) établis par Seiichi Nakajima. Ce repère se décompose en 90,0 % de Disponibilité, 95,0 % de Performance et 99,9 % de Qualité. En pratique, la plupart des ateliers industriels affichent un TRS moyen situé entre 55,0 % et 65,0 % ; atteindre 85 % place ainsi un site dans le premier décile de productivité.

Quelle est la différence entre le TRS (OEE) et le TRE (TEEP) ?▼

La différence fondamentale réside dans le dénominateur de référence : le TRS rapporte la production utile au Temps Requis (en excluant les fermetures d'usine, les week-ends, les jours fériés et les postes non programmés), tandis que le TRE (TEEP / Taux de Rendement Économique) évalue la production par rapport au temps calendaire total (168 heures par semaine, 24 h/24). Le TRE mesure l'efficacité réelle d'utilisation du capital investi et indique si la production peut croître sans investissement matériel, par la simple ouverture de nouvelles tranches horaires.

Quelles sont les 6 grosses pertes du TRS et comment se répartissent-elles entre Disponibilité, Performance et Qualité ?▼

Les 6 grosses pertes (Six Big Losses du TPM) regroupent les gaspillages machine en trois couples opérationnels : les pertes de Disponibilité comprennent (1) les pannes imprévues et (2) les temps de changement de série et réglages ; les pertes de Performance intègrent (3) les micro-arrêts et ralentissements à vide (moins de 5 minutes) et (4) les baisses de cadence ; les pertes de Qualité regroupent (5) les rebuts de démarrage et mise en température et (6) les pièces défectueuses en cours de production. L'élimination ciblée de chacune de ces pertes augmente directement le taux du pilier concerné.

Comment calculer le TRS en cas de production multi-produits aux cadences différentes sur un même poste ?▼

Lorsque vous produisez plusieurs références (SKU) aux temps de cycle variables sur un même poste, calculez le Temps Net de Fonctionnement en sommant les temps théoriques de chaque référence : Temps Net = Σ(Quantité_Produite_i × Temps_Cycle_Idéal_i). Divisez ensuite ce Temps Net cumulé par le Temps de Fonctionnement effectif du poste pour obtenir un taux de Performance global précis et non biaisé.

Outils et utilitaires connexes

Tous les outils →
Calculateur Pare-Vapeur Vide SanitaireUtilitaire

Calculez la surface de pare-vapeur pour vide sanitaire, rouleaux, adhésifs, butyle et plots. Conforme DTU / IRC R408.3, calepinage et coûts.

Ouvrir l'outil→
Calcul force & vérin hydrauliqueengineering

Calculez en temps réel les forces de poussée et de traction d'un vérin hydraulique, la section annulaire, la vitesse de course, le temps de cycle, la puissance moteur et le flambement d'Euler de la tige.

Ouvrir l'outil→
Calculateur Magic Number & Payback CACfinance

Calculateur SaaS pour le Magic Number, le Payback CAC et l'efficacité commerciale. Intègre l'ajustement sur marge brute, le décalage temporel S&M, l'analyse d'objectif cible et la matrice de sensibilité selon les référentiels Bessemer et Scale Venture Partners.

Ouvrir l'outil→
Calcul courroie trapézoïdale & entraxeengineering

Calculez la longueur primitive, intérieure et extérieure de courroie trapézoïdale, l'entraxe et l'angle d'enroulement, avec ajustement aux normes ISO et RMA.

Ouvrir l'outil→
Calcul de tension de câble & élingageUtilitaire

Calculateur d'ingénierie pour la tension des câbles d'acier, le rendement de mouflage de grue, les efforts d'élingage multipattes, les poulies de renvoi et la flèche des haubans. Conforme aux normes EN 12385, ASME B30.5, ASME B30.9 et OSHA 1926.1414 avec réduction dynamique D/d et calcul de coefficient de sécurité.

Ouvrir l'outil→
Ventilation Combles & Soffites (NFA)Utilitaire

Calculateur professionnel de ventilation des combles conforme aux normes IRC. Dimensionnez avec précision vos grilles de soffite, longueurs de bandes continues, surface libre de ventilation (NFA / SLV) et entraxes d'avant-toit selon les règles 1/150 (R806.1) et 1/300 (R806.2). Équilibre aéraulique en temps réel, détection d'espacement des chevrons, calcul inversé et fiches de découpe pour artisans.

Ouvrir l'outil→