Voltar à Central de Ferramentas
Calculadora de OEE & Eficiência

Calculadora de OEE & Eficiência

Calcule o OEE (Eficiência Global do Equipamento) em tempo real. Monitore Disponibilidade, Desempenho e Qualidade, analise as 6 Grandes Perdas e simule ganhos operacionais.

Predefinições de Linha
Velocidade Nominal de Ciclo
Tempo de OperaçãoLíquido: 450 Minutos
8.0 Horas
Minutos
Exclusões Programadas
Minutos
Disponibilidade
Minutos
Minutos
Desempenho
1 BPM
Segundos
Peças
Qualidade
Peças
Peças
Moeda (R$ / € / US$)
$/Horas
$/Cada
OEEPadrão Típico
72.5%Meta: 85%
Distância para Classe Mundial:-12.5%
DisponibilidadeMeta:: 90%
82.2%
Tempo de funcionamento real da máquina:370 Minutos
Paradas Planejadas:80 Minutos
DesempenhoMeta:: 95%
90.8%
Tempo Líquido Ideal:336.0 Minutos
Perdas por Velocidade Reduzida:34.0 Minutos
QualidadeMeta:: 99.9%
97.1%
Unidades aprovadas sem defeitos:466
Refugo e Peças Rejeitadas:14
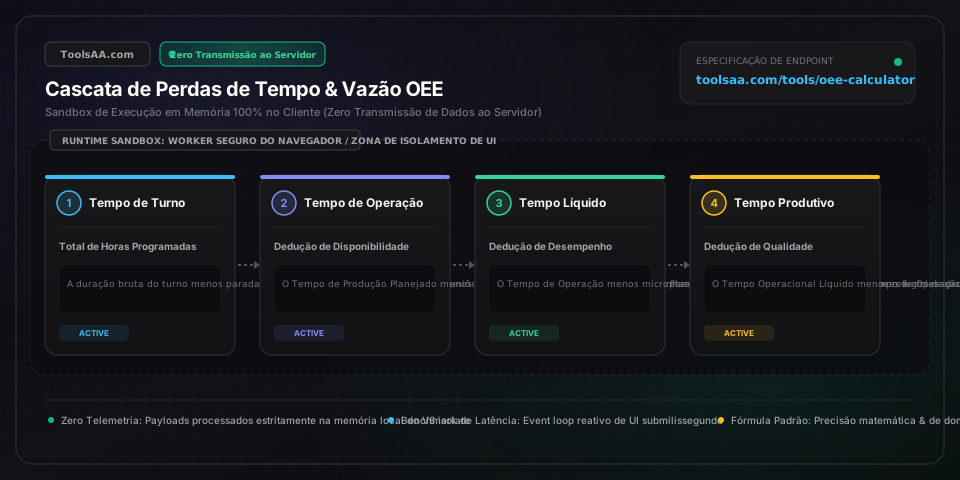
Cascata de TempoTempo Efetivamente Produtivo: 326.2 / 480 Minutos
Tempo Total do Turno: 480 Minutos (100%)Tempo Planejado de Produção: 450 MinutosTempo de Operação: 370 MinutosTempo Efetivamente Produtivo: 326.2 Minutos (OEE: 72.5%)
Paradas Planejadas
Paradas e Setup
Tempo Operacional Líquido
Tempo Totalmente Produtivo
TEEP22.7%

Taxa de Utilização do Ativo (TEEP) considerando capacidade contínua 24/7.

Peças Boas466

Rendimento: 97.1%

Taxa de Defeitos4.58%

14 Refugo + 8 Retrabalho

Perda Financeira Total$1,096

Custo operacional estimado absorvido por turno produtivo.

OEE Geral72.5%
Disponibilidade82.2%
Desempenho90.8%
Qualidade97.1%
TEEP22.7%
Perda de Oportunidade$1,096
Aviso Operacional e MetodologiaSimulações de produtividade baseadas nos parâmetros informados e na metodologia TPM clássica. Valide os índices com a engenharia de processos da sua planta.
Referência técnica e guia de arquitetura

Calculadora OEE & Eficiência Global — Guia de referência

Calcule o OEE (Eficiência Global do Equipamento) instantaneamente. Monitore Disponibilidade, Desempenho e Qualidade, analise as Seis Grandes Perdas e simule ganhos reais de produtividade.

Calculadora OEE & Eficiência Global — Guia de referência — Arquitetura em memória do lado do cliente e fluxo de dados

Parâmetros-chave e controles

Tempo de Produção Planejado (PPT)Duração em Minutos

Duração programada do turno menos as paradas planejadas regulamentares (CLT), como intervalos para refeição e descanso e paradas programadas para manutenção preventiva.

Padrão: 450 min (turno de 8 h menos 30 min de intervalo)
Tempo de Operação (Run Time)Duração em Minutos

Tempo exato em que o equipamento esteve energizado e efetivamente em ciclo de produção, calculado como o Tempo de Produção Planejado menos quebras não planejadas e ajustes de setup.

Padrão: 370 min
Tempo de Ciclo Ideal (Capacidade Nominal)Segundos por Unidade ou Unidades por Minuto

Tempo mínimo teórico de ciclo projetado pelo fabricante do equipamento (OEM) em condições ideais sem atrito. Deve refletir a capacidade nominal pura de projeto, nunca médias orçadas ou taxas de operação rebaixadas.

Padrão: 42,0 segundos/unidade
Taxa de Disponibilidade (A)Taxa Percentual

Proporção do tempo de produção programado em que a máquina está ativa e operando. O benchmark de classe mundial estabelecido pelos padrões de TPM é de 90,0% ou mais.

Padrão: >= 90,0%
Eficiência de Desempenho (P)Taxa Percentual

Razão de velocidade operacional comparando a produção real com a cadência nominal teórica de projeto durante o tempo de operação, capturando microparadas inferiores a 5 minutos e marcha lenta crônica. Benchmark classe mundial: >= 95,0%.

Padrão: >= 95,0%
Taxa de Qualidade (Q)Taxa Percentual

Relação entre peças boas aprovadas na primeira passagem (First-Pass Yield) e o total de unidades produzidas no processo, excluindo peças defeituosas, refugo de partida e retrabalhos. Benchmark Six Sigma de classe mundial: >= 99,9%.

Padrão: >= 99,9%
Eficiência Global do Equipamento (OEE)Índice Percentual Composto

Métrica unificada resultante da multiplicação entre Disponibilidade, Desempenho e Qualidade (A × P × Q). Mensura a real capacidade produtiva industrial. O benchmark de excelência mundial estabelecido pelo TPM é de 85,0% ou mais.

Padrão: >= 85,0%
Desempenho Efetivo Total do Equipamento (TEEP)Porcentagem de Utilização de Ativos

Índice macro de utilização que avalia a produção líquida real frente ao tempo total de calendário contínuo (24 horas por dia, 365 dias por ano, 168 horas por semana), revelando a capacidade oculta sem necessidade de novos investimentos de capital (Capex).

Padrão: 50,0% a 75,0%
Dicas profissionais e melhores práticas

O Ponto Cego da 'Fábrica Oculta': Microparadas

Paradas com duração inferior a 3 ou 5 minutos (como falhas no alimentador, fotocélulas obstruídas ou breves retenções de embalagem) quase nunca são registradas em apontamentos manuais de turno. Os operadores tendem a apontar esses períodos como operação contínua, o que inflaciona artificialmente a Disponibilidade enquanto reduz drasticamente o percentual de Desempenho. Se o seu Desempenho estiver cronicamente abaixo de 85% e a Disponibilidade acima de 95%, as microparadas são o seu principal gargalo invisível.

A Armadilha do Padrão de Velocidade Nominal

Nunca calibre o Tempo de Ciclo Ideal com base em médias históricas de produção, metas orçamentárias ou velocidades confortáveis estabelecidas pela operação. Fazer isso institucionaliza a perda de velocidade da linha e pode gerar índices matematicamente impossíveis de Desempenho superiores a 100%. Utilize sempre a velocidade de projeto nominal do fabricante (OEM) como o teto teórico inviolável.

Fronteira Contábil de Setup e Troca de Ferramentas

Trocas de ferramentas e mudanças de produto (changeovers) configuram Perda por Disponibilidade, e não exclusões do Tempo de Produção Planejado. Descontar o tempo de setup do denominador base mascara o índice real de OEE e esconde oportunidades de alto retorno proporcionadas pela metodologia Lean SMED (Troca Rápida de Ferramentas).

Distorção Contábil de Peças Retrabalhadas

Jamais aponte peças retrabalhadas como 'Boas' no cálculo do pilar de Qualidade. O retrabalho consome tempo adicional de ciclo da máquina, mão de obra e vida útil do ferramental. A Qualidade no OEE avalia estritamente o Rendimento de Primeira Passagem (First-Pass Yield - FPY); qualquer unidade que requeira intervenção corretiva secundária deve ser contabilizada como defeito de qualidade.

Armadilhas comuns e solução de problemas

⚠️O cálculo de Desempenho gera um valor inconsistente acima de 100%.

Verifique a parametrização do Tempo de Ciclo Ideal e o número de cavidades do molde/ferramenta. Uma taxa de Desempenho no OEE superior a 100% ocorre quando o ciclo ideal cadastrado é mais lento do que a capacidade mecânica real da máquina, ou quando ferramental multicavidades produz várias unidades por batida/ciclo enquanto o cronômetro está configurado para saída unitária.

⚠️O índice de OEE aparenta estar em nível satisfatório (acima de 80%), mas metas de entrega e cotas da planta fabril não são cumpridas.

Examine as deduções do Tempo de Produção Planejado (PPT). Se manutenções preventivas, trocas de turno, rotinas de limpeza e higienização somam 3 ou mais horas por turno e são excluídas do PPT, o OEE está medindo apenas uma janela operacional excessivamente estreita. Adote o índice TEEP para auditar a utilização total do ativo industrial nas 168 horas semanais do calendário.

⚠️A Disponibilidade despenca de forma abrupta quando os operadores registram ajustes operacionais rotineiros como quebras de máquina.

Defina critérios rígidos de distinção entre falha catastrófica de equipamento (quebra mecânica ou elétrica não planejada) e ajustes operacionais rotineiros (setup/troca de ferramental). Monitore ambos no diagrama de perdas do TPM para priorizar ações de manutenção preventiva em contrapartida à padronização das instruções de trabalho (SOP).

Perguntas frequentes (FAQ)

Qual é a fórmula matemática exata para o cálculo do OEE?▼

O OEE é calculado multiplicando Disponibilidade, Desempenho e Qualidade: OEE = Disponibilidade × Desempenho × Qualidade. Especificamente, a Disponibilidade é o Tempo de Operação dividido pelo Tempo de Produção Planejado; o Desempenho é (Total de Unidades Produzidas × Tempo de Ciclo Ideal) dividido pelo Tempo de Operação; e a Qualidade é a razão entre Peças Boas e o Total de Unidades Produzidas. Simplificando a expressão algebricamente: OEE = (Peças Boas × Tempo de Ciclo Ideal) / Tempo de Produção Planejado.

Qual é considerado um índice de OEE excelente ou de classe mundial?▼

Um OEE de classe mundial (World Class Manufacturing) é fixado em 85,0% ou mais, padrão originado por Seiichi Nakajima na estruturação do TPM (Manutenção Produtiva Total). Esse benchmark é composto por 90,0% de Disponibilidade, 95,0% de Desempenho e 99,9% de Qualidade. Na prática, a média de indústrias manufatureiras convencionais opera entre 55,0% e 65,0% de OEE, o que significa que atingir 85% representa excelência no decil superior de competitividade operacional.

Qual é a diferença fundamental entre os indicadores OEE e TEEP?▼

A distinção crítica reside no denominador base do cálculo: o OEE divide a produção líquida pelo Tempo de Produção Planejado (desconsiderando paradas programadas de fábrica, finais de semana, feriados e turnos desativados), enquanto o TEEP (Desempenho Efetivo Total do Equipamento) avalia a produção frente a todas as 168 horas semanais ininterruptas do calendário (24/7). O TEEP avalia a utilização real de capital instalado e revela se a capacidade produtiva pode ser expandida sem aquisição de novas máquinas, apenas abrindo turnos operacionais.

Quais são as Seis Grandes Perdas do TPM e como se dividem entre Disponibilidade, Desempenho e Qualidade?▼

As Seis Grandes Perdas estruturam as perdas de ativos em três pares de causas: Perdas por Disponibilidade compreendem (1) Quebras/Falhas não planejadas de equipamentos e (2) Ajustes de Setup e Trocas de Ferramenta; Perdas por Desempenho abrangem (3) Pequenas Paradas/Microparadas (inferiores a 5 minutos) e Marcha Lenta, e (4) Velocidade de Operação Reduzida; Perdas por Qualidade incluem (5) Refugos de Partida e Aquecimento de Processo e (6) Refugos e Defeitos em Regime Normal de Produção. Atuar sobre cada perda recupera diretamente pontos percentuais em seu respectivo pilar de OEE.

Como calcular o OEE ao fabricar múltiplos produtos com tempos de ciclo diferentes no mesmo turno?▼

Ao produzir múltiplos SKUs com cadências distintas em um mesmo turno de trabalho, calcule o Tempo de Operação Líquido somando a multiplicação da quantidade produzida de cada item pelo seu respectivo Tempo de Ciclo Ideal: Tempo Líquido = Σ(Quantidade_SKU_i × Ciclo_Ideal_i). Em seguida, divida esse Tempo Líquido acumulado pelo Tempo de Operação real da máquina para obter uma taxa de Desempenho ponderada, homogênea e sem distorções estatísticas.

Ferramentas e utilitários relacionados

Todas as ferramentas →
Calculadora de Barreira de Vapor & LonaUtilidade

Calcule a área de barreira de vapor e lona para vãos sanitários e fundações: bobinas, fita de emenda, vedação de butil e envelopamento de pilares. Inclui conformidade com a norma IRC R408.3, otimizador de rolos e orçamento.

Abrir ferramenta→
Cálculo de Cilindro Hidráulico & Forçaengineering

Calcule força de avanço e retorno, área anular, velocidade de curso, tempo de ciclo, potência da bomba e limites de flambagem de Euler em tempo real.

Abrir ferramenta→
Calculadora Magic Number & Payback CACfinance

Calculadora corporativa de Magic Number SaaS, Payback do CAC e Eficiência de Vendas. Inclui ajuste por margem bruta, modelagem de S&M defasado (lagged), cálculo reverso de metas e matriz de sensibilidade com benchmarks da Scale Venture Partners e Bessemer.

Abrir ferramenta→
Cálculo de Correias em V & Entre-eixosengineering

Calcule com precisão os comprimentos primitivo, interno e externo de correias em V, distância entre centros, ângulos de abraçamento e ajuste aos tamanhos padronizados RMA ou ISO.

Abrir ferramenta→
Cálculo de Cabos de Aço & RiggingUtilidade

Calculadora profissional de engenharia para cálculo de tensão em cabos de aço, eficiência de enpassamento em guindastes, forças vetoriais em eslingas, patescas de guincho e flecha-tensão catenária em estais. Conforme as normas ASME B30.5, ASME B30.9, OSHA 1926.1414 e EN 12385, com fator de flexão D/d e dimensionamento por fator de segurança reverso.

Abrir ferramenta→
Ventilação de Beiral & Sótão (NFA)Utilidade

Calculadora profissional de ventilação de sótão em conformidade com as normas IRC (R806.1 e R806.2). Dimensiona respiros de beiral, tiras contínuas, Área Livre de Ventilação (NFA) e espaçamento entre caibros pelas regras 1/150 e 1/300. Inclui medidor de equilíbrio de pressão em tempo real, detecção de interferência de caibros, cálculo reverso de capacidade e fichas de corte para instaladores geradas localmente.

Abrir ferramenta→