Utilización global del activo (TEEP) calculada sobre la base de 24 horas y 365 días al año.
Rendimiento: 97.1%
14 Merma + 8 Reproceso
Gasto operativo directo incurrido por turno (mano de obra directa, energía y consumibles).
Calcula al instante la Eficacia Global de los Equipos (OEE). Monitoriza disponibilidad, rendimiento y calidad, analiza las Seis Grandes Pérdidas y proyecta mejoras de producción.
Utilización global del activo (TEEP) calculada sobre la base de 24 horas y 365 días al año.
Rendimiento: 97.1%
14 Merma + 8 Reproceso
Gasto operativo directo incurrido por turno (mano de obra directa, energía y consumibles).
Calcula el OEE (Eficacia General de los Equipos) al instante. Evalúa Disponibilidad, Rendimiento y Calidad, analiza las Seis Grandes Pérdidas y simula mejoras de producción.
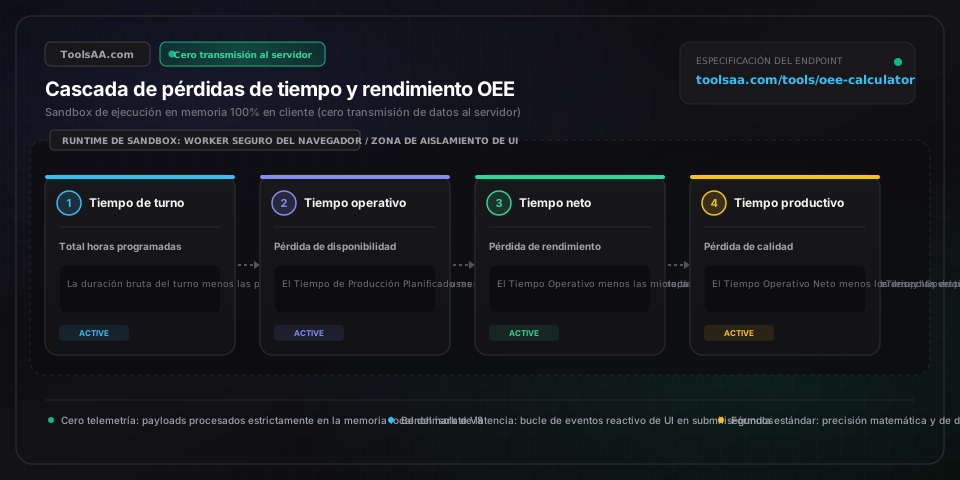
Duración programada del turno menos las paradas planificadas normativas, tales como pausas para comidas, descansos legales obligatorios y paradas por mantenimiento preventivo programado.
Duración exacta en la que el activo productivo estuvo energizado y ejecutando ciclos de trabajo, calculada como el Tiempo de Producción Planificado menos averías imprevistas y ajustes de preparación.
Tiempo mínimo teórico de proceso diseñado por el fabricante de la máquina bajo condiciones ideales sin fricción. Debe representar la capacidad pura de diseño y no ritmos operativos degradados o presupuestados.
Proporción del tiempo de producción programado en la que la máquina se encuentra efectivamente en funcionamiento. El estándar de oro de clase mundial fijado por TPM es del 90,0 % o superior.
Relación de velocidad operativa que compara la producción real con la velocidad nominal de diseño durante el tiempo de operación, cuantificando microparadas inferiores a 5 minutos y ralentizaciones crónicas del equipo. El estándar de oro es del 95,0 % o superior.
Proporción de piezas conformes a la primera (First-Pass Yield) respecto al total de unidades procesadas, excluyendo defectos, mermas de arranque y retrabajos no verificados. El estándar de clase mundial Seis Sigma es del 99,9 % o superior.
Métrica unificada que resulta de multiplicar Disponibilidad por Rendimiento por Calidad. Cuantifica la capacidad de fabricación verdaderamente productiva. El estándar de clase mundial fijado por las directrices de TPM es del 85,0 % o superior.
Índice macro de utilización de activos que mide la producción real frente al tiempo natural total de calendario (24 horas al día, 365 días al año, 168 horas semanales), revelando la capacidad latente disponible sin necesidad de inversión de capital.
Las paradas inferiores a 3 o 5 minutos (como atascos leves de envase, mala alimentación en tolvas o fotocélulas obstruidas) casi nunca se reflejan en los partes manuales de turno. Los operarios suelen anotarlas como marcha continua, lo que infla de forma ficticia la Disponibilidad y castiga con severidad el porcentaje de Rendimiento. Si tu Rendimiento está crónicamente por debajo del 85 % mientras la Disponibilidad supera el 95 %, las microparadas constituyen tu principal cuello de botella oculto.
Nunca calibres el Tiempo de Ciclo Ideal a partir de promedios históricos, valores presupuestados o cadencias confortables fijadas por el personal de línea. Proceder así institucionaliza la degradación crónica de la velocidad y genera rendimientos matemáticamente imposibles por encima del 100 %. Introduce siempre la velocidad nominal de diseño del fabricante de equipo original (OEM) como verdadero techo teórico.
Los cambios de lote, molde o utillaje representan una pérdida de Disponibilidad neta, nunca una exclusión planificada del Tiempo de Producción Planificado. Descontar la duración del cambio de formato del denominador base maquilla al alza la puntuación de OEE reportada y oculta oportunidades de alta rentabilidad basadas en metodologías Lean SMED (Single-Minute Exchange of Die).
Nunca contabilices las piezas retrabajadas como 'buenas' en el ratio principal de Calidad. Todo reproceso consume tiempo de ciclo de máquina, mano de obra y desgaste de herramientas adicional. El pilar de Calidad en el OEE evalúa estrictamente el rendimiento a la primera (First-Pass Yield o FPY); cualquier unidad que requiera una intervención correctiva posterior debe registrarse como defecto de Calidad.
Verifica la configuración del Tiempo de Ciclo Ideal y el número de cavidades del molde o matriz. Un Rendimiento OEE superior al 100 % se produce cuando el Tiempo de Ciclo Ideal configurado es más lento que la capacidad mecánica real del equipo, o cuando una herramienta multicavidad entrega múltiples piezas por ciclo mientras el temporizador está ajustado para producción unitaria.
Revisa exhaustivamente las exclusiones del Tiempo de Producción Planificado (PPT). Si los mantenimientos programados, cambios de turno, limpiezas y desinfecciones suman 3 o más horas por turno y se descuentan del PPT, el OEE evalúa únicamente una ventana operativa artificialmente reducida. Emplea la métrica TEEP para medir la utilización total del activo sobre las 168 horas semanales del calendario.
Establece una delimitación formal estricta entre fallos imprevistos del equipo (avería mecánica/eléctrica) y ajustes operativos requeridos (preparación y cambio de formato). Monitoriza ambos conceptos por separado en el desglose de las Seis Grandes Pérdidas para priorizar planes de mantenimiento preventivo frente a la estandarización de métodos de trabajo.
El OEE se calcula multiplicando Disponibilidad, Rendimiento y Calidad: OEE = Disponibilidad × Rendimiento × Calidad. En detalle: la Disponibilidad es igual al Tiempo de Operación dividido entre el Tiempo de Producción Planificado; el Rendimiento equivale a (Unidades Totales Producidas × Tiempo de Ciclo Ideal) dividido entre el Tiempo de Operación; y la Calidad es igual a las Unidades Conformes divididas entre las Unidades Totales Producidas. En su forma algebraica simplificada: OEE = (Unidades Conformes × Tiempo de Ciclo Ideal) / Tiempo de Producción Planificado.
Una puntuación de OEE de clase mundial se sitúa en el 85,0 % o superior, referencia establecida originalmente por Seiichi Nakajima para el Mantenimiento Productivo Total (TPM). Este umbral se desglosa en un 90,0 % de Disponibilidad, un 95,0 % de Rendimiento y un 99,9 % de Calidad. En la práctica real, la mayoría de las plantas de manufactura operan entre el 55,0 % y el 65,0 % de OEE, por lo que alcanzar el 85 % representa una eficiencia operativa de primer decil.
La diferencia fundamental radica en el denominador de cálculo: el OEE mide la producción neta frente al Tiempo de Producción Planificado (excluyendo paradas programadas de planta, festivos, fines de semana y turnos sin personal programado), mientras que el TEEP (Rendimiento Total Efectivo del Equipo) evalúa el volumen fabricado frente al 100 % del tiempo natural 24/7 (168 horas semanales). El TEEP refleja la utilización integral del capital y determina si es viable incrementar el volumen sin comprar maquinaria nueva, simplemente habilitando turnos adicionales.
Las Seis Grandes Pérdidas estructuran las ineficiencias del equipo en tres bloques operativos: las Pérdidas de Disponibilidad incluyen (1) Averías y fallos de equipo no programados y (2) Tiempos de preparación y ajuste de proceso; las Pérdidas de Rendimiento engloban (3) Pequeñas paradas y ralentizaciones (microparadas bajo 5 minutos) y (4) Velocidad de operación reducida; las Pérdidas de Calidad abarcan (5) Defectos de puesta en marcha y calentamiento y (6) Piezas defectuosas y mermas en producción estable. Reducir cada pérdida específica incrementa de forma directa los puntos porcentuales de su pilar correspondiente.
Cuando se procesan diferentes referencias con tiempos de ciclo variables durante el mismo turno, se debe calcular el Tiempo de Operación Neto sumando el resultado de multiplicar las unidades de cada referencia por su respectivo Tiempo de Ciclo Ideal: Tiempo de Operación Neto = Σ(Unidades_SKU_i × Tiempo_Ciclo_Ideal_i). Posteriormente, se divide este Tiempo de Operación Neto acumulado entre el Tiempo de Operación real de marcha para obtener una tasa de Rendimiento compuesto precisa y sin distorsiones.
Calcula metros cuadrados de barrera de vapor, rollos, cinta selladora, butilo y revestimiento de pilares en espacios sanitarios. Incluye código IRC R408.3, optimizador y costes.
Calcula en tiempo real la fuerza de empuje y tracción, área anular, velocidad de carrera, tiempo de ciclo, potencia requerida y límite de pandeo de Euler del vástago.
Calculadora profesional de SaaS Magic Number, CAC Payback y eficiencia comercial. Incluye ajuste por margen bruto, desfase temporal de ventas y marketing, cálculo inverso de objetivos y matriz dinámica de sensibilidad basada en los estándares de Bessemer y Scale Venture Partners.
Calcula con precisión la longitud primitiva, interior y exterior de correas en V, distancia entre centros y ángulos de contacto, con ajuste a medidas estándar RMA e ISO.
Calculadora profesional de ingeniería para tensión en cables de acero, eficiencia de reenvío múltiple en grúas, fuerzas vectoriales en eslingas, pastecas de cabrestante y flecha-tensión catenaria en tirantes. Conforme a las normas ASME B30.5, ASME B30.9, OSHA 1926.1414 y EN 12385, con reducción dinámica por flexión D/d y dimensionamiento inverso por factor de seguridad.
Calculadora profesional de ventilación de desvanes y áticos bajo código IRC (R806.1 1/150 y R806.2 1/300). Dimensiona rejillas de alero, tiras continuas de sofito, área libre neta de ventilación (NFA) y separación uniforme entre cabios. Incluye balance de presión de aire en tiempo real, detección de interferencias estructurales, cálculo inverso y hojas de despiece para instaladores.